

Forfatter: Weibo
Dato: Sep 21, 2026
Hvad betyder ekstruder? Typer, skruetønder og komplet udvalgsvejledning
Gå gennem et rør eller pladeanlæg, og du vil høre en ekstruder, før du ser den: en lang tønde brummer, plastikpiller forsvinder i en tragt i den ene ende, og et varmt kontinuerligt rør glider ud af en matrice i den anden. Den maskine i midten er ekstruderen, og det er grunden til, at en fabrik time efter time kan forvandle løse piller til et produkt med et konstant tværsnit uden at stoppe.
Spørg, hvad betyder ekstruder, og det ærlige svar har to lag. I tekniske termer er en ekstruder en maskine, der smelter eller blødgør et materiale og tvinger det gennem en formet åbning kaldet en matrice, så materialet forlader som en kontinuerlig streng med en fast profil. I det daglige indkøbssprog refererer det samme ord ofte til skrue-og-tønde-samlingen, der smelter og pumper. En fabrikschef, der køber en komplet produktionslinje, og en vedligeholdelsesingeniør, der bestiller en udskiftningsskrue, kan både sige "ekstruder" og betyde to forskellige ting.
Den dobbelte betydning er kommercielt vigtig. Den afgør, om du afgiver tilbud på en maskine, en reservedel eller en service, og den afgør, hvilke specifikationer der rent faktisk gælder for ordren.
En ekstruder forstås bedst som en opvarmet pumpe med en formstøbning: den transporterer, smelter, sætter tryk og danner materiale kontinuerligt i stedet for at fylde en form skud for skud.
Det korte svar: Hvad " Ekstruder "Betyder i almindeligt sprog
Verbet "at ekstrudere" kommer fra det latinske extrudere, som betyder at skubbe eller støde ud. En pastapresse, en pølsefylder, en fugepistol og en lerstensmaskine ekstruderer alt sammen materiale. Plastekstrudering gør nøjagtig det samme, bortset fra at materialet, der skubbes, er en polymersmelte ved 160 til 300 grader Celsius.
En maskine får navnet ekstruder, når den kombinerer fem funktionelle elementer:
- En tønde, en tykvægget stålcylinder, der indeholder processen.
- En eller flere skruer inde i tønden, som transporterer, skærer og sætter materialet under tryk.
- Et fodersystem, normalt en tragt med en doserings- eller gravimetrisk føder.
- Et varme- og kølesystem, typisk keramiske eller støbte aluminiumsvarmere med luft- eller vandkøling.
- En matrice i udløbsenden, plus et drev og gearkasse, der drejer skruen.
Hvad en ekstruder ikke er, er lige så nyttigt at forstå. Det er ikke en støbemaskine, fordi den ikke har noget hulrum og ingen cyklus: materiale forlader kontinuerligt i stedet for at blive sprøjtet ind i diskrete skud. Det er ikke en mixer i klassisk forstand, selvom kompounderingsekstrudere blander aggressivt. Og det er ikke bare et rør med en skrue i, for skruegeometri, kompressionsforhold og temperaturkontrol bestemmer, om udgangen er ensartet eller fuld af usmeltede pletter.
Output udtrykkes normalt i kilogram pr. time, og kvalitet udtrykkes normalt som smeltehomogenitet, trykstabilitet og dimensionstolerance. Disse tre tal, ikke maskinens fysiske størrelse, fortæller dig, hvad en given ekstruder faktisk kan.
Hvis en maskine leverer en kontinuerlig strøm af smeltet materiale gennem en dyse, er det en ekstruder; hvis det fylder et lukket hulrum i cyklusser, er det en støbemaskine.
De fire job, hver ekstruder udfører
Uanset om skruen er 45 mm eller 200 mm i diameter, om maskinen behandler PVC-pulver eller genbrugte polyethylenflager, sker de samme fire opgaver i rækkefølge langs tønden. At forstå dem gør specifikationssamtaler meget kortere.
1. Solid transport
Pellets eller pulver falder gennem fødehalsen og trækkes frem af de roterende skruevinger. I denne zone er kanalen dybeste, og polymeren er stadig fast, så skruen opfører sig som en transportør. Fodersektioner kan være glatborede eller rillede; en rillet fremføringssektion griber materialet mere fast og øger outputtet på polyolefiner, mens en glat boring er blidere og ofte foretrækkes til varmefølsom PVC.
Foderproblemer kommer sjældent fra skruen alene. Fugt, pelletform, indhold af finstoffer og tragttemperatur ændrer alle, hvor konsekvent materiale kommer ind i de første flyvninger. En broforbundet tragt eller en udsultet fødezone vises op nedstrøms som bølgende output, som ingen temperaturjustering kan fikse.
2. Smeltning og plastificering
Efterhånden som kanaldybden aftager, presses det faste leje mod tøndevæggen. Friktion og forskydning genererer det meste af smelteenergien, hvor tøndevarmere bidrager med en mindre andel. Dette er grunden til, at drivkraft og skruegeometri betyder mere end varmerens watt, når output skubbes op.
Afsmeltningen skal være fuldstændig, før materialet når formen. Usmeltede partikler vises som geler, pletter eller svage punkter i det færdige produkt, og de er den mest almindelige reklamation fra ekstruderingslinjer, der er blevet skubbet forbi deres designpunkt.
3. Måling og trykopbygning
I doseringssektionen er kanalen lavest, og smelten pumpes som en viskøs væske. Trykket opbygges fra næsten nul ved foderhalsen til alt fra 100 til 400 bar ved matricen, afhængigt af matricemodstanden og materialets viskositet. Det tryk skal bygges jævnt, fordi trykudsving udmønter sig direkte i tykkelsesvariationer i det endelige produkt.
Blandingselementer tilføjes ofte her: Maddock eller barrieresektioner til dispersiv blanding, ananas- eller stiftblandere til fordelingsblanding. De koster noget output, men køber konsistens, hvilket normalt er den bedste handel.
4. Formgivning ved Dien
Matricen giver smelten sin endelige form. Matricedesignet styrer fordelingen af vægtykkelsen, overfladefinish og mængden af matricesvulmning, det fænomen, hvor smelten udvider sig lidt, når den forlader matricelæben. Nedstrøms udstyr såsom dimensioneringsmuffer, vakuumtanke, kølebade, aftræksenheder og fræsere låser derefter dimensionerne.
En perfekt bygget ekstruder med en dårligt designet matrice producerer stadig dårligt produkt. Omvendt kan en beskeden ekstruder med en veldesignet matrice og stabilt nedstrømsudstyr holde snævre tolerancer i årevis.
Formidling, smeltning, måling og formning sker i én kontinuerlig omgang, så en svaghed i en enkelt zone begrænser ydelsen af hele linjen.
Hvad ordet dækker over i forskellige brancher
Plastforarbejdning er den største bruger af begrebet, men det samme ord optræder i flere ikke-relaterede brancher. En køber, der flytter mellem sektorer, kan blive overrasket over, hvor meget ordforrådet skifter.
- Plastekstrudering: rør, plade, film, profil, trådbelægning, filament og blanding. Output måles i kilogram i timen.
- Gummiekstrudering: si, hot-feed og cold-feed ekstrudere, der skubber gummiblandinger gennem matricer til slanger, tætninger og profiler.
- Fødevareekstrudering: Snack- og kornekstrudere bruger en skrue til at tilberede og udvide stivelse under tryk, hvorefter fugten afdampes ved formen.
- Metal- og lerekstrudering: Aluminiumsprofiler og mursten eller keramiske former ekstruderes på en sammenlignelig måde, normalt ved meget højere tryk.
- Additiv fremstilling: "ekstruderen" på en 3D-printer er den varme ende plus drevet, der føder filament. Den udfører de samme transport- og smeltefunktioner i meget lille skala.
Den praktiske konsekvens er, at specifikationer ikke overføres mellem sektorer. En snackekstruder og en rørekstruder kan dele en skrue-og-tønde-arkitektur, mens de næsten ikke deler designværdier. Når nogen spørger, hvad betyder ekstruder i et teknisk møde, er det nyttige opfølgningsspørgsmål altid, hvilket materiale og hvilket produkt.
"Ekstruder" er en funktionsbeskrivelse snarere end en enkelt maskintype, så materiale og produkt definerer altid den reelle specifikation.
Almindelige ekstrudertyper og hvad de er gode til
Den mest nyttige klassificering er ved skruekonfiguration, fordi det enkelte valg bestemmer blandeevne, forskydningsniveau, fodringsadfærd og omkostninger. Tabellen nedenfor opsummerer de vigtigste familier, der anvendes til plast- og gummiforarbejdning.
| Ekstruder type | Hvordan det virker | Typiske materialer | Typiske produkter |
|---|---|---|---|
| Enkelt skrue | En skrue transporterer, komprimerer og pumper smelten | PE, PP, PS, ABS, PC, genbrugsflager | Rør, ark, blæst film, trådbelægning, stang, filament |
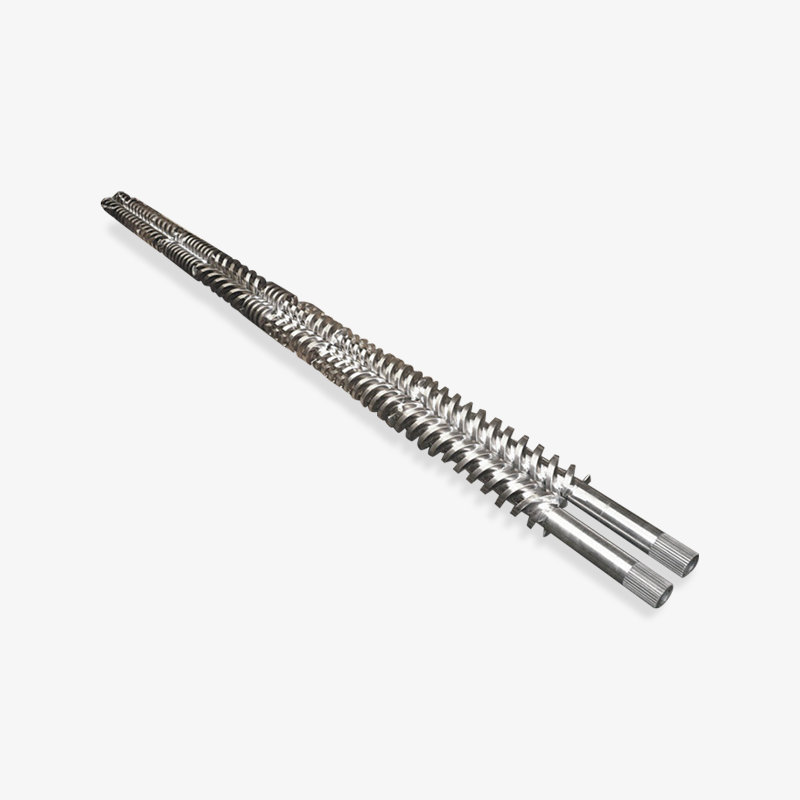
| Konisk dobbelt skrue | To indgribende koniske skruer med stort fremføringsområde og skånsom forskydning | Stiv og blød PVC, træ-plast kompositter | Rør, vinduesprofil, sidespor, plade, kabelkanal |
| Parallel dobbelt skrue | To parallelle indgribende skruer, ofte med modulære transport- og blandeelementer | PVC, PE, PP, fyldte og forstærkede forbindelser | Rør, profil, plade, pelletering, blanding |
| Planetarisk rulleekstruder | En central skrue med flere planetskruer, der ruller inde i en rillet tønde | PVC, PVC-skum, varmefølsomme forbindelser | Plade, skumplade, film, kalandreret lager |
| Multiskrue- og ringekstrudere | Tre eller flere skruer anbragt symmetrisk for meget høj overfladefornyelse | Meget fyldte og forskydningsfølsomme forbindelser | Sammensættende, devolatilizing, specialark |
To afvejninger sidder bag det bord. Dobbeltskruemaskiner blander og fodrer bedre, men de koster mere pr. kilogram output og har brug for mere omhyggelig vedligeholdelse, fordi skruerne griber ind i snævre mellemrum. Enkeltskruede maskiner er enklere, billigere i drift og bemærkelsesværdigt pålidelige, men de afhænger i høj grad af pillekvalitet og ensartet fodring.
For PVC afgøres valget normalt hurtigt: koniske dobbeltsnekkeekstrudere dominerer stive PVC-rør og -profiler, fordi deres store fødeareal accepterer pulver, og deres blide forskydningsprofil begrænser nedbrydning. For polyolefinrør er en enkeltskruemaskine med en rillet tilførselssektion ofte den mest økonomiske vej. Til sammensatte og meget fyldte systemer er parallelle dobbeltskruer eller planetariske design standardsvaret.
Skruekonfiguration, ikke maskinstørrelse, er den beslutning, der afgør, om en ekstruder passer til et givet materiale og produkt.
Ekstruder vs sprøjtestøbemaskine: forskellen, købere forvirrer
Fordi begge maskiner bruger en skrue inde i en opvarmet tønde, bliver de ofte blandet ind i tilbud og reservedelsforespørgsler. Driftsprincippet er helt anderledes, og det samme er slidmønstrene og reservedelene.
| Karakteristisk | Ekstruder | Sprøjtestøbemaskine |
|---|---|---|
| Procestilstand | Kontinuerlig | Cyklisk, skud for skud |
| Skruebevægelse | Roterer kontinuerligt i én retning | Roterer for at plastificere, derefter frem og tilbage for at injicere |
| Outputmål | Kilogram i timen | Skud pr. time, eller gram pr. skud |
| Formende element | Åben matrice, materiale forlader kontinuerligt | Lukket formhulrum, materiale størkner indeni |
| Typisk skruefunktion | Lang doseringssektion, blandeelementer, høj L/D | Kontraventil, kortere L/D, højt kompressionsforhold |
| Slidmønster | Gradvist, spredt langs målezonen og dø | Koncentreret nær kontraventilen og fødezonen |
Vedligeholdelseskonsekvensen er praktisk. En ekstruderskrue slides ofte mest i doseringssektionen og i spidsen, fordi det er her forskydning og tryk topper. En indsprøjtningsskrue slides normalt først rundt om kontraventilen og kontrolringen på grund af den gentagne aksiale bevægelse. Bestilling af den forkerte skrue til den forkerte maskine giver en del, der sidder dårligt og yder dårligere.
Det er også grunden til, at en reservedelsleverandør skal bekræfte maskintypen, skruediameteren, L/D-forholdet og monteringsgeometrien før tilbud. En skrue, der er dimensionelt tæt, er ikke det samme som en skrue, der er funktionelt korrekt.
Ekstrudering og sprøjtestøbning deler skrue-og-tønde-hardware, men ikke skruegeometri, så reservedele er aldrig udskiftelige.
Gennemløb i praksis: Hvor meget en ekstruder virkelig skubber
Gennemløb er det første tal, de fleste købere leder efter, og det tal, der oftest misforstås. Publicerede figurer beskriver normalt et best-case materiale med en veltilpasset matrice og et stabilt foder. Reelt output falder, når materialet er fyldt, når matricen er restriktiv, når tilførslen er inkonsekvent, eller når kølesystemet ikke kan fjerne nok varme. Skruediameter alene forklarer kun en del af billedet, fordi kanaldybde, L/D-forhold, skruehastighed og drivkraft alle interagerer. En større tønde, der kører langsomt, kan flytte mindre materiale end en mindre tønde, der kører hurtigt, og en maskine, der kører med sin maksimale hastighed, kan producere uacceptabel smeltekvalitet. Nedenstående diagram placerer hovedekstruderfamilierne side om side ved hjælp af vejledende outputområder, hvilket er et nyttigt udgangspunkt for tidlig planlægning snarere end en endelig specifikation.
Vejledende gennemløbsintervaller efter ekstrudertype
Enkelt skrue, 45 mm, 25:1 L/D
Enkelt skrue, 90 mm, 30:1 L/D
Konisk dobbelt skrue, 55/110 mm
Parallel dobbelt skrue, 62 mm
Planetarisk rulleekstruder, 150 mm
Stængelængden er proportional med den øvre ende af hvert typisk område på en 1.100 kg/h skala. Faktisk output afhænger af materiale, skruegeometri, matricemodstand og drivkraft.
Den mest åbenlyse tendens i diagrammet er spændvidden mellem den lille enkeltskruemaskine og den planetariske rulleekstruder, hvilket er omtrent en tyvefold forskel i output. Det mellemrum er ikke forårsaget af diameter alene. Planetenheden spreder arbejdet over mange små skruer med en meget stor kontaktflade, så den kan plastere et stort volumen blidt, mens en enkelt 45 mm skrue har én smal kanal og begrænset plads til varmeoverførsel.
Den anden tendens er, at de to tvillingeskruefamilier sidder tæt på hinanden i midten af rækken på trods af meget forskellig geometri. En konisk dobbeltskrue kompenserer for dens kortere længde med et stort foderareal, hvorfor den håndterer PVC-pulver så godt. En parallel dobbeltskrue opnår lignende output med en længere, mere modulær skrue, der kan acceptere blande- og udluftningssektioner.
En tredje observation er, at outputområderne er brede, og at bredden er meningsfuld. Båndet på 250 til 600 kg/t for den 62 mm parallelle dobbeltskrue afspejler, hvor kraftigt formuleringen ændrer ydeevnen: En let fyldt PVC-blanding løber nær toppen af båndet, mens en kraftigt fyldt blanding med slibende fyldstof kan falde ned mod bunden og forbruge meget mere af den tilgængelige drivkraft.
Sammenligning af de to enkeltskrueindgange viser, hvor misvisende diametersammenligninger kan være. Fordobling af diameteren fra 45 mm til 90 mm øger outputtet med ca. en faktor otte i stedet for en faktor to, fordi både kanaltværsnit og den opnåelige skruehastighed øges. Købere, der skalerer op baseret på lineære antagelser, overdimensionerer ofte drevet eller undermåler nedstrømskølesektionen.
Output alene retfærdiggør aldrig et køb. En maskine, der kører på toppen af sit sortiment med en ustabil smelte, producerer skrot med en hastighed, der sletter enhver gennemløbsfordel. I praksis er det anvendelige output det højeste tal, hvor trykstabilitet, smeltetemperatur og dimensionstolerance forbliver inden for specifikationerne.
Den samme logik gælder for reservedele. En udskiftningsskrue med et andet kompressionsforhold eller en mindre målekanal ændrer hele maskinens outputkurve. Når et anlæg opgraderer en skrue, bør ekstruderingslinjens køle- og aftrækskapacitet revideres på samme tid, fordi flaskehalsen ofte flytter nedstrøms, når skruen er forbedret.
Endelig skal gennemløbstal altid være bundet til et angivet materiale, en angivet skruehastighed og en angivet matrice. Et tilbud, der viser output uden disse tre betingelser, kan ikke sammenlignes med et konkurrerende tilbud, og forskellen optræder normalt kun i løbet af den første produktionsuge.
Publicerede outputtal er kun meningsfulde, når materialet, skruehastigheden og matricen er specificeret sammen, fordi brugbart output er begrænset af stabil smeltekvalitet snarere end af maksimal hastighed.
Skruer og tønder: Delene, der bestemmer, hvad en ekstruder kan gøre
To komponenter udfører det meste af arbejdet inde i enhver ekstruder: skruen og cylinderen. De er også de to komponenter, der slides først, hvilket gør dem til centrum for både ingeniør- og indkøbsdiskussioner.
Skrue geometri
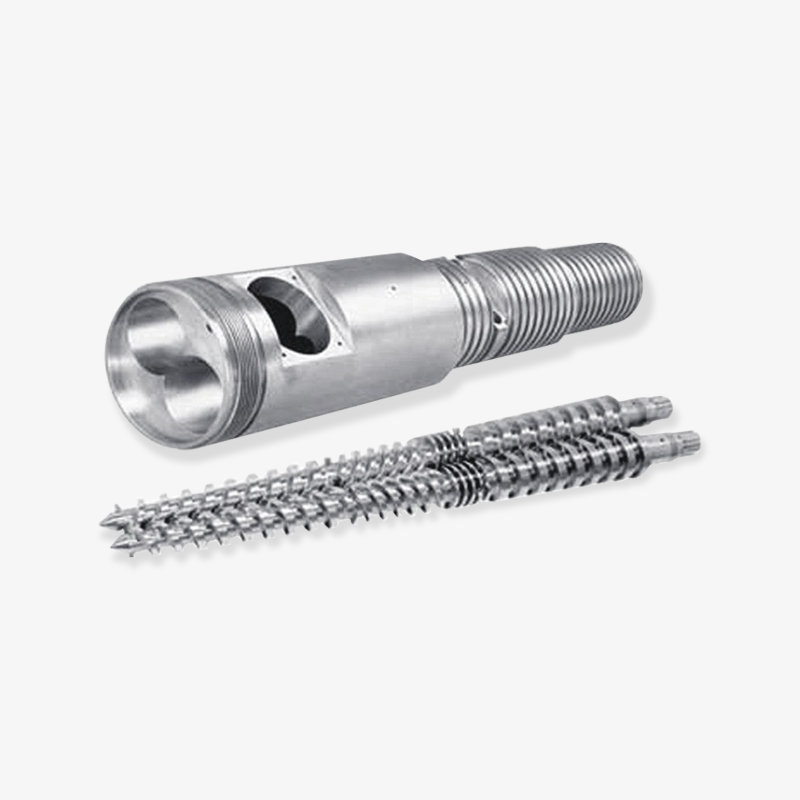
En standardskrue med tre zoner opdeles i føde-, kompressions- og doseringssektioner. Kompressionsforholdet, beregnet ud fra fødekanaldybden divideret med doseringskanaldybden, falder typisk mellem 2:1 og 4:1 afhængigt af rumvægt og smelteadfærd. Barriereskruer adskiller faststof- og smeltekanaler for at forbedre smeltestabiliteten. Blandingssektioner såsom Maddock, Egan eller stiftblandere forbedrer farvespredning og smeltehomogenitet til en vis pris i output.
L/D-forhold, tøndens længde divideret med skruens diameter, er det andet overskriftsnummer. Generelle maskiner kører ofte 25:1 til 30:1, mens ventilerede maskiner og sammensætningsskruer kan nå 36:1 eller mere. En længere skrue giver mere opholdstid og mere plads til blanding og udluftning, men det tilføjer også momentbelastning og omkostninger.
Tøndekonstruktion
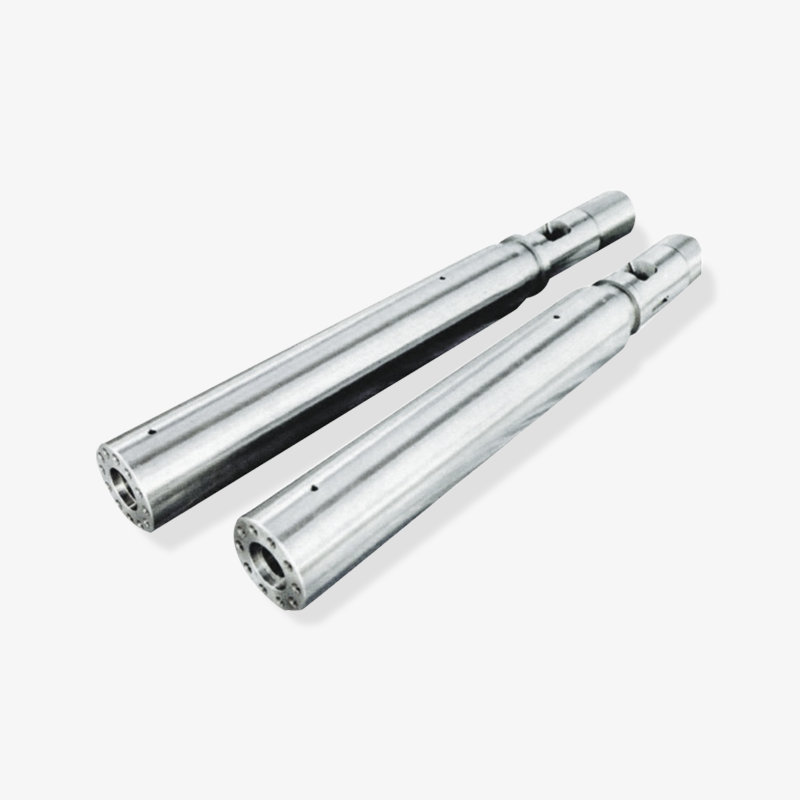
Tønder er normalt bygget af nitreret stål, bimetalliske foringer eller værktøjsstålhylstre. Nitrerede tønder passer til ufyldte polymerer som PE og PP. Bimetalliske tønder, hvori en slidbestandig legering er centrifugalstøbt i boringen, håndterer glasfyldte, mineralfyldte og stærkt slibende forbindelser langt bedre. Foringens tykkelse varierer typisk fra 1,5 til 2,5 mm, og hårdhedsværdier i området 55 til 65 HRC er almindelige for slidbestandige kvaliteter.
Produktfamilier i praksis
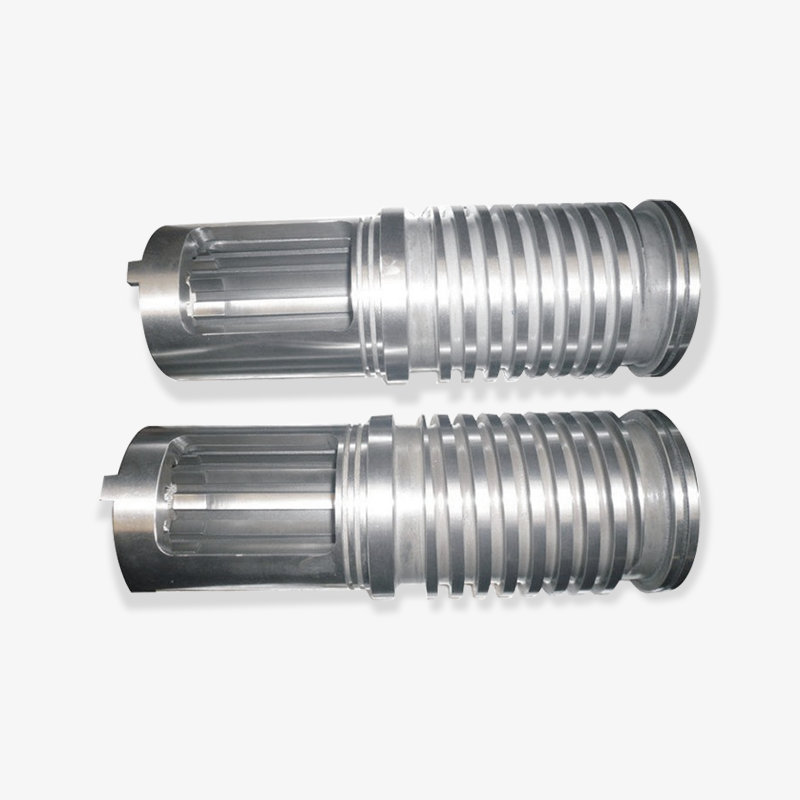
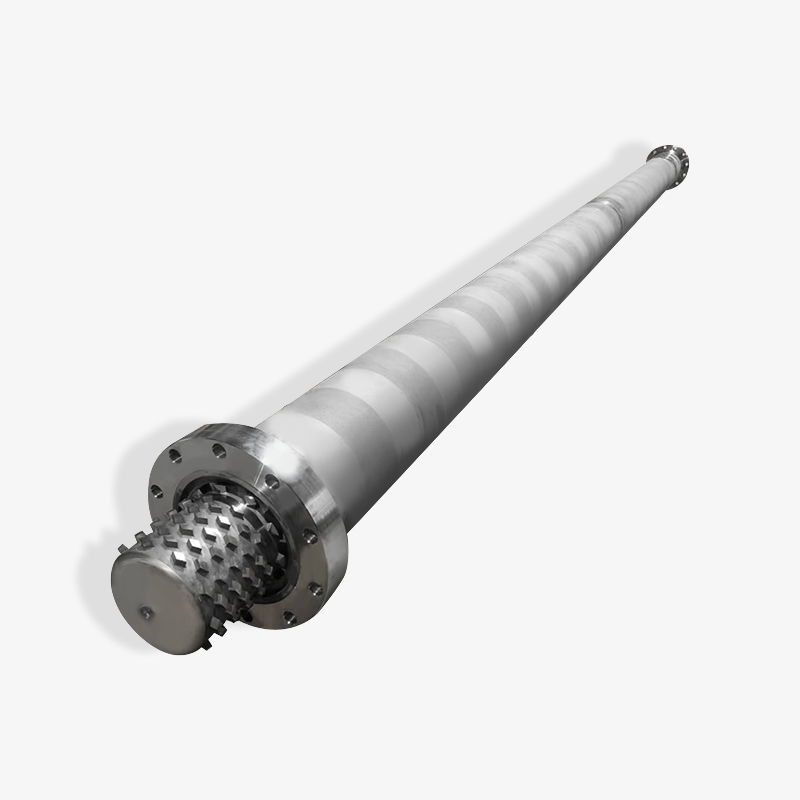
For maskinbyggere og processorer opdeles skrue-og-tønde-forsyningen i genkendelige familier. Enkeltskrue- og cylindersæt i SJ-serien dækker almindelig rør-, plade- og profilekstrudering. SJS-seriens koniske dobbeltskruer og cylindersæt tjener stive og bløde PVC-linjer. Parallelle dobbeltskruede tønder håndterer høj-output PVC og blandingsopgaver. WB-WE planetskruer, tønder og komplette planetekstrudere passer til skånsom plastificering med høj output. Bimetalliske skrue- og cylindersæt adresserer slibende formuleringer. Sprøjtestøbemaskine skruer og tønde samlinger dækker den cykliske side af industrien, mens gummiekstruderskruer og EPE skumskruer og tøndesæt tjener gummibearbejdning og udvidet polyethylenskumproduktion.
Producenter i dette segment arbejder typisk både som komponentleverandør og problemløser. Zhejiang-baserede Zhoushan Microwave Screw Machinery, grundlagt i 1990, driver mere end 10.000 kvadratmeter værkstedsareal og positionerer sig som en kombineret præcisionsskrue-og-tønde-fabrikant og bearbejdningsanlæg, der eksporterer til markeder, herunder USA, Tyskland, Dubai, Vietnam og Thailand. Denne profil er typisk for de specialleverandører, som maskinbyggere stoler på, når en standard katalogskrue ikke matcher et specifikt materiale eller outputmål.
Skruegeometrien bestemmer smelte- og blandingsevnen, mens tøndematerialet bestemmer slidtiden; begge skal matche det materiale, der behandles.
Sådan vælger du en ekstruder til et specifikt job
Udvælgelsen starter med produktet og arbejder baglæns. Tabellen nedenfor viser de parametre, der oftest afgør, om et tilbud vil lykkes i produktionen.
| Parameter | Typisk rækkevidde | Hvorfor det betyder noget |
|---|---|---|
| Skrue diameter | 30-200 mm | Indstiller outputvinduet sammen med hastighed og kanaldybde |
| L/D-forhold | 20:1 til 36:1 | Styrer opholdstid, blanding og udluftningsevne |
| Kompressionsforhold | 2:1 til 4:1 | Skal matche bulkdensiteten af pellets eller pulver |
| Drivkraft | Materiale og output afhængig | Bestemmer opnåelig effekt uden momentstop |
| Tøndekonstruktion | Nitreret eller bimetallisk | Bær livet med fyldte eller ætsende forbindelser |
| Dø og nedstrøms | Dimensionering, afkøling, afhaling, afskæring | Tolerance og overfladefinish er indstillet her, ikke i tønden |
To fejltilstande går igen i praksis. Den første er underdimensionering af drevet for at sænke omkostningerne: Maskinen opnår kun det nødvendige output ved maksimal skruehastighed, hvor smeltetemperaturen bliver ustabil, og produktkvaliteten afviger. Den anden er at vælge en nitreret tønde til en slibende formulering, som producerer synligt slid inden for måneder og et langsomt fald i output, som er vanskeligt at diagnosticere.
Materiel adfærd bør drive resten. PVC har brug for lav forskydning og kort opholdstid, hvilket peger på koniske tvillingskruer. Polyolefinrør favoriserer en enkeltskruemaskine med en rillet fødesektion. Glasfyldte ingeniørharpikser har brug for bimetalliske tønder og slidstærk skruebelægning. Skumapplikationer kræver præcis kontrol af gasindsprøjtning og smeltetryk, hvilket normalt betyder en dedikeret skrueprofil i stedet for en generel profil.
Start fra materiale, produkttolerance og påkrævet output; skruegeometri og cylindermateriale følger af disse tre, ikke fra katalogets bekvemmelighed.
Hvor der bruges ekstrudere: Anvendelser og rigtige produkter
Rækkevidden af ekstrudering er bredere, end de fleste købere forventer, fordi næsten ethvert produkt med et konstant tværsnit kan fremstilles på denne måde.
- Rør og rør: vandforsyning, dræning, gas, kabelrør, medicinsk slange.
- Plader og pap: emballageark, skiltning, byggeplade, skumplade.
- Film: blæst film til poser og liners, støbt film til laminering.
- Profiler: vinduesrammer, dørprofiler, møbelkanter, kabelkanaler.
- Tråd og kabel: isolering og kappe påført ved høj linjehastighed.
- Skum: EPE og andre ekspanderede polyethylenprodukter, hvor en dedikeret skumskrue og tønde håndterer gasfyldt smeltning.
- Gummi: slanger, tætninger, vejrlister og præforme til støbning.
- Sammensætning: fyldte, forstærkede og farve-masterbatch pellets.
- Genanvendelse: vaskesnorens output omdannet til genanvendelige piller.
- Filament: 3D-print filament trukket fra en ekstruderet streng.
Hver applikation bærer sin egen tolerancekultur. Medicinske slanger kan kræve vægtykkelsesvariationer under et par hundrededele af en millimeter, mens et drænrør kan tåle langt mere. Disse forskelle bølger tilbage til skruedesign, matricekvalitet og drevsystemets stabilitet.
Det samme ekstruderingsprincip dækker rør, plade, film, profil, skum, gummi og blanding; kun skruen, cylinderen og matricen skifter.
Køb af skruer og tønder: Hvad B2B-købere bør verificere
Indkøb i denne branche er relationstungt, men bør stadig være specifikationsdrevet. Uanset om du arbejder med en producent, en leverandør eller en eksportorienteret grossist, gælder den samme verifikationsliste.
- Bekræft maskintype, skruediameter, L/D-forhold og monteringsdimensioner mod en tegning, ikke et fotografi.
- Anmod om materialespecifikation for skruen og cylinderen, inklusive basisstålkvalitet og behandlingsproces.
- Spørg efter hårdhedsværdier og, hvor det er relevant, nitreringsdybde eller bimetallisk foringstykkelse.
- Kontroller rethed, koncentricitet og overfladefinish tolerancer skriftligt.
- Afklar, om skruen er en drop-in erstatning eller kræver matchning til en eksisterende cylinder.
- Gennemgå slidgodtgørelse og forventet levetid for dit specifikke fyldstofindhold.
- Bekræft leveringstid, pakkemetode og eksportdokumentation, hvis delene sendes internationalt.
Brugerdefinerede og standard forsyningsveje er forskellige i omkostninger og risiko. En standardskrue kan leveres hurtigt og prismæssigt forudsigeligt, men den matcher måske ikke et usædvanligt materiale. En tilpasset skrue koster mere og tager længere tid, men den kan alligevel eliminere et vedvarende kvalitetsproblem, der har absorberet skrot i årevis. Erfarne købere beder normalt om en standardoption og en brugerdefineret mulighed i samme forespørgsel, og sammenlign derefter begge med omkostningerne ved dårlig output.
MOQ og lagerpolitik påvirker også beslutningen. Maskinbyggere, der understøtter mange kunder, drager fordel af en leverandør, der vil producere et eller to stykker til tegning, mens processorer med store mængder måske foretrækker at have et ekstra sæt. At have en reserveskrue og en tønde på hylden er billigt sammenlignet med en uges tabt produktion.
Bekræft materialekvalitet, hårdhed og dimensionstolerancer skriftligt før bestilling, fordi en skrue, der passer, ikke automatisk er en skrue, der yder.
Vigtige oplysninger om vedligeholdelse og fejlfinding
Ekstrudere fejler gradvist, og de tidlige tegn er lette at gå glip af, fordi linjen bliver ved med at køre. At se output, smeltetryk og motorbelastning sammen afslører normalt slid, før produktkvaliteten kollapser.
| Symptom | Sandsynlig årsag | Tjek først |
|---|---|---|
| Gradvist fald i output | Skrue eller tønde slid, øget spillerum | Mål skruediameter og cylinderboring |
| Usmeltede pletter eller geler | Smeltekapacitet overskredet, forkert profiltemperatur | Tøndetemperaturprofil, skruehastighed, modtryk |
| Surging output og trykudsving | Inkonsekvent fodring, brodannelse eller fugt | Beholder, føder, tørring, fødezonetemperatur |
| Overophedning smelte | For stor forskydning, slidt skrue, blokeret køling | Skruehastighed, kølekredsløb, termoelements nøjagtighed |
| Kort skruelevetid | Slibemiddel, forkert tøndekvalitet | Fyldstofindhold, tøndemateriale, mulighed for hardfacing |
Forebyggende rutiner er enkle. Kontroller varmelegemer og termoelementer hver måned, fordi en defekt varmelegeme tvinger skruen til at generere mere forskydningsvarme og fremskynder slid. Efterse foderhalsen og tragten for fine partikler og brodannelse. Træk i skruen med planlagte intervaller og noter diametre, så slidtendenser er synlige i stedet for at gætte. Hold udrensningsmaterialet tilpasset til den polymer, der behandles, og lad aldrig en maskine sidde med PVC ved temperatur.
Når output falder, er instinktet at øge skruehastigheden. Det hæver normalt smeltetemperaturen i stedet for at genoprette gennemløbet, og det forkorter skruens levetid. Det er hurtigere og billigere at måle afstand først.
Registrer skrue- og cylinderdimensioner ved hver planlagt nedlukning; slidtrenddata forhindrer de fleste uplanlagte linjestop.
Ofte stillede spørgsmål
Hvad betyder ekstruder i én sætning?
En ekstruder er en maskine, der smelter eller blødgør materiale og skubber det kontinuerligt gennem en matrice for at fremstille et produkt med et fast tværsnit, såsom rør, plade, film eller profil.
Er en ekstruder en maskine eller en del?
Begge anvendelser er korrekte. I produktionsplanlægning er en ekstruder den komplette maskine inklusive drev, cylinder, skrue og matrice. Ved vedligeholdelse og køb af reservedele refererer "ekstruder" ofte specifikt til skrue-og-tønde-samlingen. Bekræft altid, hvilken betydning der gælder, før du citerer.
Hvad er forskellen mellem en ekstruder og en sprøjtestøbemaskine?
En ekstruder arbejder kontinuerligt og skubber smelten gennem en åben matrice, så output måles i kilogram i timen. En sprøjtestøbemaskine plastificerer med en skrue, men sprøjter derefter diskrete skud ind i en lukket form, så output måles i skud eller gram pr. skud.
Hvad betyder L/D på en ekstruderskrue?
L/D er den effektive skruelængde divideret med dens diameter. En 25:1 skrue på en 45 mm cylinder har en effektiv længde på omkring 1.125 mm. Højere forhold giver mere opholdstid til smeltning, blanding og udluftning, men kræver mere drejningsmoment og koster mere at producere.
Hvorfor koster dobbeltskrueekstrudere mere end enkeltskruede maskiner?
Dobbeltskruemaskiner kræver to matchede skruer, en mere kompleks gearkasse med synkroniserede aksler og snævrere fremstillingstolerancer. De fodrer og blander også bedre, især pulvere og fyldte forbindelser, hvilket retfærdiggør omkostningerne ved PVC og blandingsapplikationer.
Hvor længe holder en ekstruderskrue og cylinder?
Levetiden afhænger hovedsageligt af fyldstofindhold, forarbejdningstemperatur og vedligeholdelsesdisciplin. Ufyldte polyolefiner på en nitreret skrue og tønde kan køre i mange år, mens glasfyldte forbindelser kan bære et nitreret sæt mærkbart inden for et år eller to. Bimetalliske tønder og slidstærk skruebelægning forlænger levetiden væsentligt ved slibende brug.
Kan jeg kun udskifte skruen uden at skifte cylinderen?
Ja, men kun hvis tøndeboringen stadig er inden for tolerancen. Når frigangen mellem skruevinger og tøndevæg overstiger specifikationsgrænsen, vil en ny skrue alene ikke genoprette output, fordi smelten glider baglæns over gangene. Måling af begge komponenter før bestilling undgår en dyr fejl.
Hvilke materialer er ekstruderskruer og -tønder lavet af?
Almindelige skruestål omfatter nitreringskvaliteter som 38CrMoAlA og værktøjsstål som SKD61 eller D2. Tønder er typisk nitreret stål eller bimetallisk, hvor en slidstærk legering er støbt ind i boringen. Det korrekte valg afhænger af slibeevne og korrosionspotentiale af den polymer, der behandles.
Hvad er en bimetallisk skrue og tønde?
Bimetallisk refererer til en tønde med en centrifugalstøbt slidbestandig legeringsforing, ofte parret med en hærdet eller hårdhærdet skrue. Kombinationen modstår slid fra glasfibre og mineralske fyldstoffer langt bedre end en nitreret boring til en højere indkøbspris.
Har jeg brug for en specialskrue eller en standard?
Standardskruer passer til gængse materialer og standardprodukter. Brugerdefinerede skruer giver mening, når materialet er usædvanligt, når der anvendes et specialfyldstof, når output skal hæves uden at ændre maskinen, eller når et eksisterende kvalitetsproblem har modstået procesjusteringer.
De fleste ekstruderspørgsmål reducerer til tre fakta: materialet, produktet og maskinens dimensioner; disse tre svar definerer alt andet.
Referencemodul: Skrue- og tøndefamilier
Det følgende modul opsummerer de komponentfamilier, der oftest optræder i ekstruderingsreservedelsforespørgsler. Det er tænkt som et hurtigt orienteringskort for købere og ingeniører, der udarbejder en specifikation eller sammenligner tilbud.
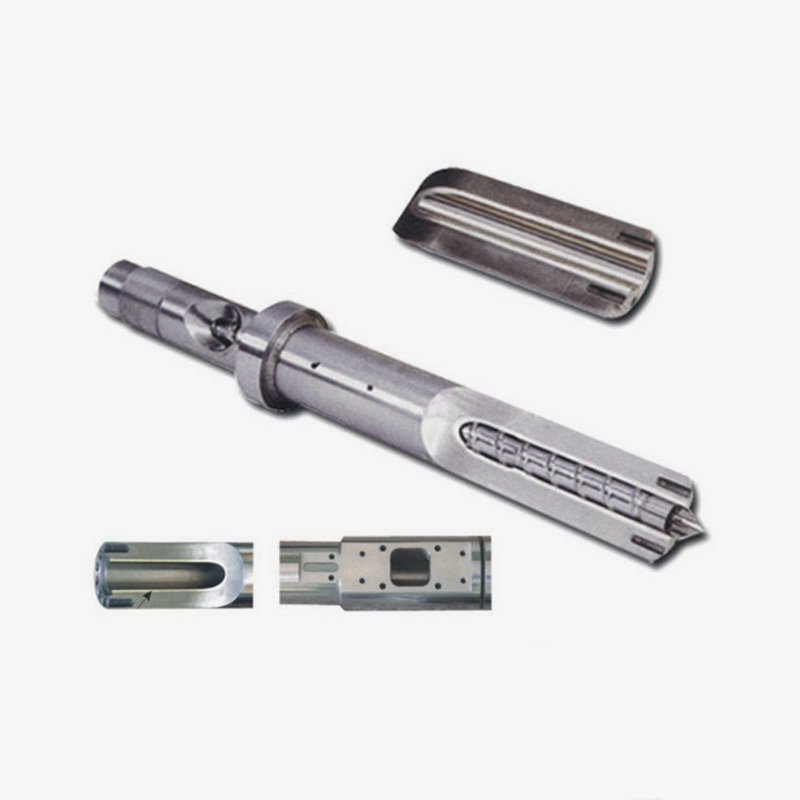
Enkelt skrue og tønde
Almindelig ekstrudering til rør, plade, stang og profil. SJ-seriens geometri med fodrings-, kompressions- og målezoner.
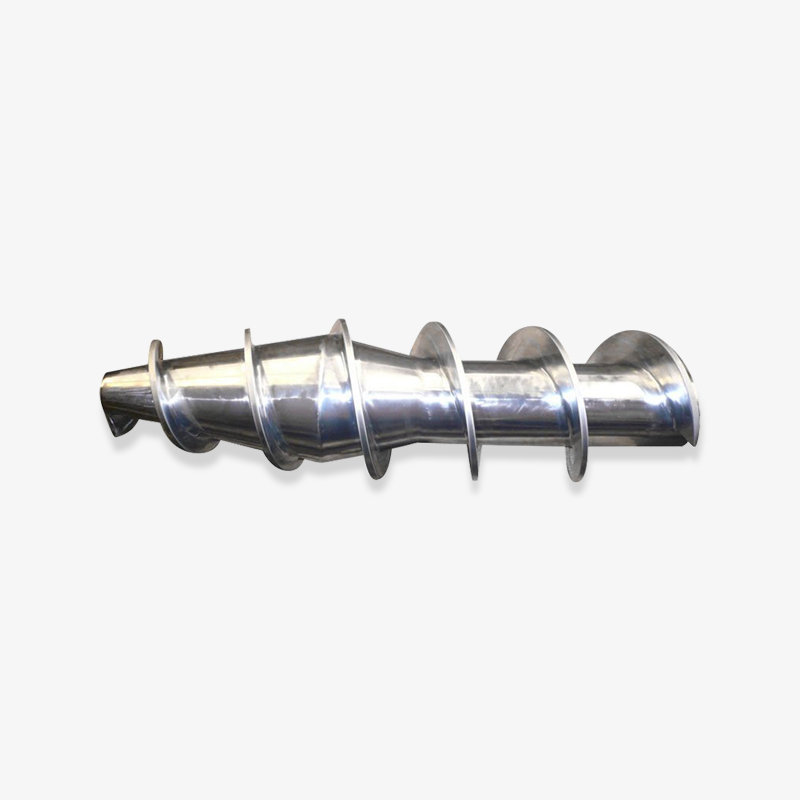
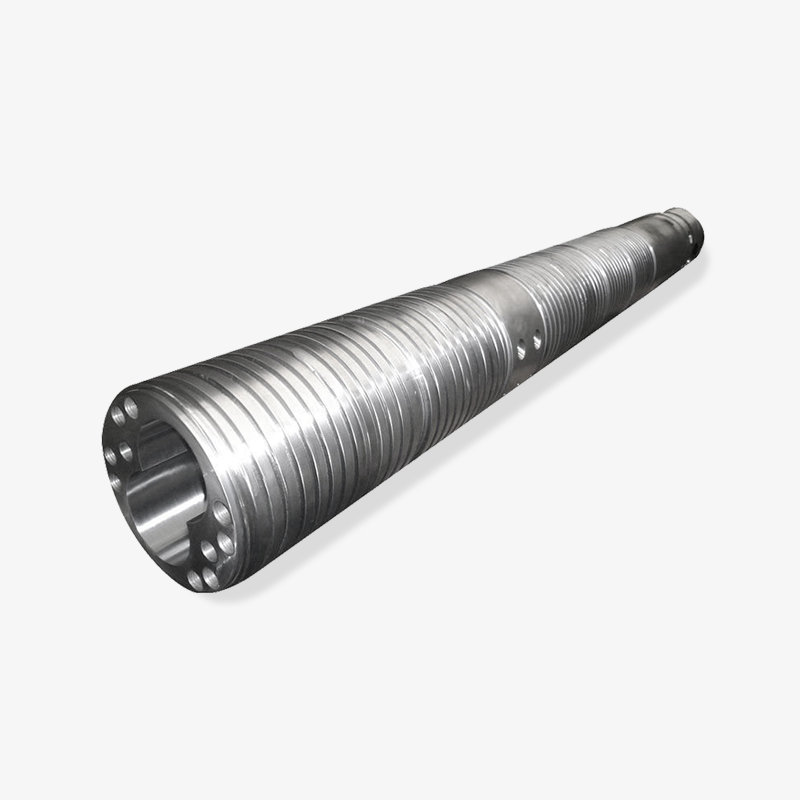
Konisk dobbeltskrue og tønde
SJS seriesæt til stiv og blød PVC, med stort tilførselsområde og skånsom forskydning til varmefølsomme forbindelser.
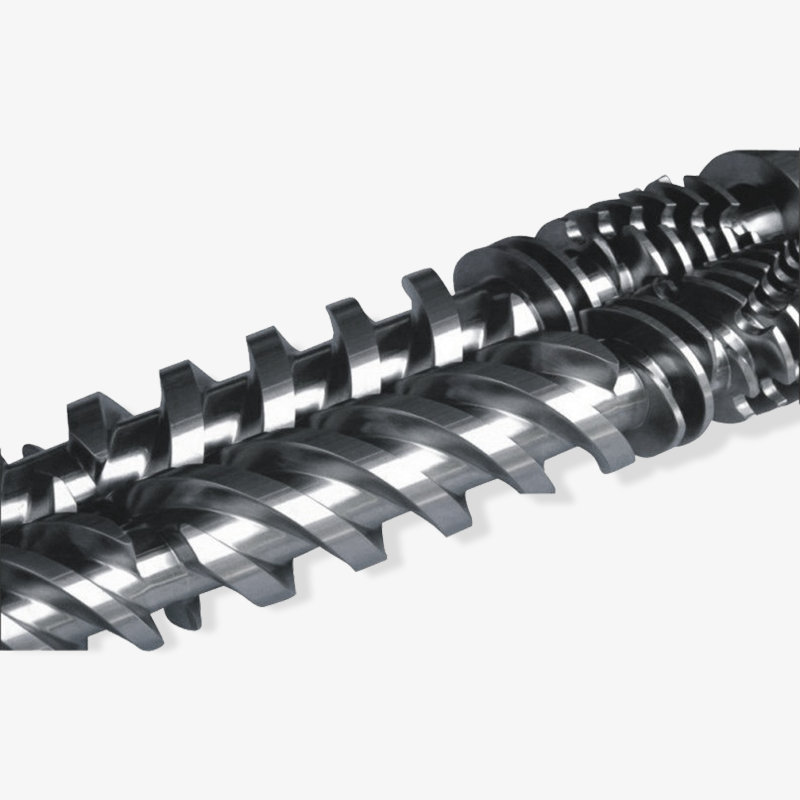
Parallel Twin Screw and Barrel
Modulær geometri til høj-output PVC, fyldte forbindelser og blandingslinjer med udluftnings- og blandingssektioner.
Planetarisk skrue og tønde
WB-WE-serien planetskruer, tønder og komplette ekstrudere til skånsom plastificering i høj volumen.
Bimetallisk skrue og tønde
Slidfaste sæt til glasfyldte, mineralfyldte og ætsende formuleringer, hvor nitrerede boringer slides for hurtigt.
Specialskruer og tønder
Sprøjtestøbemaskinesamlinger, gummiekstruderskruer og EPE-skumskrue- og cylindersæt til skumekstrudering.
Fordi disse familier overlapper i geometri, men adskiller sig i materiale, hårdhed og behandling, er den sikreste tilgang for en maskinbygger at levere maskintegningen og materialespecifikationen sammen. Det eneste trin fjerner det meste af risikoen ved en oversøisk reservedelsbestilling.
En skrue- og cylinderspecifikation er kun komplet, når geometri, basismateriale, behandling og hårdhed alle er angivet på den samme tegning.
Konklusion
Hvad betyder ekstruder? Det betyder en maskine, der smelter og pumper materiale kontinuerligt gennem en matrice, og det betyder også skrue-og-tønde-samlingen, der gør det muligt. De to definitioner er forbundet af en enkelt idé: kontrolleret tryk og kontrolleret temperatur giver et stabilt tværsnit, og stabilitet er, hvad kunderne betaler for.
For maskinbyggere og processorer er den praktiske vej ligetil. Definer først materialet og produkttolerancen. Vælg den skruekonfiguration, der passer til materialet. Vælg den tøndekonstruktion, der passer til fyldstofindholdet. Dimensionér drevet, så det nødvendige output nås under maksimal skruehastighed. Bekræft derefter mål og hårdhed skriftligt, inden ordren afgives.
Ekstrudering belønner forberedelse og straffer genveje. Et velafstemt skrue- og cylindersæt kører stille i årevis og holder tolerancen gennem lange produktionskørsler. Et forkert sæt producerer skrot, varmeproblemer og for tidligt slid, som ingen procesjustering fuldt ud kan kompensere for.
Match materiale, skruegeometri og tøndekonstruktion først; output og levetid følger automatisk af den match.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
