

Forfatter: Weibo
Dato: Sep 15, 2026
Ekstruderens betydning: Typer, arbejdsprincipper, applikationer og udvælgelsesvejledning
Ekstruder betydning begynder med en simpel idé: en ekstruder er en maskine, der skubber materiale gennem en matrice for at forme det kontinuerligt. I plastforarbejdning betyder det normalt at man føder polymerpellets i en opvarmet tønde, smelter dem med en roterende skrue og tvinger smelten gennem en fast åbning for at danne rør, film, ark, profil eller pellets. Definitionen lyder kort, men sætningen dækker en bred familie af maskiner, fra en kompakt gummiekstruder på et fabriksgulv til en 40:1 parallel dobbeltskrueblandingslinje. Ingeniører, indkøbsteams og vedligeholdelsespersonale fortolker hver ekstruderens betydning gennem den maskine, de betjener, så det er værd at bryde udtrykket ned fra flere vinkler.
Denne vejledning forklarer ekstruderens betydning i praktiske termer: ordbogsoprindelsen, arbejdsprincippet, hovedskrue- og cylinderkonfigurationerne, de applikationer, der er afhængige af ekstruderudstyr, og valg- og vedligeholdelsesovervejelser, der er vigtige for købere. Vi trækker også på erfaringerne fra Zhoushan Microwave Machinery, en kinesisk producent af skruer og tønder, der blev grundlagt i 1990, for at vise, hvordan definitionen omsættes til leverandørbeslutninger i den virkelige verden. Til sidst bør du være i stand til at forklare, hvad en ekstruder er, påpege de dele, der bestemmer dens ydeevne, og stille de rigtige spørgsmål, når du sammenligner maskiner eller reservedele.
Kort sagt er ekstruderbetydning i industriel praksis den kontinuerlige dannelse af et smeltet eller blødgjort materiale ved skruedrevet tryk gennem en matrice, og kombinationen af skrue og cylinder inde i maskinen bestemmer det meste af dens kapacitet og omkostninger.
Ekstruder Betydning: Beyond the Dictionary Definition
Ordbøger definerer en ekstruder som "en maskine, der former materiale ved at tvinge det gennem en matrice." Den sætning fanger den væsentlige bevægelse, men den udelader forholdene inde i maskinen. En typisk plastekstruder skubber ikke blot kolde piller gennem et hul. Det skal tilføre materialet, komprimere det, smelte det med friktion og ekstern varme, blande eventuelle tilsætningsstoffer eller farvestoffer, opbygge tryk og derefter skubbe den homogene smelte gennem en matrice, der skaber det endelige tværsnit. Kort sagt er ekstruderbetydningen i udstyrsdesign formet af skruen, cylinderen, varmesystemet, gearkassen og matricen sammen, ikke af matricen alene.
Ordet har en lang sproglig historie. "Ekstruder" kommer fra latin ekstruder , en kombination af eks (ud) og trudere (at skubbe). Denne oprindelse forklarer, hvorfor det samme ord optræder i meget forskellige felter. I fødevareindustrien laver og former en ekstruder snacks og dyrefoder. I keramik og metalforarbejdning tvinger ekstrudere ler eller opvarmede emner gennem matricer. Ved 3D-printning fører en lille ekstruder en tynd tråd af filament ind i en varm dyse. Hver af disse enheder deler det samme princip: påfør tryk på et materiale og lad en formet åbning bestemme resultatet.
Inden for plastforarbejdning rummer udtrykket nogle specifikke antagelser, som er nyttige at kende. For det første er en ekstruder en kontinuerlig maskine, mens en sprøjtestøbemaskine er cyklisk. For det andet refererer en ekstruder til hele maskinen, mens udtrykkene "ekstruderskrue" og "ekstrudercylinder" refererer til de to mest kritiske komponenter inde i den. For det tredje kan outputtet fra en ekstruder, ofte kaldet ekstrudatet, være alt fra et færdigt rør til et halvfærdigt ark, der går til videre forarbejdning. At holde disse skel i tankerne gør det meget nemmere at kommunikere med maskinleverandører, fordi det samme ord optræder i produktkataloger, procesdokumentation og vedligeholdelsesmanualer med lidt forskellige nuancer af betydning.
Den praktiske definition af en ekstruder afhænger derfor af konteksten: For en maskinbygger er det en komplet forarbejdningslinje, for en komponentfabrikant er det skrue- og cylindersamlingen, og for en anlægsoperatør er det udstyret, der gør råmaterialet til et salgbart produkt.
Sådan fungerer en ekstruder: arbejdsprincip og kernekomponenter
Når du først ved, hvad en ekstruder er, er det næste lag af ekstruderbetydning, hvordan den omdanner fast polymer til en kontinuerlig smelte. Processen følger den samme logiske sekvens i næsten alle skruedrevne ekstrudere. Skruen roterer inde i en tætsluttende cylinder, hvilket skaber mekanisk friktion, mens den opvarmes eksternt. Den smeltede polymer akkumuleres derefter ved cylinderhovedet og tvinges gennem matricespalten.
Ekstruderingsprocessen trin for trin
- Fodring - Materialee kommer ind i tønden gennem en tragt, enten ved tyngdekraften eller med en force feeder. Foderhalsen er normalt vandkølet for at forhindre for tidlig smeltning og brodannelse.
- Formidling og kompression - Skruekanalen fører materiale frem. Efterhånden som kanaldybden falder, komprimeres materialet, udstøder luft og begynder at blive blødt.
- Smeltning og plastificering - Friktionsvarme fra skruerotation plus tøndevarmebånd smelter polymeren. Barriereflyvninger eller blandingselementer forbedrer smelteens ensartethed.
- Måling og tryksætning - Den sidste skruesektion styrer udgangshastigheden, udjævner tryksvingninger og leverer en ensartet smeltetemperatur til hovedet.
- Formdannelse - Smelten passerer gennem sigtepakker, en bryderplade og derefter dysen, som giver ekstrudatet dets endelige tværsnit og størrelse.
- Køling og downstream håndtering - Efter matricen kalibreres, afkøles, trækkes, skæres eller vikles produktet afhængigt af anvendelsen.
Kernekomponenter i en ekstruder
Hver ekstruder, uanset størrelse eller producent, indeholder følgende hoveddele. At forstå deres roller hjælper vedligeholdelsespersonale og købere med at sammenligne maskiner med tillid.
| Komponent | Funktion | Indvirkning på produktkvalitet |
|---|---|---|
| Skrue | Transporterer, komprimerer, smelter og blander materialet | Bestemmer output, smeltekvalitet og energiforbrug |
| Tønde | Omgiver skruen og overfører varme | Påvirker temperaturkontrol og skrueslidbeskyttelse |
| Varme- og kølesystem | Opretholder den nødvendige temperaturprofil | Forhindrer nedbrydning og sikrer smeltekonsistens |
| Gearkasse og drivmotor | Drejer skruen med den nødvendige hastighed og drejningsmoment | Indstiller maksimal gennemstrømning og momentstabilitet |
| Afbryderplade og skærmpakke | Filtrerer forurening og opbygger tryk | Forbedrer smelterens renhed og blanding |
| Dø | Danner ekstrudatet til den ønskede form | Definerer dimensionsnøjagtighed og overfladefinish |
For købere og ingeniører fortjener skruen og tønden særlig opmærksomhed. Disse to dele slides mod hinanden under høj temperatur og tryk, og deres legering, varmebehandling og overfladehærdning bestemmer, hvor længe en ekstruder kan køre, før vedligeholdelse er nødvendig. En producent som Microwave Machinery, der producerer både skruen og cylinderen, kan styre pasformen, materialevalg og overfladebehandling som et afstemt system, hvilket er en praktisk fordel ved udskiftning af komponenter på en eksisterende linje.
Skruelængde-til-diameter-forhold: En nøglespecifikation
Blandt de specifikationer, der definerer ekstruderens betydning i tekniske termer, fortjener længde-til-diameter-forholdet af skruen særlig opmærksomhed. L/D-forholdet sammenligner skruens arbejdslængde med dens diameter, og det har direkte indflydelse på, hvor meget smeltning, blanding og tryksætning skruen kan levere. En højere L/D-værdi giver normalt længere opholdstid og bedre plastificering, hvorfor high-output og compounding-linjer har en tendens til at bruge længere skruer. Forskellige skruekonfigurationer har udviklet sig omkring forskellige L/D-serier, og at læse dem korrekt hjælper dig med at sammenligne leverandørdatablade. Søjlediagrammet nedenfor opsummerer typiske L/D-forhold for fem almindelige ekstruderskruekonfigurationer.
Typisk L/D-forhold ved skruekonfiguration
Planetarisk skrue 18:1
Konisk dobbelt skrue 22:1
Enkeltskrue generelt 25:1
Enkelt skrue rør eller film 30:1
Parallel tvillingblanding 40:1
At læse diagrammet nedefra og op afslører en klar logik bag ekstruderens betydning i maskindesign. Planetkonfigurationen har den korteste L/D, fordi dens rullende spindler fordeler stress over en stor overflade, så den behøver ikke en lang tønde for at opnå god smeltekvalitet. Den koniske dobbeltskrue forbliver også kompakt, hvilket passer til dens typiske rolle med at blødgøre stift PVC ved en lav forarbejdningstemperatur. En enkelt skrue til generelle formål fungerer ved 25:1, fordi den geometri giver en pålidelig balance for de fleste piller, du vil fodre med. Når applikationen kræver højere smeltekvalitet, strækker enkeltskruelængden sig til 30:1, som det ses i rør- og filmlinjer. Den parallelle dobbeltskrue ved 40:1 repræsenterer den anden yderlighed: den lange tønde giver flere blandezoner og gør det muligt at placere foderporte langs tønden. I praksis påvirker L/D-forholdet også installationsgulvplads, tøndevarmeomkostninger og procedurer for skruefjernelse. En længere skrue betyder mere overfladekontakt, hvilket øger drejningsmomentkravene fra gearkassen. Det betyder også, at tøndeproducenten skal kontrollere retheden over en større længde, hvorfor præcisionsbearbejdningskapaciteten er vigtig, når du bestiller lange tønder. Dette er en af grundene til, at erfarne købere ikke blot beder om den største L/D til rådighed. De specificerer det L/D, der matcher materialet, skrueprofilen og downstream-udstyret. Den slags matching er præcis dér, hvor en skrue- og tøndeproducent tjener sin værdi. Næste gang en leverandør citerer en ekstruder eller en erstatningstønde, vil du vide, at L/D-nummeret er mere end en dimension; det er en erklæring om, hvor meget arbejde maskinen er designet til at udføre.
Arbejdsprincippet for en ekstruder kan opsummeres som føde, kompres, smelte, måler og form; hver komponent mellem tragten og matricen eksisterer for at gøre et af disse fem trin mere stabilt.
Hovedtyper af ekstrudere, der bruges i industrien
Ekstruderfamilien er normalt kategoriseret efter skruegeometri, og hver type tjener en anden driftsniche. At kende disse kategorier uddyber din forståelse af ekstruderens betydning og hjælper, når du læser en producents produktliste.
Enkeltskrue ekstrudere
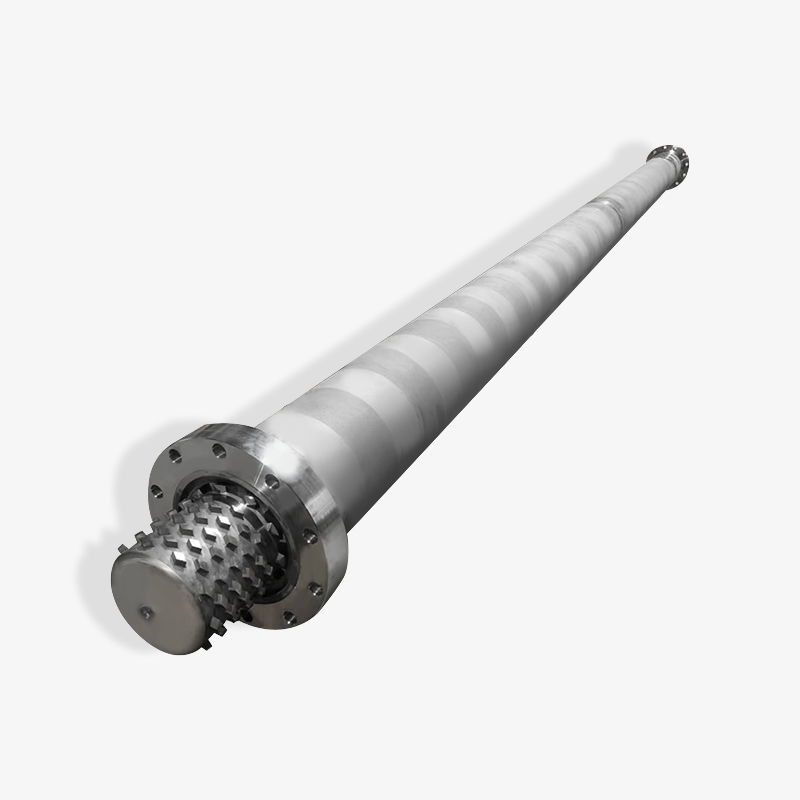
Enkeltskrueekstrudere er den mest almindelige konfiguration i plastforarbejdning. En skrue roterer i en glat tønde, og materialet bevæger sig fremad gennem spiralkanaler. Dette design er økonomisk, mekanisk enkelt og pålideligt til behandling af godt sammensatte pellets. Det dominerer applikationer som rørekstrudering, profilekstrudering, filmblæsning og pladestøbning, hvor ensartet output og temperatur er vigtigere end intens blanding. En enkelt skruetønde til ekstruderapplikationer er typisk tilpasset polymertypen, outputhastigheden og L/D-forholdet valgt af procesingeniøren.
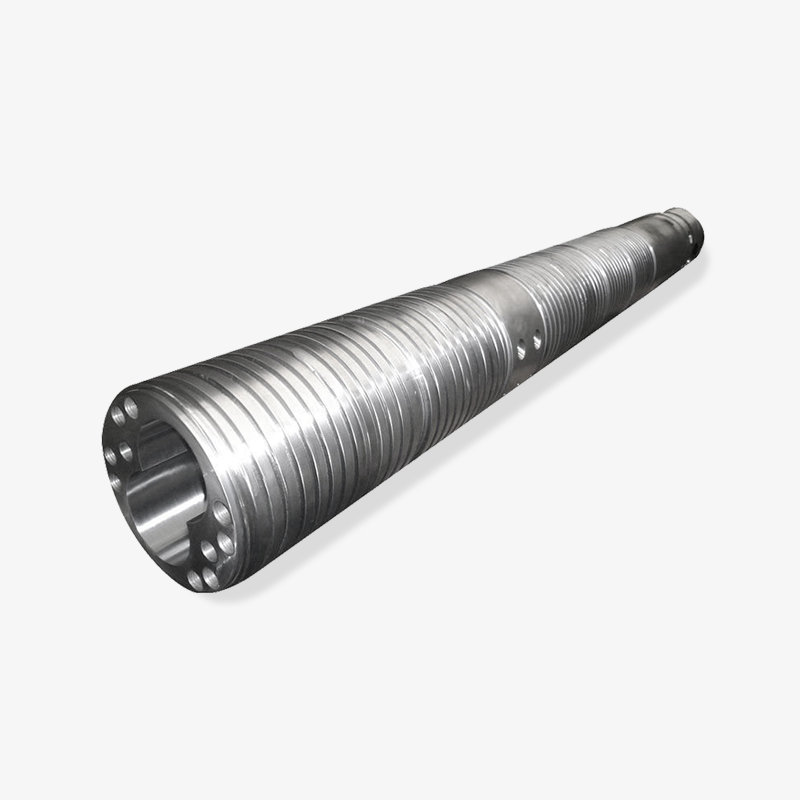
 Enkeltskruetønde til ekstruder med modulært design Denne tønde passer til standard ekstruderingsprocesser som rør, profil og film. Dens modulære opbygning forenkler vedligeholdelsen, mens skruer af legeret stål og præcis temperaturkontrol understøtter ensartet smeltning og effektiv produktion. Se produkt →
Dobbeltskrueekstrudere
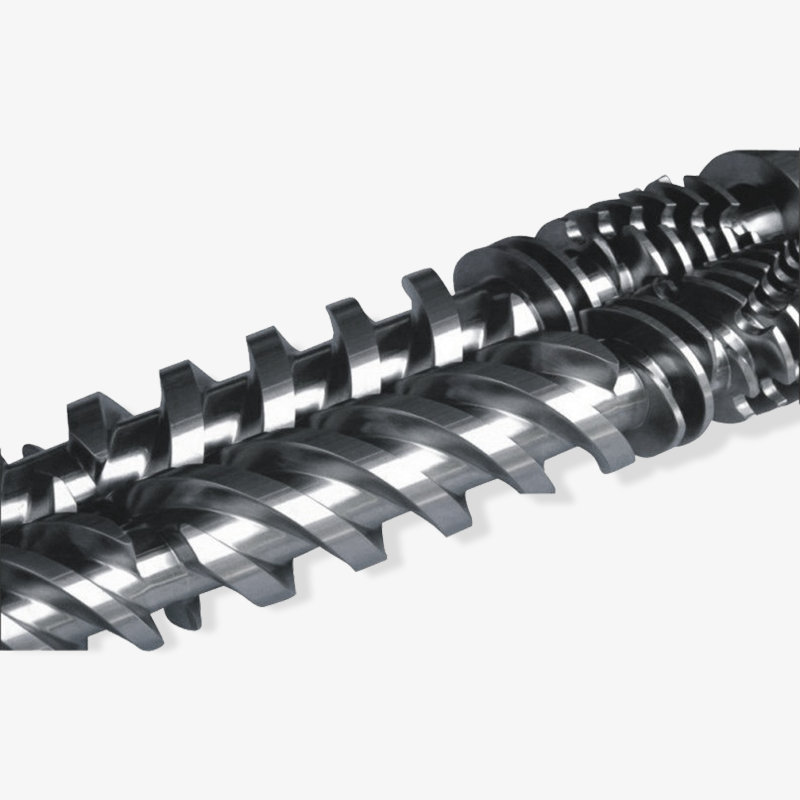
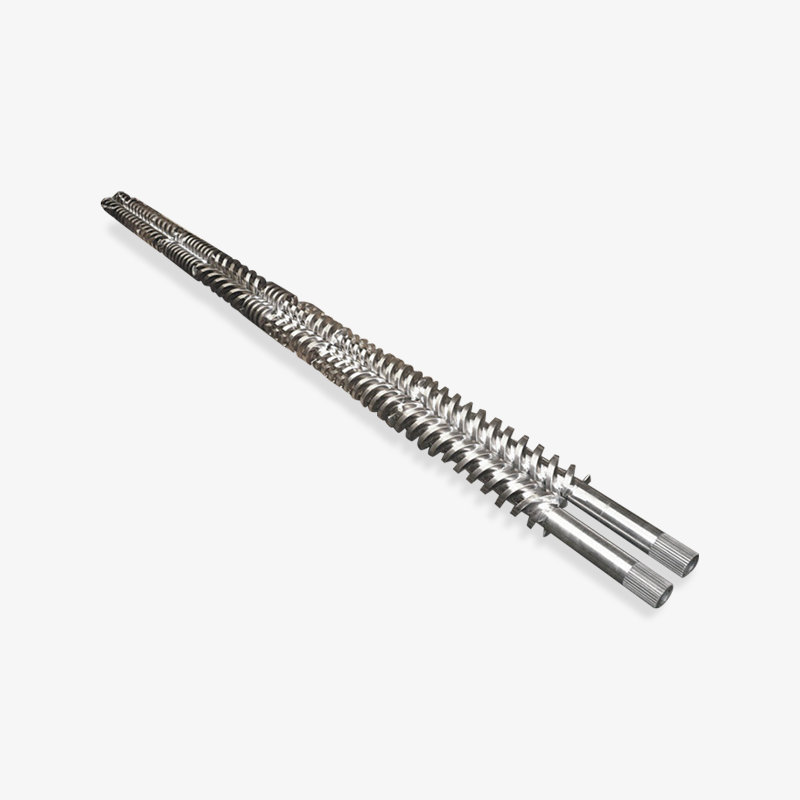
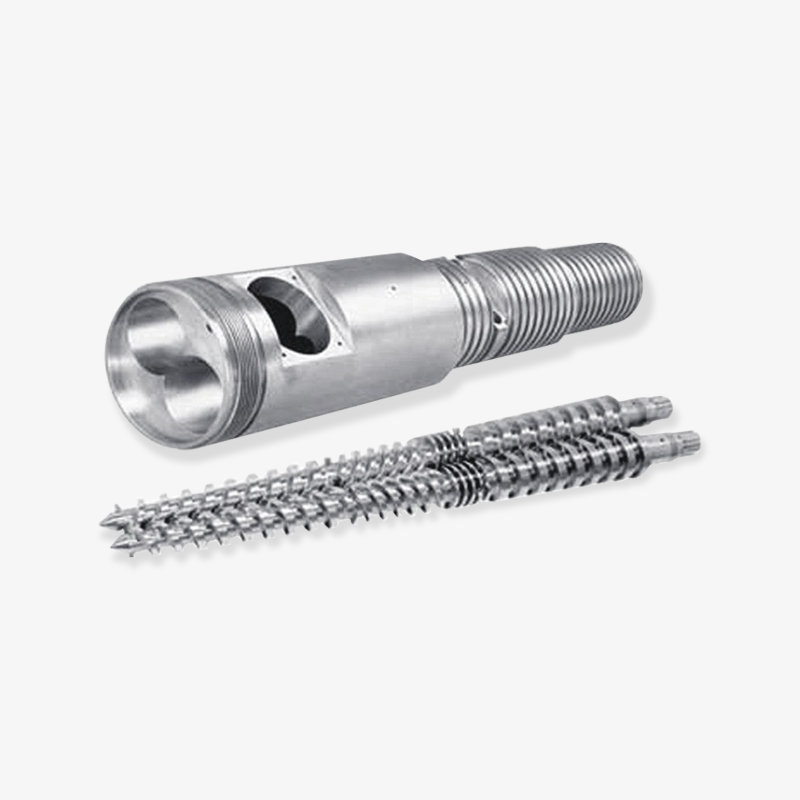
Dobbeltskrueekstrudere bruger to parallelle eller koniske skruer, der løber side om side. De er yderligere opdelt i co-roterende og mod-roterende typer, og i sammengribende og ikke-sammengribende par. Samroterende parallelle tvillingeskruer er arbejdshestene ved compounding, masterbatch-produktion og devolatilisering, fordi de genererer kontrolleret forskydning og selvrensende virkning. Koniske tvillingskruer har en bredere rod i foderenden og en mindre diameter ved udløbsenden, hvilket giver et højt kompressionsforhold uden at fortætte materialet; de er klassiske valg til PVC-rør og profillinjer. Den koniske dobbeltskrue- og cylindersamling er designet til at håndtere den lave forskydningsfølsomhed af PVC, samtidig med at den opretholder en stabil smeltelevering til matricen.
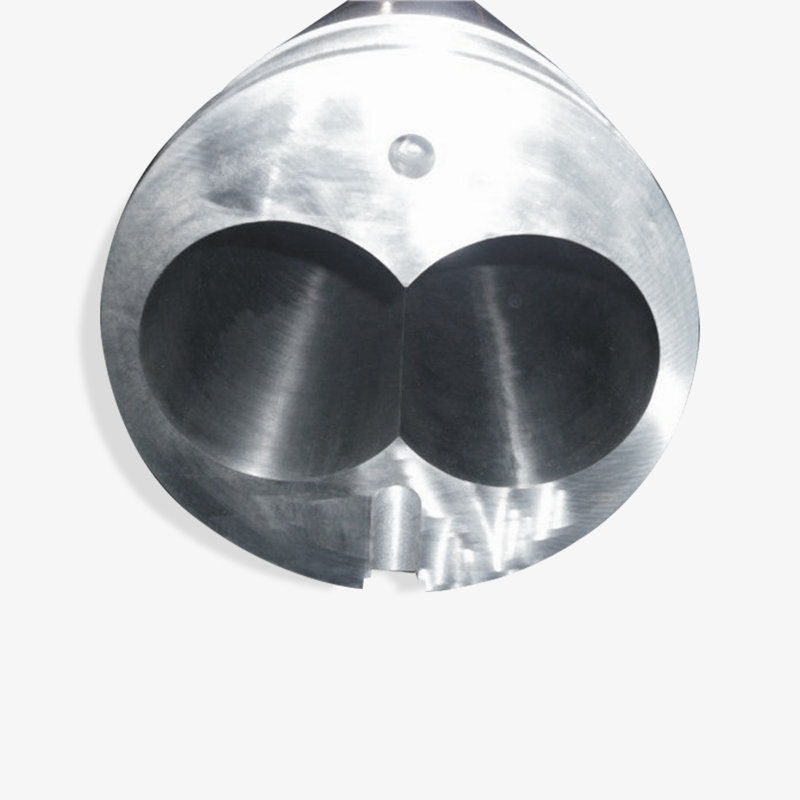 Konisk dobbeltskrue og tøndesamling til PVC Denne koniske dobbeltskrue og tønde, der er udviklet til lav forskydningsbearbejdning, leverer stabil smelte til matricen. Det giver et højt kompressionsforhold og jævn blanding, hvilket gør det til et pålideligt valg til PVC-rør og profillinjer. Se produkt →
Planetariske skrueekstrudere
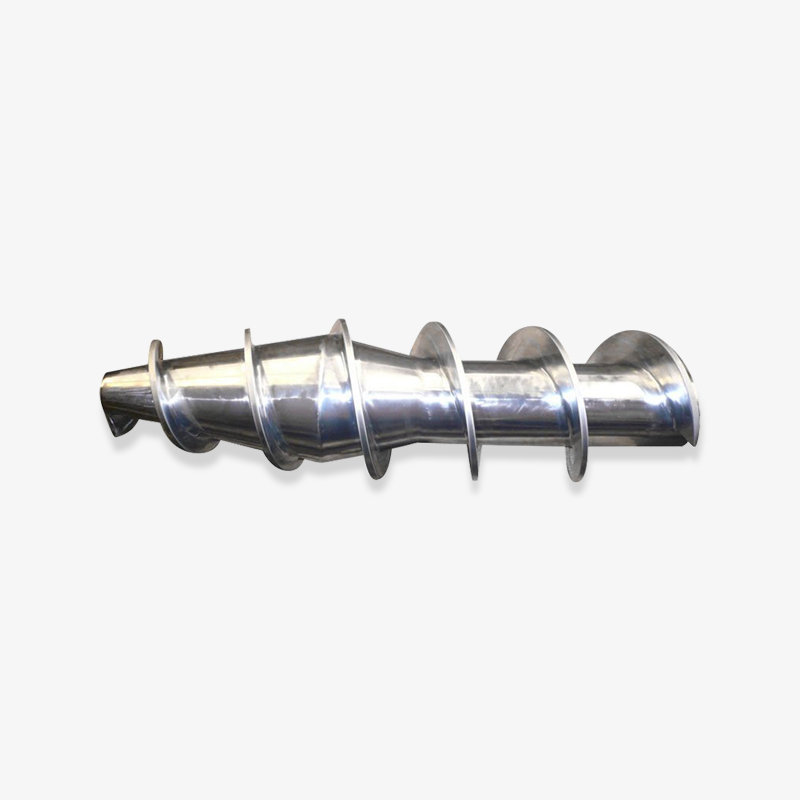
En planetskrueekstruder kombinerer en central hovedskrue med flere planetskruer arrangeret rundt om dens omkreds. Planetspindlerne ruller mellem hovedskruen og en rillet cylinder, hvilket skaber stor overfladekontakt og blid forskydning. Dette arrangement er fremragende til varmefølsomme materialer, især stiv PVC og andre forbindelser, der nedbrydes under høj forskydning. Fordi blandingen sker på tværs af mange små kontaktpunkter, forbliver smeltetemperaturen lav, og tilsætningsstofferne fordeles meget jævnt.
Ram og stempel ekstrudere
Ramekstrudere og stempelekstrudere bruger ikke en roterende skrue. De skubber materiale med en frem- og tilbagegående ram, som er nyttig til polymerer med ultrahøj molekylvægt, gummipræforme og visse madpastaer, der ikke kan tolerere skrueblanding. Deres output er mindre ensartet end skruemaskiner, men de håndterer vanskelige materialer pålideligt og findes ofte i specialiserede produktionslinjer, hvor tryk, ikke blanding, er hovedkravet.
Sammenligning af ekstrudertyper
Tabellen nedenfor giver omtrentlige referenceområder for hver konfiguration. Faktiske værdier afhænger af materialet, skruedesignet og linjeopsætningen, så brug det som udgangspunkt i stedet for en købsspecifikation.
| Type | Fælles skruehastighed | Typisk L/D | Bedst egnet til |
|---|---|---|---|
| Enkelt skrue | 20-120 rpm | 25-30:1 | Rør, profil, film, plade, standard pellets |
| Parallel dobbelt skrue | 200-600 rpm | 32-48:1 | Sammensætning, masterbatch, devolatilization |
| Konisk dobbelt skrue | 10-60 rpm | 18-25:1 | PVC-rør, profiler, plade |
| Planetarisk skrue | 10-50 rpm | 16-20:1 | Varmefølsomme materialer, PVC-blandinger |
| Ram ekstruder | Ikke skruet | Ikke relevant | UHMWPE, gummipræforme, pastaer |
Den type ekstruder, du har brug for, bestemmes mindre af mærket og mere af materialet, den nødvendige forskydningshastighed og den efterfølgende produktform; det er derfor, leverandører spørger om din opskrift, før de citerer en maskine.
Ekstruderapplikationer på tværs af industrier
Ekstruderens betydning forbliver abstrakt, indtil du linker den til faktiske produkter. Maskinen bruges til at fremstille næsten alle halvfabrikata i plastik i kontinuerlig form, og den betjener også gummi-, metal-, keramik- og fødevareindustrien i tilpassede versioner. Den røde tråd er altid den samme: Et materiale tvinges gennem en matrice og får et fast tværsnit.
- Rør og profiler - PVC-, PE- og PP-rør til vandforsyning, afløb og gasdistribution, plus vinduesprofiler, dørkarme og dekorative beklædninger.
- Film og ark - Blæst film til emballering, støbt film og termoformende ark til bakker, kopper og blister.
- Sammensætning og pelletisering - Dobbelte skruelinjer, der blander tilsætningsstoffer, fyldstoffer og farvestoffer til homogene pellets.
- Skum produkter - EPE perle bomuldsskumplade, XPS isoleringsplade og andre kemisk blæste skum.
- Ledning og kabel - Ekstrusionsbelægning, der påfører isolering og kappelag på lederkerner.
- Gummiprodukter - Gummiekstrudere tilfører strimmelformede eller profilerede emner før vulkanisering.
- Mad og foder - Ekstrudere til madlavning former snacks, morgenmadsprodukter og dyrefoder.
- 3D print - En lille filamentekstruder smelter og afsætter plastiklag.
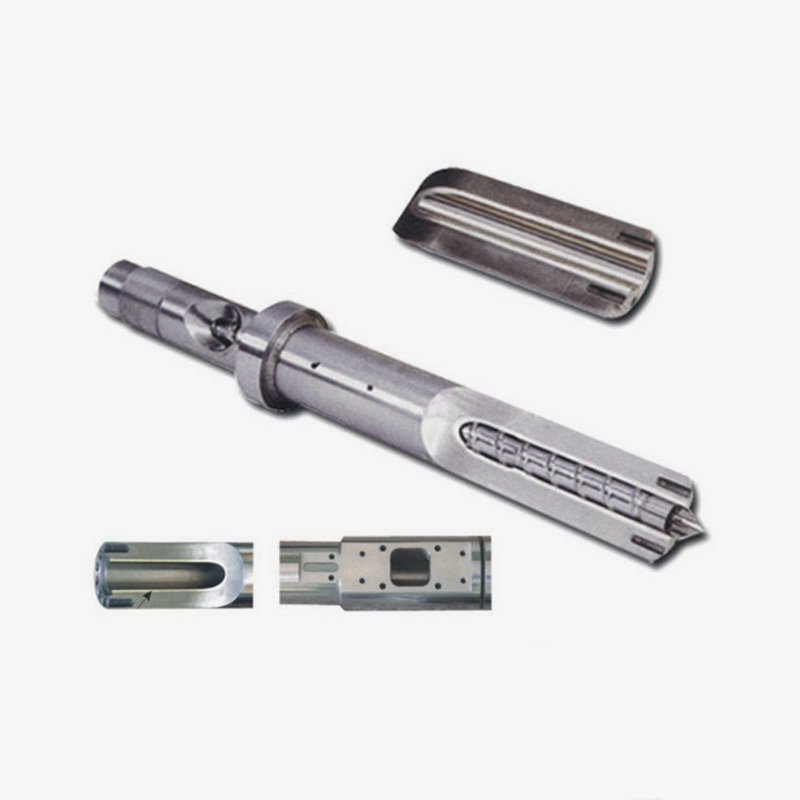
Ved skumekstrudering, for eksempel, er en dedikeret EPE skumekstruderingsskrue og -tønde designet med speciel blandings- og smeltekølende geometri for at kontrollere gasfasen inde i smelten. Denne detalje viser, hvorfor generisk ekstruderbetydning ikke er nok, når du vælger reservedele: skruegeometrien skal matche proceskemien, ikke kun maskinmodellen.
Anvendelsesområder og typiske skruekonfigurationer
Følgende tabel giver en hurtig reference til, hvilken ekstrudertype, der almindeligvis vælges i forskellige produktsegmenter. Reelle maskindesign varierer, så behandl værdierne som brancheorientering snarere end en endelig teknisk beregning.
| Ansøgning | Typisk output | Almindelig skruetype | Kritisk proceskrav |
|---|---|---|---|
| Vandrør | 200-1000 kg/t | Enkelt skrue or conical twin | Stabil tykkelse, lavt gelétal |
| PVC vinduesprofil | 100-500 kg/t | Konisk dobbelt skrue | Selv fusion, lav nedbrydning |
| Compounding masterbatch | 500-3000 kg/t | Parallel dobbelt skrue | Høj spredning, selvrensende |
| EPE skumplade | 80-300 kg/t | Speciel enkeltskrue med blandestifter | Lukket cellestruktur, smeltekøling |
| Gummislange præform | 50-400 kg/t | Gummi ekstruder skrue | Lav temperaturstigning, ensartet form |
Hver ekstruderingsapplikation udmønter sig i et specifikt skrue- og cylinderdesign; rør, film, skum og forbindelser ligner hinanden i et generelt diagram, men kræver meget forskellig skruegeometri i praksis.
Sådan vælger du en ekstruder: Udvælgelseskriterier for købere
At vælge en ekstruder er en teknisk og økonomisk beslutning. Købsteams fokuserer ofte på pris og levering, mens produktionsingeniører fokuserer på smeltekvalitet og stabilitet. En komplet udvælgelsesproces bør tilfredsstille begge parter. Reglerne nedenfor gælder, uanset om du køber en komplet ekstruderingsmaskine eller et erstatningsskrue- og cylindersæt.
De fem faktorer, der driver udvælgelsen
- Materiale type - Polymerfamilien, additiver og påkrævet behandlingsvindue bestemmer skruegeometrien og cylindermaterialet.
- Outputhastighed - Målt i kilogram i timen, ikke motorkraft, fordi skruedesign og cylindervolumen sætter den reelle grænse.
- Slutproduktets geometri - Rør, film, profil, ark og pellets stiller forskellige krav til matrice, afkøling og træk.
- Bær miljø - Slibende fyldstoffer, genbrugsmateriale og høje driftstemperaturer fremskynder slid på skruer og cylindere.
- Strøm og infrastruktur - Tilgængelig spænding, kølevand, trykluft og gulvplads påvirker alle det endelige maskinvalg.
Referenceramme for sammenligning af leverandørforslag
Når en leverandør sender dig et tilbud, indeholder det tekniske ark normalt følgende parametre. Kortene nedenfor viser de fem tal, du bør sammenligne på tværs af forskellige tilbud.
Material
PE, PP, PVC, PA eller sammensat
PE, PP, PVC, PA eller sammensat
Output
Mål kg/t og skruehastighed
Mål kg/t og skruehastighed
L/D-forhold
Valgt efter procestype
Valgt efter procestype
Kompressionsforhold
Interval fra 2:1 til 4:1 typisk
Interval fra 2:1 til 4:1 typisk
Skrue materiale
Nitreret eller bimetallisk
Nitreret eller bimetallisk
Materialekompatibilitet kommer først. En skrue designet til blød PVC vil ikke levere den samme smeltekvalitet med polyethylen med høj densitet, og en skrue beregnet til pellets kan døje med pulver eller genslibning. Outputmålet udelukker så mange maskiner: en 60 mm enkeltskrueekstruder kan ikke konkurrere med en 75 mm parallel dobbeltskrue til at sammensætte gennemløbet, uanset motoreffekt. L/D-forholdet og kompressionsforholdet bør foreslås baseret på dit produkt, ikke på et standardkatalog, fordi rør, film og profil alle kræver forskellige smeltekurver. Til sidst angiver skruematerialet og overfladebehandlingen, hvor meget vedligeholdelse du skal budgettere med for de kommende år.
Enkeltskrue eller dobbeltskrue: Et hurtigt tjek med to kolonner
Hvis du stadig skal vælge mellem de to mest almindelige konfigurationer, kan denne enkle sammenligning guide samtalen med din leverandør.
| Vælg en enkeltskrueekstruder, når... Dit materiale ankommer som godt sammensatte pellets, output under 800 kg/t er acceptabelt, din prioritet er betjeningsenkelhed og lavere initialinvestering, og slutproduktet er rør, profil, film eller plade fremstillet af standardpolymerer. | Vælg en dobbeltskrueekstruder, når... Du fodrer pulver eller en opskrift med tilsætningsstoffer, du har brug for høj dispersion eller devolatilisering, du behandler stiv PVC ved lav forskydning, eller du sammensætter en masterbatch med flere hundrede kilo i timen. |
Leverandørens erfaring har også betydning. En producent, der forsyner OEM'er og eftermarkedsbrugere på tværs af flere lande, er mere tilbøjelige til at have dokumenterede løsninger på almindelige problemer såsom brodannelse, stigning eller for tidlig skrueslid. For eksempel har Microwave Machinery leveret skrue- og cylinderkomponenter til markeder, herunder USA, Tyskland, Dubai, Vietnam og Thailand siden 1990, hvilket giver sit ingeniørteam bred feedback fra rigtige ekstruderingslinjer, der opererer under forskellige klimaer, råmaterialer og operatørfærdighedsniveauer.
Vælg aldrig en ekstruder alene efter pris pr. kilogram output; skrue- og tøndespecifikationen, leverandørens proceserfaring og eftersalgssupporten afgør de reelle ejeromkostninger over fem år.
Ekstrudervedligeholdelse: Beskyttelse af skruen og cylinderen
En ekstruder, der kører kontinuerligt i tre skift, står over for aggressive forhold: slibende fyldstoffer, høje tøndetemperaturer og cyklisk termisk stress. Skruen og cylinderen behandles derfor som udskiftelige sliddele, ikke permanente komponenter. Deres levetid afhænger af det behandlede materiale, skruedesignet, metallurgien og vedligeholdelsesrutinen.
Almindelige tegn på, at skruen eller cylinderen kræver opmærksomhed omfatter udsving i udgangstryk, stigende smeltetemperatur, dårlig overfladekvalitet, sorte pletter eller et pludseligt fald i gennemstrømningen. En simpel regel er at måle skruediameteren og cylinderboringen ved hvert planlagt vedligeholdelsesstop og sammenligne dem med producentens tolerancetabel. Det er også værd at huske på, at modulopbygget design kan forbedre vedligeholdelsen: fodersektioner, tøndesegmenter og endda skrueelementer kan udskiftes individuelt i stedet for at udskifte hele komponenten, hvilket reducerer både nedetid og omkostninger. An eksplanation of how modular design improves the maintenance efficiency and production performance of the extruder single barrel system giver et praktisk eksempel på denne tilgang.
Slidbeskyttelse er en anden købsbeslutning, der hører hjemme i vedligeholdelsesbudgettet. Nitrerede skruer håndterer standardmaterialer, mens en bimetallisk cylinder med en slidstærk legeringsforing forlænger levetiden, når linjen behandler fyldt eller genbrugsmateriale. At udskifte en tønde koster langt mere end at vælge den rigtige foring i starten, og derfor spørger erfarne OEM'er om opskriften, før de færdiggør komponentspecifikationen.
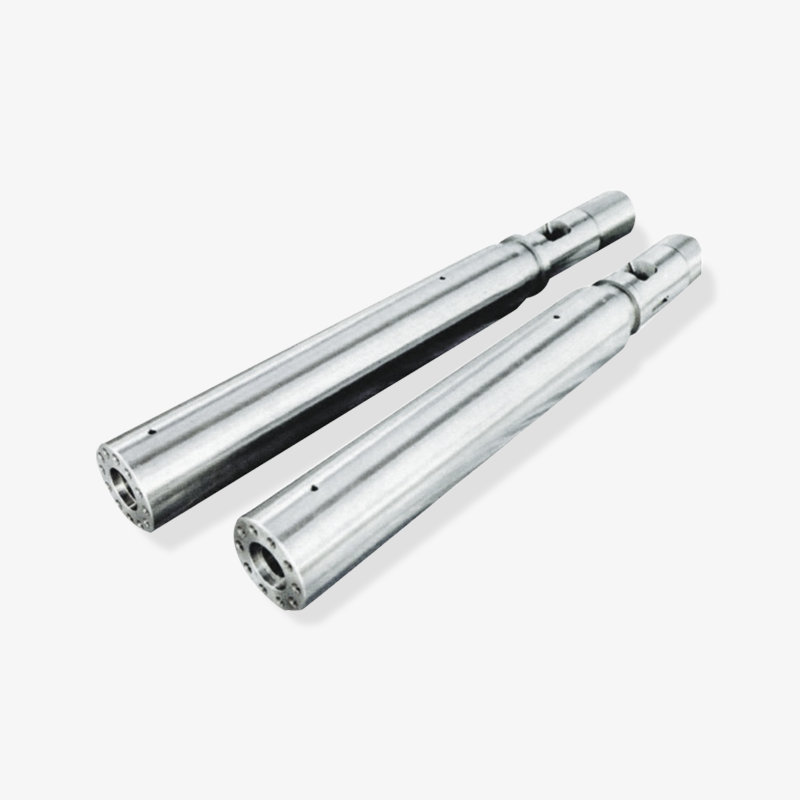
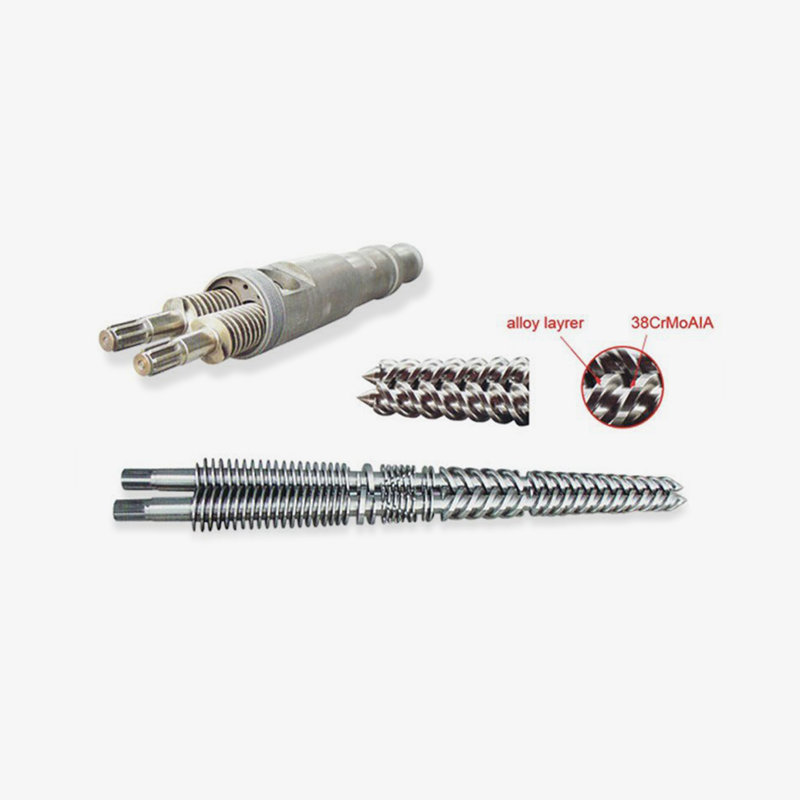 Bimetallisk tønde med slidbestandig legeringsforing Et bimetallisk indvendigt lag forlænger levetiden ved håndtering af fyldt, genbrugt eller teknisk plast. Præcisionsbearbejdning reducerer friktion og energiforbrug, hvilket gør denne cylinder til en holdbar opgradering til krævende ekstruderingsapplikationer. Se produkt →
Den mest rentable vedligeholdelseshandling inden for ekstrudering er forebyggelse: vælg den rigtige metallurgi, overvåg skrue- og cylinderafstande regelmæssigt, og udskift sliddele, før de beskadiger gearkassen eller det efterfølgende udstyr.
Ekstruderproducenter, leverandører og grossister: Hvad skal man kigge efter
Fordi ekstrudere er bygget op omkring skrue- og cylinderteknologi, betyder kvaliteten af din leverandør lige så meget som maskinens design. Udtrykket "ekstruderproducent" kan referere til en virksomhed, der bygger komplette ekstruderingsmaskiner, mens "skrue- og tøndeleverandør" beskriver en komponentproducent, der fodrer disse maskiner. Mange ekstruderingslinjebyggere køber deres skruer og tønder fra specialiserede leverandører, hvorfor en dedikeret skrue- og tøndeproducent som Microwave Machinery kan være en strategisk partner for maskinproducenter, integratorer og distributører.
I plastmaskineindustrien arbejder den samme virksomhed ofte som producent, leverandør og grossist gennem forskellige kanaler. En OEM-fabrik køber komponenter i mængde, en regional agent køber til videresalg, og en slutbrugerfabrik køber reservedele med ujævne mellemrum. En kvalificeret komponentproducent bør være i stand til at betjene alle tre tilstande: volumenproduktion med ensartede tolerancer, specialdesignet til OEM-modeller og eftersalgsservice for udskiftningsordrer. Microwave Machinery driver for eksempel et værksted på mere end 10.000 kvadratmeter, beskæftiger mere end 60 medarbejdere og eksporterer til markeder som USA, Tyskland, Dubai, Vietnam og Thailand. Disse skalasignaler er relevante, fordi de indikerer, at virksomheden administrerer lange forsyningskæder og kvalitetsdokumentation ud over et enkeltmarkedsniveau.
Når du vurderer en potentiel ekstruderleverandør, skal du anmode om tre dokumenter: materialecertifikatet for skruen og cylinderen, toleranceinspektionsrapporten og en referenceliste fra kunder i din specifikke applikation. En producent, der har tjent din type produktion i årevis, er lettere at arbejde med end en, der kun forstår almindelige enkeltskruemaskiner. Du kan gennemgå virksomhedsprofilen og produktkategorierne på producentens officielle hjemmeside at forstå rækken af tilgængelige skrue-, cylinder- og maskinløsninger.
Uanset om du kalder dem ekstruderproducenter, skrue- og tøndeleverandører eller maskingrossister, er de afgørende kriterier de samme: produktionskapacitet, kvalitetskontrol, applikationserfaring og villigheden til at konstruere komponenter omkring kundens opskrift.
Ofte stillede spørgsmål om ekstruderens betydning og valg
Hvad dækker ekstruderens betydning i en simpel sætning?I én sætning er en ekstruder en maskine, der kontinuerligt smelter og skubber plastik eller et andet bearbejdeligt materiale gennem en matrice for at skabe en ensartet form. I dagligdags fabrikssprog er det udstyret, der forvandler piller eller pulver til rør, film, plade, profil eller piller igen. |
Er en ekstruder det samme som en sprøjtestøbemaskine?Nej. En ekstruder kører kontinuerligt for at fremstille lange, konstant tværsnitsprodukter, mens en sprøjtestøbemaskine cykler for at fylde en lukket form med en diskret del. De to maskiner deler lignende skrue- og cylinderteknologi, men deres output, kontrollogik og værktøj er forskellige. |
Hvad er forskellen mellem en enkelt skrue og en dobbeltskrue ekstruder?En enkeltskrueekstruder bruger en skrue til at transportere, smelte og måle materialet, og det fungerer bedst med præ-sammensatte pellets. En dobbeltskrueekstruder bruger to gear-matchede skruer, der giver mere blanding, selvrensende og kontrol over opholdstiden, hvorfor den foretrækkes til blanding, PVC-pulverbehandling og reaktiv ekstrudering. |
Hvilke materialer kan en ekstruder bearbejde?De fleste termoplaster kan ekstruderes, herunder PE, PP, PVC, PS, ABS, PA og PET. Ekstrudere behandler også gummiblandinger, maddej, keramisk pasta og visse metaller i specialiserede former. Den begrænsende faktor er normalt skrue- og cylinderdesignet, fordi hvert materiale har en specifik forarbejdningstemperatur og forskydningstolerance. |
Hvor længe holder en ekstruderskrue og cylinder?Levetiden varierer fra omkring to til otte år afhængigt af materialet, skruehastigheden, cylinderforingen og vedligeholdelsesrutinen. Meget slibende forbindelser med glasfiber eller calciumcarbonat kan slide en nitreret tønde på få år, mens en bimetal tønde kan holde meget længere under de samme forhold. |
Hvad betyder L/D-forholdet i en ekstruder?L/D-forholdet er skruens arbejdslængde divideret med skruens diameter, udtrykt som et tal som 25:1 eller 40:1. Det angiver, hvor meget tid materialet bruger inde i tønden til smeltning, blanding og trykopbygning. En højere L/D forbedrer generelt smeltekvaliteten, men øger omkostningerne, strømforbruget og gulvpladsen. |
At forstå ekstruderens betydning på komponentniveau er den bedste beskyttelse mod at købe den forkerte maskine: skruen og cylinderen, ikke mærkenavnet, afgør, om din ekstruderingslinje vil køre glat på lang sigt.
Ekstruderens betydning vokser fra en ordbogssætning til et komplet teknisk billede, når du kobler maskinens definition til dens skruer, tønder, temperaturzoner og applikationer. Skruen og cylinderen forbliver de dele, der bestemmer produktivitet og delekvalitet, så købere bør vurdere dem lige så omhyggeligt, som de evaluerer gearkassen eller motoren. Uanset om du er en OEM, der planlægger en ny linje, en distributør, der bygger et reservedelskatalog, eller en vedligeholdelseschef, der leder efter en pålidelig erstatning, skal du først sikre dig din ekstruderviden og derefter vælge en partner, der kan omsætte denne viden til matchede komponenter.
Den klareste måde at omsætte ekstruderens mening til handling er at starte med det materiale og det produkt, du ønsker at lave, og derefter arbejde tilbage til skruegeometrien, cylinderspecifikationen og leverandørkapaciteten, som vil levere disse output pålideligt i årevis.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
