

Forfatter: Weibo
Dato: Sep 15, 2026
Betydning af ekstruder: typer, arbejdsprincip og komplet købsvejledning
En vedligeholdelsesingeniør på en mellemstor rørfabrik standsede engang foran sin ekstruderingslinje og stillede os et spørgsmål, der lød enklere, end det var. Han pegede på den lange, opvarmede cylinder, der var monteret mellem gearkassen og matricehovedet, og sagde: "Operatøren kalder det her for en ekstruder, men når han spørger mig, hvad maskinen egentlig gør, har jeg brug for et bedre svar end 'den laver rør'." Det mest brugbare svar er, at en ekstruder er en kontinuerlig formningsmaskine. Den tager løse plastgranulat, smelter dem inde i en opvarmet tønde ved hjælp af en roterende skrue, og tvinger derefter det smeltede materiale gennem en matrice for at skabe et produkt med et fast tværsnit.
I løbet af de sidste par årtier er skrueekstruderen blevet det mest udbredte stykke produktionsudstyr i plastforarbejdningsindustrien. Vandrør, vinduesrammer, kabelisolering, indkøbsposer, emballagefilm, skumplader og endda de piller, der tilfører sprøjtestøbemaskiner, passerer alle gennem en ekstruder på et tidspunkt i deres liv. Formålet med denne artikel er at forklare betydningen af ekstruder på en praktisk måde: først definitionen, derefter arbejdssekvensen, så hovedmaskintyperne, standardskrue- og cylinderterminologien, du vil møde i datablade, og til sidst de valg- og vedligeholdelsespunkter, der afgør, om en ekstruderingslinje kører problemfrit eller bruger for meget tid på værkstedet.
En ekstruder er en kontinuerlig formningsmaskine: den smelter plastgranulat i en opvarmet tønde med en roterende skrue og tvinger smelten gennem en matrice for at producere en lang del med et konstant tværsnit.
Hvad betyder ekstruder? En praktisk definition
I ordbøger har ordet ekstruder en meget bred betydning. Det beskriver en person eller en maskine, der ekstruderer noget, og i fremstillingstermer refererer ekstruderdefinitionen normalt til en maskine, der former et materiale ved at tvinge det gennem en matrice. Metalekstrudere skubber opvarmede aluminiumsstykker gennem en matrice for at danne profiler; lerekstrudere former mursten og fliser; madekstrudere tilbereder og former snacks og pasta. I plastindustrien er betydningen af ekstruder imidlertid blevet tæt knyttet til en bestemt type maskine: skrueekstruderen, nogle gange kaldet en skrueekstruder eller skrueekstruder.
Forskellen betyder noget, fordi en plastekstruder gør meget mere end at skubbe materiale gennem en matrice. Det smelter også polymeren, blander additiver i den, afgasser den og opbygger tryk. Maskinen udfører disse opgaver i én kontinuerlig operation. Det er det, der adskiller en ægte ekstruder fra en simpel pumpe eller en batchmixer. Når en ingeniør siger "vi har et problem med ekstruderen", mener han normalt hele skrue-og-tønde-samlingen sammen med dens drev, varme og kontrolsystem.
Det er også nyttigt at adskille maskinen fra processen. Ekstrudering er processen med kontinuerlig formning; en ekstruder er det udstyr, der udfører det. Mange ekstruderingslinjer er faktisk bygget op omkring en ekstruder plus et antal nedstrømsenheder: en matrice, en kalibrator, et køletrug, en haul-off og en cutter. Det er grunden til, at to fabrikker både kan producere den samme rørdiameter og stadig have helt forskellige linjer, afhængigt af skruedesign, tøndeforing og hjælpeudstyr.
Endelig bør betydningen af ekstruder ikke forveksles med en sprøjtestøbemaskine. Begge bruger en skrue i en opvarmet tønde, og begge behandler termoplastiske materialer, men en sprøjtestøbemaskine arbejder med mellemrum: den bevæger skruen frem og tilbage, fylder en lukket form, åbner formen, skubber delen ud og gentager cyklussen. En ekstruder leverer en kontinuerlig strøm af smelte og når kun stabil tilstand, når skruen roterer konstant med en stabil hastighed, og smeltestrømmen bliver ensartet. At forstå dette steady-state-krav er det første skridt mod at forstå alt andet om ekstrudering.
I plast er en ekstruder en kontinuerlig skruedrevet maskine, der smelter, blander og udleder polymer under tryk; skrue-og-tønde-parret, ikke matricen alene, bestemmer, hvor godt hele processen fungerer.
Hvordan fungerer en ekstruder? Arbejdsprincippet
Enhver skrueekstruder, uanset mærke eller størrelse, fungerer efter det samme fysiske princip: en skrue roterer inde i en tætsluttende cylinder og trækker granulær polymer fremad, mens varme og friktion blødgør den. Hvis tønden var gennemsigtig, og du kunne zoome ind i skruekanalen, ville du se plastikken bevæge sig som en kontinuerlig spiralbølge. Fem forskellige stadier sker inden for den korte rejse fra tragten til matricen.
Fem stadier fra granulat til smeltning
- Fodring. Pellets eller pulver fra tragten falder ned i skruekanalen, når den roterende skrue trækker materiale fremad. Tilførselszonen med sine dybe flyvninger bestemmer, hvor meget materiale der kan komme ind i maskinen.
- Smeltning. Friktion mellem den roterende skrue og tøndevæggen, plus varme fra tøndevarmerne, begynder at smelte polymeren. I kompressionszonen, når kanalvolumenet bliver mindre, komprimeres granulatet mod den varme tøndeoverflade, og der udvikles en smeltefilm.
- Blanding. Smelten fortsætter fremad, og skrueflyvningerne skaber forskydning, der spreder tilsætningsstoffer, pigmenter, fyldstoffer og glasfiber jævnt gennem smelten.
- Måling. I målezonen har kanalen en konstant lav dybde. Her fungerer skruen som en fortrængningspumpe, der leverer en stabil, trykstyret strøm af smelte til matricen.
- Formdannelse. For enden af tønden tvinges smelten gennem matriceåbningen, hvilket giver produktet sin form. Nedstrøms udstyr trækker, køler og skærer den nye profil.
Komponenterne, der gør sekvensen mulig
Hver fase er afhængig af en specifik mekanisk komponent. Tønden er et tykt, hærdet stålrør, der indeholder materialet og absorberer varmen. Skruen er det bevægelige element, der transporterer og ælter plasten; dens diameter og længde-til-diameter-forhold styrer i høj grad output og smeltekvalitet. Drivsystemet, normalt en vekselstrømsmotor med gearkasse, bestemmer drejningsmoment og skruehastighed. Varmebånd omkring tønden leverer ekstra varme ved opstart og regulerer tøndetemperaturen, mens køleventilatorer eller vandkanaler fjerner overskydende varme, når smelteforskydningen er høj. Matricen er den endelige formningsåbning, og en skærmskifter eller en bryderplade foran matricen filtrerer forurening. Alle disse komponenter skal arbejde sammen, fordi polymeren ikke smelter som en enkelt blok; det smelter gradvist, og enhver forstyrrelse i et trin ændrer betingelserne i hvert senere trin.
Når maskinen kører normalt, er smeltestrømmen ved matricen ensartet, og ydelsen pr. omdrejning af skruen er stabil. Når en af komponenterne begynder at svigte, vises de første tegn næsten altid som variationer i output, tryk eller smeltetemperatur. Dette er grunden til, at erfarne vedligeholdelsesteam ser på trykmålere og motorstrømstyrkeaflæsninger i stedet for at vente på synlige produktfejl.
Skruegeometrien styrer også opholdstid og forskydningshastighed. En lang skrue med et skånsomt kompressionsforhold giver længere opholdstid og en lavere forskydningshastighed, hvilket er ideelt til varmefølsomme materialer som PVC. En kort skrue med et stejlt kompressionsforhold anvender en høj forskydningshastighed, hvilket forbedrer blandingen, men hæver smeltetemperaturen. Denne afvejning kommer i spil i alle skruetyper, der beskrives i næste kapitel.
Alle ekstrudere følger den samme fem-trins sekvens: tilførsel, smeltning, blanding, dosering og formning; en ubalance i et hvilket som helst trin viser sig straks som outputfluktuation eller smeltetemperaturdrift.
Hovedtyper af ekstrudere og hvad hvert navn betyder
I praktisk samtale, "hvilken type ekstruder har du?" refererer næsten altid til skruearrangementet. Skruen er den del, der giver maskinen dens navn: enkeltskrue ekstruder, dobbeltskrue ekstruder, planet-rulle ekstruder eller ram ekstruder. Hvert design eksisterer, fordi det løser et andet behandlingsproblem, og at vælge det forkerte vil begrænse output eller beskadige materialet.
Enkeltskrue ekstrudere
Enkeltskrueekstruderen er den mest almindelige type i verden og den maskine, de fleste mennesker mener, når de siger "ekstruder". Den består af en skrue, der roterer i en tønde, normalt med en glat boring eller en rillet fødesektion. Dens fordele er enkel konstruktion, lav pris, nem betjening og pålideligt output for veldefinerede materialer såsom polyethylen, polypropylen og polystyren. De fleste rør-, profil-, film- og pladelinjer bruger enkeltskruede ekstrudere, fordi disse produkter kræver stabil smelteafgivelse snarere end intensiv blanding.
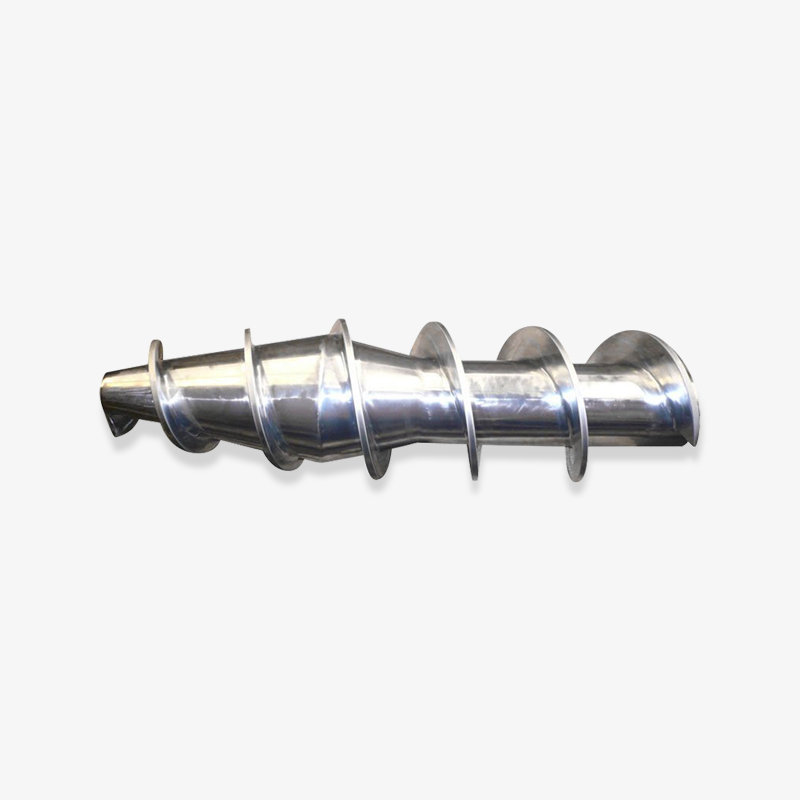
Skruedesign til enkeltskruede maskiner følger en klassisk tre-zone geometri: fødezone, kompressionszone og målezone. Dybden og længden af hver zone definerer kompressionsforholdet, som normalt er mellem 2:1 og 3,5:1 for almindelige polymerer. Med en korrekt valgt skrue kan en enkeltskruet ekstruder levere et meget stabilt smeltetryk, men det er en moderat blander; fyldstoffer og pigmenter kan forblive dårligt spredt, medmindre skruen har yderligere blandeelementer. For mange processorer er svaret at købe den enkelte skrue og tønde som et matchet par fra en specialiseret producent i stedet for fra separate kilder.
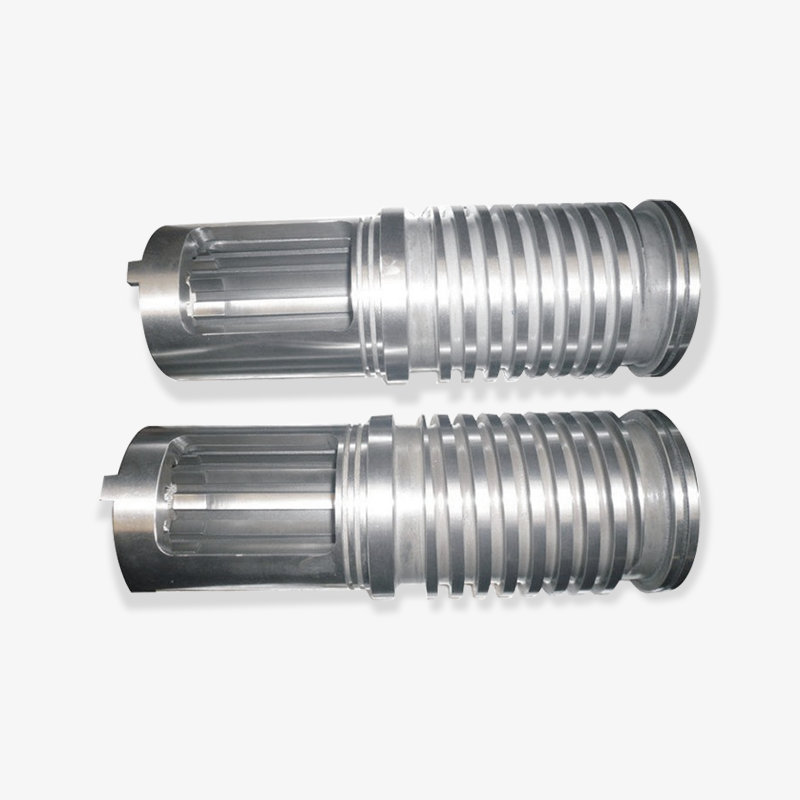
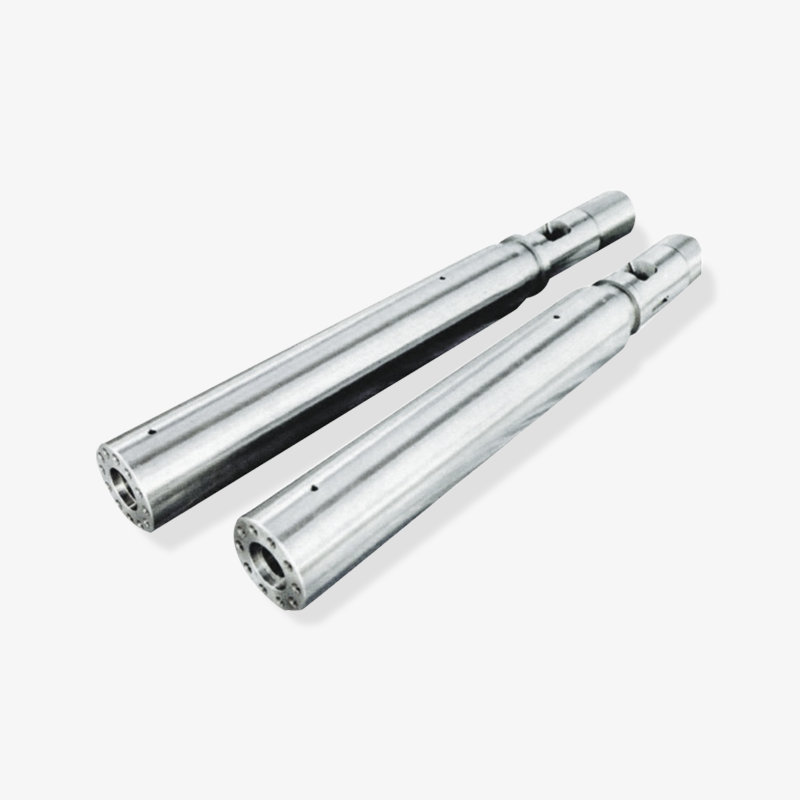
 Matchede enkeltskrue- og tøndesæt til stabil ekstrudering Denne leverandør tilbyder matchede enkeltskruer og tøndepar designet til stabilt smeltetryk i langsigtede applikationer såsom PE-rør, film og plade. Præcisionsbearbejdet legeret stålkonstruktion understøtter ensartet plastificering og reduceret slid. Se produkt →
Typiske anvendelser for enkeltskruede maskiner omfatter PE-vandrør, PPR-rør, polyethylenfilm, PP-plade, PS-profil og kabelisolering. I disse job kører maskinen ét materiale i lange perioder, og skrueprofilen er afstemt til det materiale alene.
Dobbeltskrueekstrudere: Parallelle og koniske
Når applikationen kræver bedre blanding eller direkte håndtering af pulver, er en dobbeltskrueekstruder normalt det bedste svar. Som navnet siger, har maskinen to skruer side om side i én tønde; skruerne kan være sammengribende eller ikke-sammengribende, med- eller mod-roterende. Til termoplastisk sammensætning er det mest almindelige arrangement samroterende parallelle dobbeltskruer. Den ottende boring og de selvafvisende skrueprofiler giver god overfladefornyelse og høj blandeeffektivitet med en langt kortere opholdstid end en enkeltskruet maskine. Vores tidligere tekniske artikel forklarer, hvordan parallel dobbeltskrueteknologi opnår effektiv materialeblanding, transport og forarbejdning i trin-for-trin detaljer.
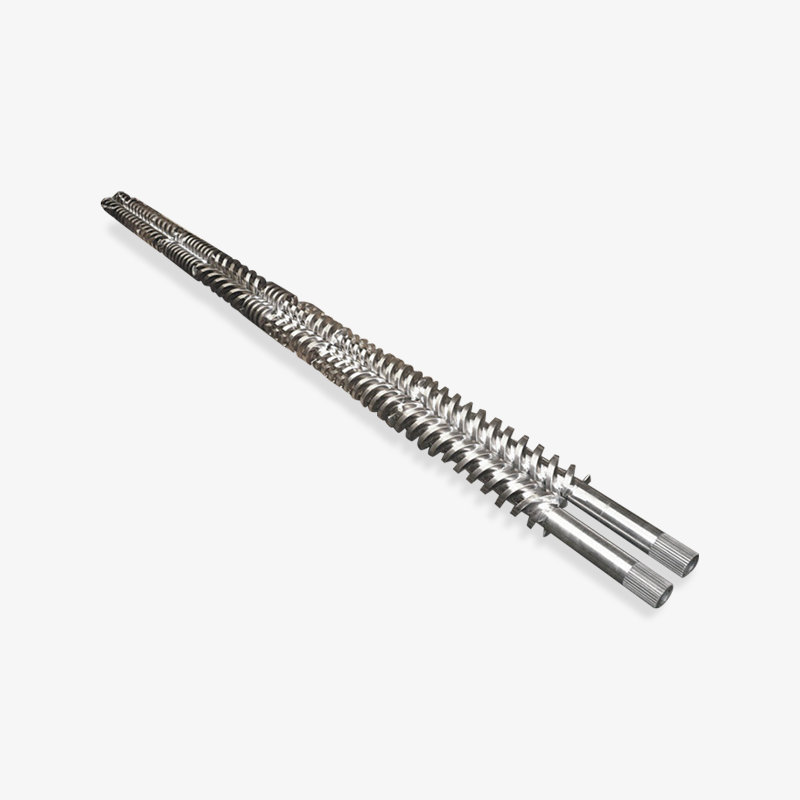
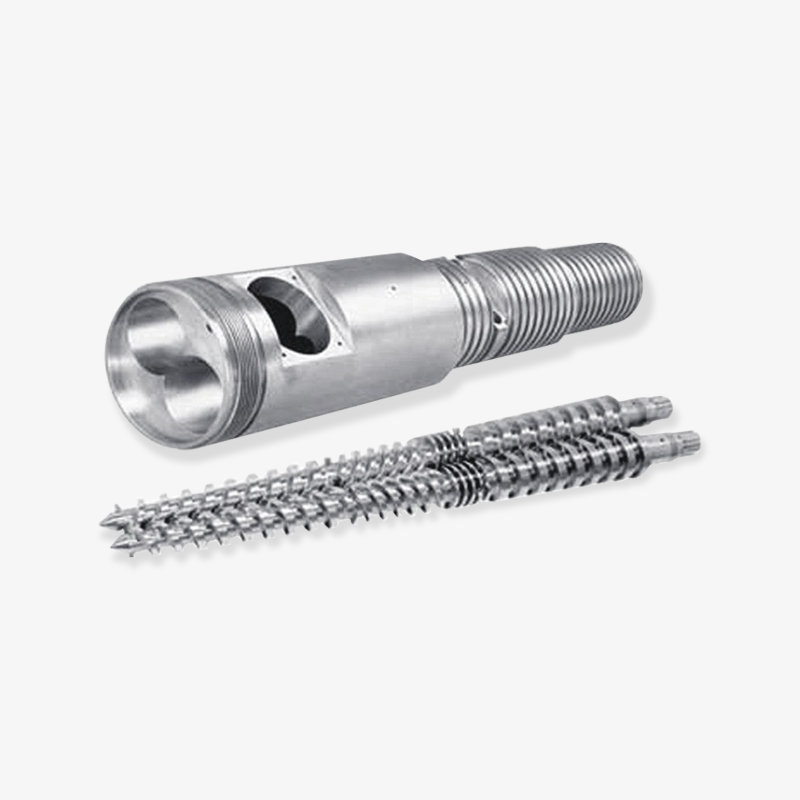
Koniske dobbeltskrueekstrudere fungerer anderledes. Skruerne er bredere i foderenden og smallere ved udløbsenden, og cylinderen matcher denne koniske form. Dette design komprimerer materialet gradvist, hvilket giver en blid smeltning med lav forskydning. Koniske dobbeltskruemaskiner bruges i vid udstrækning til stive PVC-rør og -profiler, fordi PVC er følsomt over for varme og forskydning; den koniske geometri holder smeltetemperaturen lav, mens den stadig leverer høj output ved lav skruehastighed.
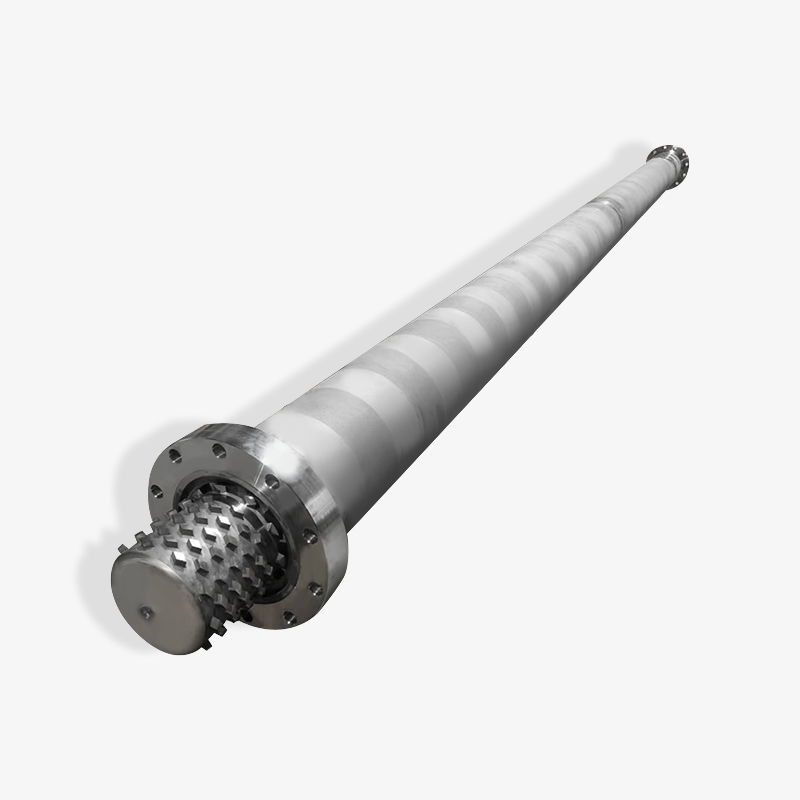
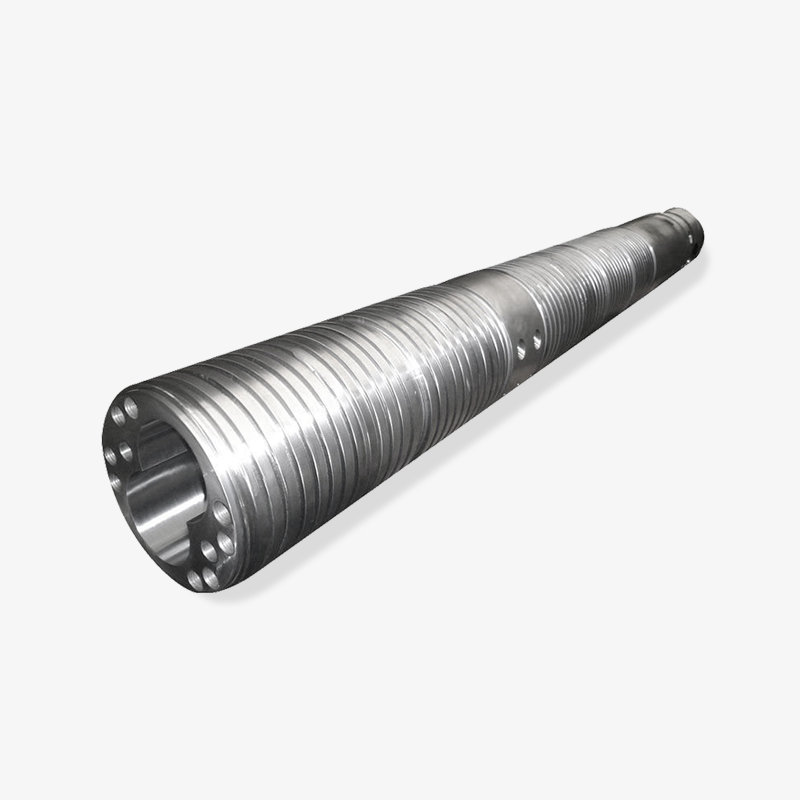
 Konisk dobbeltskrue og tønde til skånsom PVC-behandling Koniske dobbeltskruer og cylindersamlinger giver lav forskydningssmeltning, ideel til stive PVC-rør og profiler. Legeret stål af høj kvalitet med optimeret geometri forbedrer blandingens ensartethed, samtidig med at energiforbruget og vedligeholdelsesomkostningerne reduceres. Se produkt →
For processorer kan den praktiske forskel opsummeres som: parallelle tvillingeskruer blandes bedst og er ideelle til forbindelser, masterbatch og pellets; koniske dobbeltskruer smelter blidt og er ideelle til PVC-pulver og profiler. Værktøjs- og skruepar er ikke udskiftelige mellem de to typer, selv når den ydre diameter er den samme, fordi konisk geometri er unik for hver maskinmodel.
Planetariske rulleekstrudere
En planetarisk rulleekstruder er et specielt design, der optager midtvejen mellem en enkelt skrue og en dobbeltskrue. Hovedskruen, kaldet solrullen eller centralspindelen, er omgivet af flere mindre planetspindler, der roterer inde i en tønde med en rillet indervæg. Resultatet er en meget stor varmevekslerflade i en kompakt længde. Materialet skæres i mange små mellemrum ved samme temperatur, hvilket giver fremragende termisk ensartethed uden høj mekanisk forskydning. Disse maskiner fungerer ofte som smeltepumper i film- og pladelinjer eller som et sidste blandetrin lige før en skærmskifter, hvor de fjerner agglomerater og temperaturforskelle efterladt af en opstrøms enkelt skrue.
Specialekstrudere, der bruges til gummi- og skumbehandling
Gummiekstrudere, også kaldet varmføde eller koldføde gummiskruer, er designet til gummiblandinger; de har dybere flyvninger og lavere hastigheder for at undgå overophedning af elastomeren. Til opskummet polyethylen bruger processorer et EPE-skumekstruderingsskruesæt, som er optimeret til at sprøjte blæsemidler ind i smelten ved et stabilt tryk. Der er også ram-ekstrudere, som skubber en solid blok af materiale, såsom PTFE eller UHMWPE, fremad med et stempel i stedet for en roterende skrue. Disse maskiner smelter ikke polymeren på samme måde som skruemaskiner; de er afhængige af højt tryk og en opvarmet matrice.
| Ekstruder type | Skrue arrangement | Typisk L/D-forhold | Egner sig bedst til | Fælles produkter |
|---|---|---|---|---|
| Enkeltskrue | En skrue i en tønde | 20:1 til 34:1 | Stabil smeltelevering til standardpolymerer | Rør, profiler, film, plader, kabelbelægning |
| Parallel dobbeltskrue | To indbyrdes samroterende skruer | 28:1 til 48:1 | Intens blanding og blanding | Masterbatch, forbindelser, genbrugte piller |
| Konisk dobbeltskrue | To konvergerende modsat roterende skruer | 16:1 til 25:1 | Blid smeltning af varmefølsomme pulvere | Stive PVC-rør, profiler, træ-plast komposit |
| Planetarisk rulle | Central spindel med planetsatellitter | 5:1 til 15:1 | Varmebehandling og smeltehomogenisering | Film- og pladelinjer som smeltepumper |
| Gummi koldfodring | En dybtgående skrue | 8:1 til 16:1 | Ekstrudering af uvulkaniserede gummiblandinger | Gummitætninger, dækkomponenter, pakninger |
| Ram ekstruder | Stempeldrev, ingen roterende skrue | Ikke relevant | Højviskositetspolymerer, der næsten ikke smelter | PTFE og UHMWPE stænger, rør, profiler |
Navnet på en ekstruder fortæller dig dens skruearrangement, og det arrangement bestemmer det materiale, den kan behandle, den blandingsenergi, den kan levere, og de produktformer, den kan opretholde økonomisk.
Screw and Barrel: Kernekomponenterne, der definerer en ekstruder
Både maskindesignere og erfarne vedligeholdelsesfolk vil fortælle dig, at den rigtige ekstruder er skruen og tønden. Motoren, gearkassen og varmesystemet eksisterer kun for at dreje skruen og for at holde tønden på den korrekte temperatur. Hvis skrue- og cylinderparret fungerer dårligt, kan intet nedstrøms fikse det. Dette kapitel forklarer geometrien, materialerne og bearbejdningsvinduerne, der definerer, hvordan et skruetøndesæt skal forstås.
Skruegeometri: Diameter, L/D-forhold og kompressionsforhold
Det første tal i ethvert ekstruderdatablad er skruediameteren, normalt angivet i millimeter. En 75 mm enkeltskrueekstruder betyder f.eks., at skruens udvendige diameter er 75 mm; output kapacitet skalerer nogenlunde med kvadratet af diameteren, så en 90 mm skrue kan levere markant mere output ved samme skruehastighed. Det andet tal er L/D-forholdet, forholdet mellem cylinderlængden og skruens diameter. En 75 mm skrue med et L/D-forhold på 30 betyder, at den effektive cylinderlængde er 2250 mm. Længere maskiner giver længere opholdstid og mere blandelængde, hvilket er nyttigt, når additiver skal tilsættes gradvist.
Kompressionsforholdet er forholdet mellem kanaldybden i fødezonen og kanaldybden i målezonen. Det repræsenterer, hvor kraftigt materialet klemmes, når det bevæger sig langs skruen. En typisk skrue til almen brug har et kompressionsforhold på 2,5:1 til 3:1. Hvis forholdet er for lavt, er smelten ikke tryksat nok, og outputtet stiger; hvis den er for høj, overophedes smelten, og polymeren nedbrydes.
Tøndekonstruktion og indvendige foringer
Tønden skal indeholde højt tryk, lede varme jævnt og modstå slid. Små ekstrudere bruger en tønde i ét stykke fremstillet af hærdet stål med en nitreringsbehandling på boringen. Store maskiner og maskiner, der kører med slibende eller ætsende materialer, bruger en bimetallisk tønde: en stærk stålskal med en meget hård indvendig foring påført ved centrifugalstøbning eller sintring. De mest almindelige foringsmaterialer er højchromjern og wolframcarbidlegeringer.
Slid på tønden opstår normalt først i fødezonen, fordi materialet stadig er fast der og skaber høj friktion gennem pillerne. For glasfiberarmerede materialer skifter højslidzonen ofte til målezonen, hvor smeltehastigheden er høj, og fiberender slider metallet. Korrosion, som er almindelig ved forarbejdning af PVC eller visse flammehæmmere, der frigiver sure gasser, angriber hele tøndens længde. Det korrekte valg mellem nitreret stål, bimetallisk højkrom og bimetallisk wolframcarbid afhænger af materialeopskriften, ikke kun af budgettet.
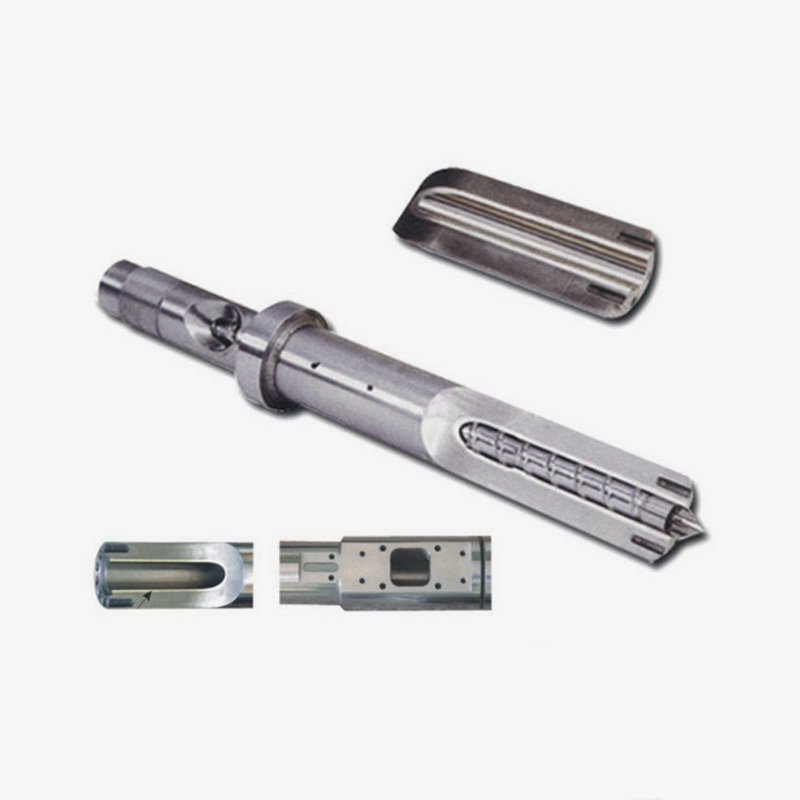
 Bimetallisk skrue og tønde til slibende og ætsende materialer Bimetalliske skruer og cylindere med wolframcarbid eller nikkelbaserede legeringer giver lang levetid for glasfiberforstærket og ætsende plast. Hårdhed op til HRC60-70 reducerer udskiftningsfrekvensen og understøtter kontinuerlig drift ved høje temperaturer. Se produkt →
Skruestålkvaliteter følger samme filosofi. Nitrerede skruer hærdes i en gasnitreringsbehandling og giver en billig løsning til standardpolymerer. Til slibemidler forlænger en bimetallisk skrue med hård belægning på flyvekanterne eller en fuld beskyttende belægning levetiden betydeligt. Nogle processorer vælger et udskifteligt skruedesign, også kaldet en modulær skrue, så den samme maskine kan køre flere produktopskrifter ved kun at skifte skruen, en tilgang der også forenkler vedligeholdelsen.
Valg af behandlingsvindue: Hvorfor tøndetemperaturindstillinger følge materialet
Tøndetemperatursætpunkter er aldrig vilkårlige; de følger polymerens behandlingsvindue. Hver termoplast blødgør og smelter inden for et relativt snævert område, og fald uden for dette område giver synlige kvalitetsproblemer. Hvis tønden er for kold, forbliver smelten tyktflydende og ustabil, hvilket forårsager stigende output og usmeltede granulat i produktet. Hvis tønden er for varm, nedbrydes polymeren, og produktet bliver gult, skørt eller udvasket gråt. Af denne grund inkluderer enhver meningsfuld definition af ekstruder ideen om en kontrolleret temperaturvej fra tragt til matrice.
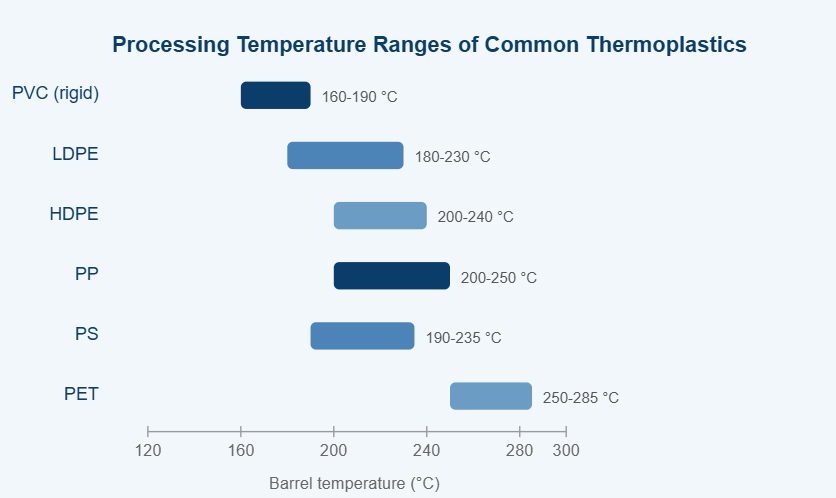
Typiske tøndetemperaturvinduer til seks almindelige termoplaster, der er bearbejdet på skrueekstrudere. Faktiske sætpunkter afhænger af opholdstid, skruedesign og stabilisatorpakker.
Ovenstående skema sammenligner de omtrentlige tøndetemperaturvinduer for seks termoplaster, der rutinemæssigt behandles på enkeltskruede og dobbeltskruede ekstrudere. Det første budskab i diagrammet er, at almindelige råvarer plast ikke er udskiftelige; hver harpiks kræver sit eget temperaturområde. PVC sidder i den nederste ende, fordi det begynder at nedbrydes omkring 200°C, frigiver saltsyre og misfarves hurtigt. Polyethylener dækker et tilgivende og bredt vindue, hvorfor LDPE forbliver det nemmeste materiale for en nybegynder at ekstrudere. HDPE har brug for et lidt højere tøndeindstillingspunkt end LDPE for at undgå usmeltede krystaller i filmen. Polypropylen opfører sig på samme måde før nedbrydning, men dets skarpe smeltepunkt betyder, at en variation på blot et par grader kan ændre smeltestrømmen tydeligt. Polystyren er også tilgivende i temperatur, men har en tendens til at kræve god udluftning på større maskiner. PET kræver de højeste temperaturer, og det kræver omhyggelig tørring før ekstrudering, fordi fugt hydrolyserer polymerkæden og reducerer viskositeten. De forskellige vinduer påvirker skruedesign direkte: lavtemperaturmaterialer tåler høj forskydning, mens højtemperaturmaterialer kræver en lavere forskydningsprofil og en længere målezone. Derfor, når en processor skifter fra PVC til PP på den samme maskine, er den anbefalede praksis at udskifte skruecylindersættet med et, der er designet til den nye polymer. Råmaterialeudsving, såsom forskellige molekylvægte, flytter også det ideelle vindue, så en erfaren operatør er altid opmærksom på tendensen i smeltetemperaturen, ikke kun på tøndens sætpunkt. Kort fortalt forklarer skemaet, hvorfor skruen og cylinderen i en ekstruder aldrig passer til alle.
Slidfaste muligheder og overfladebehandlinger
Nitreret sag
Hærdet nitrogenoverflade; lave omkostninger; velegnet til ren PE- og PP-behandling.
Bimetallisk højkromforing
Afbalanceret slid- og korrosionsbestandighed; standard for talkum- og calciumcarbonatfyldte forbindelser.
Bimetallisk wolfram-carbid foring
Top slidstyrke for glasfiber og mineralfyldte slibematerialer.
Modulskrue med udskiftelige slidelementer
For processorer, der skifter opskrifter ofte og ønsker lavere erstatningsomkostninger.
Valget mellem disse muligheder ændrer de samlede omkostninger ved ejerskab af en maskine. En nitreret tønde kan repareres ved at strippe den gamle overflade og gennitrere, men en slidt wolframcarbid-foring kræver normalt en ny tønde. Omvendt betaler en stor udgangsmaskine, der kører glasfiberforbindelser, sædvanligvis en wolframcarbidforing tilbage inden for en enkelt produktionssæson, fordi nedetiden er reduceret.
Skruen og tønden er et enkelt arbejdspar; geometri, stålkvalitet og overfladebehandling skal alle matches til polymeren og dens fyldstoffer, og behandlingstemperaturdiagrammet er kortet for dette valg.
Almindelige industrielle anvendelser af ekstrudere
Ekstrudere forekommer i næsten alle plastfremstillingssektorer, men de opgaver, de udfører, kan grupperes i to familier: direkte formning af en færdig profil og blanding af materialer, der derefter formes til pellets, film eller andre halvfabrikata. Det er vigtigt at forstå, hvilken familie din ansøgning tilhører, når du læser udstyrsdatablade.
| Direkte formning af færdige profiler
| Sammensætning og genvinding
|
En nyttig tommelfingerregel: hvis produktet skal have et præcist tværsnit, skal du vælge en ekstrudertype, der er kendt for stabil produktion, og bruge en skrue designet til det enkelte produkt; hvis produktet er en pellet eller blanding, hvis nøjagtige sammensætning betyder mere end dets form, skal du vælge en maskine med intensiv blanding og tillade mere vedligeholdelsestid til skrueskift.
Skumekstrudering fortjener en særlig omtale, fordi den kombinerer de to familier. Et EPE-skumskruesæt skal først smelte polymeren fuldstændigt, derefter sprøjte et fysisk blæsemiddel ind i smelten og derefter holde smelten under højt tryk, indtil matricen kommer ud. Hele skrueprofilen er optimeret til denne trykbane, hvorfor processorer af opskummet polyethylen ikke kører standard PE-skruer.
Ekstruderingsapplikationer opdeles i direkte formning og blandingsintensiv blanding; at vælge den forkerte maskinfamilie betyder at bekæmpe produktet, skruen og vedligeholdelsesplanen fra den første dag.
Sådan vælger du den rigtige ekstruder, skrue og cylinder
At vælge en ekstruder eller udskifte dens skrue og cylinder er en beslutning, der bør tages med databladnumre frem for gæt. Fem faktorer bærer det meste af vægten.
- Materiale opskrift og form: harpikstype, tilsætningsstoffer, fyldstoffer, genbrugsindhold, og om foderet er jomfrupiller eller pulver.
- Outputmål: påkrævet kg/h, som definerer minimum skruediameter og drivkraft. Ved at fordoble skruediameteren firdobles pumpekapaciteten groft ved samme skruehastighed.
- Krav til smeltekvalitet: tolerancer på vægtykkelse, fyldstoffordeling og farve; krævende tolerancer kræver et længere L/D-forhold og eventuelt en barriere eller blandeskrue.
- Slid- og korrosionsmiljø: slibende fyldstoffer såsom glasfiber, talkum og titaniumdioxid og ætsende biprodukter såsom PVC-nedbrydningsgasser, bestemmer mellem nitrerede og bimetalliske materialer.
- Eksisterende maskingrænseflade: flangedimensioner, centerlinjehøjde, drevkile, varmezoner og kontrolsoftware skal matche nøjagtigt.
| Faktor | Hvad skal verificeres | Konsekvens af et forkert valg |
|---|---|---|
| Polymer opskrift | Smelteflowindeks, tilsætningsstoffer, fyldstofprocent, nedbrydelighed | Overophedning, skrueslid eller dårlig spredning |
| Output | kg/h ved en given skruehastighed og modtryk | Linjen kan ikke nå produktionsmålet |
| L/D-forhold | Længde-til-diameter-forhold er nødvendigt for opskriften | Kort L/D betyder ustabil smeltning; lang L/D risikerer varmeskader |
| Kompressionsforhold | Match til polymertype og bulkdensitet | Sugende, brændende eller usmeltede granulat |
| Bær beskyttelse | Foringstype til tønden og beklædning til skruen | For tidlig slitage og forurening af produktet med metalpartikler |
| Geometrisk pasform | Diameter, samlet længde, kilegang, varmezoner, flange | Maskinen kan ikke installeres, eller utætheder smelter |
Arbejder med en skrue- og tøndefabrikant
Fordi skruen og cylinderen er tilpassede dele, kommer de bedste resultater fra at arbejde med en producent, der stiller de rigtige spørgsmål, før de citerer. En kompetent producent af plastmaskinekomponenter vil spørge efter maskinmærke, skruediameter, L/D-forhold, outputmål, polymeren og additiver, du kører, og den aktuelle fejltilstand, uanset om det er slid, korrosion eller dårlig blanding. De bør også blive enige om de nøjagtige tegningsmål, fordi en dimension på en halv millimeter kan ændre output og smelteadfærd. På mange eksportmarkeder køber processorer skrue-tøndesæt direkte fra producenten for at undgå opmærkning fra mellemgrossister, og de modtager samtidig applikationssupport.
På vores eget værksted, som blev etableret i 1990 og har betjent kunder i USA, Tyskland, Dubai, Vietnam og Thailand, ser vi ofte den samme fejl: En processor køber en komplet ekstrudermaskine fra én leverandør og køber senere skrue-tøndesæt fra en anden kilde, idet han forventer, at de kan udskiftes. I praksis skal skrue- og cylindersæt fremstilles som et matchet par med den korrekte radiale frigang og flyvetolerancer. Når de er afstemt, forbliver output pr. omdrejning stabil, og maskinen kører stille; når de ikke er det, bemærker du stigninger, temperaturudsving og hurtigt slid.
Valg af et skrue-tøndesæt starter med fem tal: materiale, output, smeltekvalitet, slidmiljø og maskingrænseflade; det ender med ét specialtilpasset par komponenter.
Vedligeholdelse, slitage og levetid
Selv en korrekt valgt ekstruder bliver slidt. Skruen og cylinderen er kontakt maskindele, og hver omdrejning af skruen producerer en lille mængde friktion mod cylindervæggen og mod materialet. Det virkelige spørgsmål er ikke, om slid vil forekomme, men hvor hurtigt og i hvilken zone.
De mest almindelige slidmekanismer
- Slibende slid fra fyldstoffer: glasfibre, calciumcarbonat, talkum og titaniumdioxid virker som sandpapir inde i tønden.
- Ætsende slid fra sure biprodukter: PVC-nedbrydning frigiver saltsyre; flammehæmmende og nogle biobaserede polymerer frigiver andre aggressive forbindelser.
- Metal-til-metal-kontakt forårsaget af fejljustering, bøjede skruer eller for store sidebelastninger; dette er den hurtigste måde at ødelægge begge dele.
- Erosion ved målezonen og flyvekanter fra høj smeltehastighed, mest synlig på forstærkede forbindelser eller højtemperaturharpikser.
Symptomer, der indikerer slid
- Output falder med 10 % eller mere ved samme skruehastighed og modtryk.
- Smeltetemperaturen begynder at svinge uden ændring i sætpunkter.
- Produkttykkelsesvariation forekommer, især langs den ene side af matricen.
- Sorte pletter eller mørke striber vises i smelten; fanget materiale i slidte lommer nedbrydes over tid.
- Skruestop, usædvanlig støj eller høj motorstrøm indikerer mekanisk interferens.
En grundlæggende forebyggende vedligeholdelsesrutine
- Mål skruens ydre diameter og cylinderens diameter ved føde-, kompressions- og doseringszonerne hver 6. til 12. måned, afhængigt af materialet.
- Før registrering af output pr. skrueomdrejning; en langsom nedadgående tendens er mere pålidelig end en enkelt måling.
- Rens maskinen grundigt før nedlukning, især når der køres med PVC eller andre ætsende materialer.
- Undersøg skruens kanter for afrunding eller revner og løbsboringen for ridser eller en ru overflade.
- Kontroller justeringen mellem gearkassen og cylinderen, og kontroller, at skruen er lige.
- Arbejd med en pålidelig leverandør af reservedele, og hold et ekstra skruesæt klar til kritiske linjer.
Rutinemæssig vedligeholdelse forlænger levetiden, men i sidste ende når hvert skrue- og cylindersæt en grænse. En generel regel i branchen er, at en nitreret skrue holder et til to år under gode forhold; en bimetallisk skrue kan holde tre til fem år eller mere i slibende brug. Når tøndens udboring er forstørret med mere end ca. 0,3 til 0,5 mm ud over den oprindelige dimension, er et nyt matchet sæt normalt mere økonomisk end renovering.
Slid i en ekstruder er ikke en nødsituation; det er en normal tilstand, der kan spores, planlægges omkring og bremses ved korrekt materialevalg og en simpel målerutine.
Ofte stillede spørgsmål om ekstrudere
Det er de spørgsmål, som operatører og indkøbsteam oftest stiller, når de starter med ekstrudering.
Hvad er den simple definition af en ekstruder?
Forenklet sagt er betydningen af ekstruder i plastproduktion en maskine, der kontinuerligt smelter og pumper plastmateriale gennem en matrice for at skabe et langt produkt med et konstant tværsnit. I én sætning: råmateriale går ind i den ene side, smeltet materiale og tryksat materiale kommer ud på den anden, og en skrue inde i den opvarmede tønde gør skubber og blanding. Det samme udtryk bruges i metalekstrudering, men i plast betyder "ekstruder" næsten altid en skrueekstruder med en tønde og en roterende skrue.
Hvad er forskellen mellem en ekstruder og en sprøjtestøbemaskine?
En ekstruder arbejder kontinuerligt og producerer endeløse profiler, film, plader eller pellets. En sprøjtestøbemaskine virker intermitterende: den smelter polymer med en skrue, sprøjter smelten ind i en lukket form, holder trykket, åbner derefter formen og skubber delen ud. Mange processorer ejer begge typer. Skruetøndesættet i en sprøjtestøbemaskine er ens, men normalt kortere og designet til frem- og tilbagegående bevægelser, så det kan ikke blot udskiftes med en ekstruderskrue.
Hvad gør skruen inde i en ekstruder egentlig?
Skruen har tre opgaver: at føre det faste materiale frem, smelte det og opbygge tryk. Det ligner en simpel spiral, men dens kanaldybde, flyvestigning og længde bestemmer, hvor meget varme der genereres af friktion, hvor godt tilsætningsstoffer blandes, og hvor stabilt outputtet er. En lille ændring i kompressionsforhold kan ændre smeltetemperaturen med flere grader, hvorfor skruen betragtes som maskinens hjerte.
Hvilke materialer kan bearbejdes på en ekstruder?
De fleste termoplaster: PE, PP, PVC, PS, ABS, PA, PET og mange copolymerer, samt gummiblandinger og visse fødevarepastaprodukter i fødevareindustrien. De begrænsende faktorer er smelteflow, termisk stabilitet og korrosion af tønden. Materialer, der nedbrydes nær deres smeltepunkter, såsom PVC, kræver skruedesign med lav forskydning; materialer med meget høj smelteviskositet, såsom PTFE, kræver specielt udstyr af ramtype i stedet for en normal skrue.
Enkeltskrue eller dobbeltskrue: hvad er bedre?
Hverken er universelt bedre; de to typer besvarer forskellige spørgsmål. Hvis dit job er simpel rør- eller filmproduktion, er en enkeltskruet ekstruder billig og nem at betjene. Hvis du har brug for at blande pigmenter, fyldstoffer eller genbrugsindhold i polymeren, eller du fodrer pulver i stedet for pellets, er en dobbeltskrueekstruder mere effektiv. Til PVC-pulver vælger mange processorer rundt om i verden en konisk dobbeltskrue, fordi den giver skånsom smeltning ved høj output. Udtrykket "bedre" afhænger af din opskrift, outputmål og produkttolerancer.
Hvor længe holder ekstruderskruer og -tønder?
Levetiden varierer fra mindre end et år til mere end fem år, afhængigt af materialets slibende og korrosive indhold, tøndetemperatur, skruehastighed og hvor omhyggeligt maskinen vedligeholdes. At køre glasfiberforstærkede forbindelser med en nitreret tønde giver ofte synligt slid inden for en sæson; en bimetallisk wolfram-carbid foring i samme service kan holde flere gange længere. Den smarte metode er at måle skruediameteren og cylinderboringen med jævne mellemrum og udskifte sættet, når output falder eller tykkelsesvariationer vises.
Den praktiske definition af en ekstruder er en kontinuerlig smelte- og pumpemaskine, og dens sande identitet bestemmes af skrue-tønde-parret inde i den.
At forstå betydningen af ekstruder kræver ikke en grad i polymerteknik, men det kræver den rigtige mentale model. Når først du ser maskinen som en kontinuerlig fem-trins pipeline: tilførsel, smeltning, blanding, dosering og formning, bliver hvert datablad, hver reservedelsliste og hver fejlfindingssamtale mere gennemsigtig.
Med mere end tre årtiers erfaring i produktion af enkeltskruede tønder, parallelle tvillinger, koniske tvillinger, planetariske og bimetalliske skruetøndesæt, leverer vores virksomhed både enkeltkomponenter og komplette skruetøndeløsninger til plastmaskineribyggere og plastbehandlere. Hvis din nuværende linje lider af stigende output, ujævn smeltning eller hurtigt skrueslid, så send os maskinmærket og produktopskriften, og vi vil anbefale det skrue-tøndesæt, der passer til både din maskine og dit budget.
Et skrue- og cylinderpar af høj kvalitet er den mest økonomiske ydelsesopgradering, en processor kan lave: det forbedrer outputstabilitet, produkttolerancer, energieffektivitet og udskiftningsinterval på samme tid.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
