

Forfatter: Weibo
Dato: Oct 05, 2026
Bimetallisk tøndevejledning til købere af ekstrudere og sprøjtestøbemaskiner
En rørekstruderingslinje med 40 procent genanvendt PVC med et calciumcarbonatfyldstof ødelagde en nitreret 38CrMoAlA-tønde på under ni måneder. Den samme linje, skiftet til en centrifugalstøbt bimetallisk tønde med en nikkel-baseret foring, kørte fire år, før nogen tænkte på at måle boringen igen. Ni måneder mod fire år er hele den økonomiske sag for en bimetal tønde, og det er også derfor, at specifikationsdetaljerne betyder langt mere end etiketten på et tilbud.
Konklusionen først: Når en proces skubber slibende fyldstoffer, glasfiber eller ætsende polymerer gennem skruen og tønden, koster en bimetal tønde normalt mindre pr. produktionsår end en nitreret, selvom fakturaen er højere. Det, der afgør, om det holder stik, er foringens legeringsfamilie, hvor solidt den foring er bundet til stålskallen, foringens tykkelse i forhold til boringen, og om cylindergeometrien passer til skruen, der allerede kører i maskinen.
Denne vejledning gennemgår disse punkter fra vinklen af en plastikmaskinbygger eller en processor, der erstatter en slidt tønde: hvad foringen egentlig er, hvordan slidhastighederne er forskellige i praksis, hvilken kvalitet passer til hvilken polymer, hvad der hører til på tegningen, hvordan man kontrollerer en bimetallisk tøndeproducent eller leverandør, og hvad man skal kontrollere, efter at tønden ankommer til læssepladsen.
Hvad en bimetallisk tønde faktisk er, og hvad legeringsforingen gør
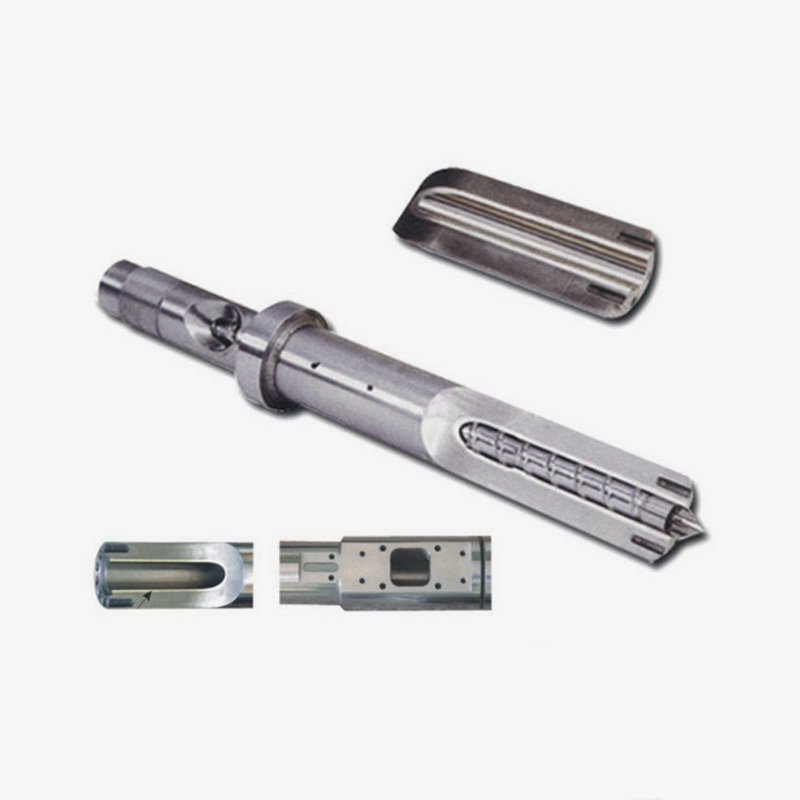
En bimetallisk tønde er et stålrør med en hård legeret foring smeltet sammen til indersiden af boringen. Den ydre skal bærer trykket, flangebelastningerne og varmebåndene. Foringen tager sliddet, korrosionen og det meste af friktionen, der genereres af den roterende skrue.
To materialer, en arbejdsflade
I de fleste centrifugalstøbte designs er skallen lavkulstof- eller krom-molybdænstål, og foringslegeringen hældes som en smelte, mens skallen spinder. Centrifugalkraft presser legeringen mod borevæggen, og de to materialer binder metallurgisk, når de afkøles. Varmefusion og varme isostatiske presningsruter findes også, og de kan give sammenlignelige resultater, når procesvinduet er stramt styret. Det, der betyder noget i den færdige del, er, at grænsefladen mellem foring og skal er en ægte binding snarere end en ærme presset ind i en ru boring.
Foringens tykkelse varierer generelt fra 1,5 mm til 3 mm på almindelige ekstruderstørrelser, med tykkere foringer på tønder med stor diameter. Legeringsfamilierne i almindelig produktion er:
- Jernbaserede legeringer i Fe-Cr-B-familien, der bruges til de fleste fyldte polyolefiner og tilbyder en balance mellem slidstyrke og omkostninger
- Nikkelbaserede legeringer i Ni-Cr-B-Si-familien, valgt til PVC og polymerer, der frigiver ætsende biprodukter
- Koboltbaserede legeringer til kombinationer af korrosion og forhøjet driftstemperatur
- Wolframcarbid-forstærkede nikkel-baserede foringer til glasfiber, mineralfyld og andre højbelastningsslibende opgaver
Bulk liners hårdhed falder normalt mellem HRC 55 og HRC 65 afhængigt af kvaliteten. Det tal er let at fejllæse, fordi en nitreret tønde kan vise en overfladehårdhed over, hvad der svarer til HRC 65. Forskellen er dybden. Gasnitrering giver et diffusionshus på ca. 0,3 mm til 0,7 mm, og når først denne kasse er slidt igennem, opfører materialet sig nedenunder som det blødere basisstål, og slidhastigheden accelererer kraftigt. En bimetallisk liner er hård legering gennem sin fulde tykkelse, så tab af et par tiendedele af en millimeter boring efterlader stadig arbejdsfladen inde i slidbestandigt materiale.
Hvorfor dybde slår overfladens hårdhed
Tænk på, hvor en tønde rent faktisk fejler. Det er sjældent et pludseligt brud. Det er en gradvis ændring i boringsdiameter og rundhed, der åbner afstanden mellem skrueflugt og cylindervæg. Denne ændring reducerer transporteffektiviteten, øger smeltetemperaturvariationen og viser sig i sidste ende som dimensionsforskydning i det færdige produkt. En tynd hærdet sag køber tid; en tyk legeret liner køber år. Dette er den praktiske forskel mellem de to konstruktionstyper, og det er grunden til, at valg af ekstrudertønde og sprøjtestøbemaskine har tendens til at bevæge sig mod bimetallisk konstruktion, så snart fyldstoffer eller korrosive formuleringer kommer ind i billedet.
| Boremateriale | Typisk hårdhed | Slidstyrke | Korrosionsbestandighed | Typisk pasform |
|---|---|---|---|---|
| Nitreret chrom-molybdæn stål | Høj overfladehårdhed, kasse på 0,3 til 0,7 mm | Lav til moderat | Lav | Ufyldt PE og PP, ren genslibning, almen ekstrudering |
| Jernbaseret bimetallisk liner | HRC 55 til 62 gennem foringens tykkelse | Moderat til høj | Moderat | Calciumkarbonat og talkum fyldt PP eller PE, stiv PVC ved moderat belastning |
| Nikkelbaseret bimetallisk liner | HRC 52 til 58 gennem foringens tykkelse | Moderat til høj | Høj | PVC tørblanding, halogenerede flammehæmmende systemer, genbrugsstrømme med syrerester |
| Hårdmetal forstærket bimetal liner | HRC 60 til 68 gennem foringens tykkelse | Meget høj | Høj | Glasfiberforstærket PA, PBT og POM, tungt mineralfyldte ingeniørharpikser |
Foringslegeringen og kvaliteten af bindingen, ikke ordet bimetallisk, bestemmer, hvor længe en tønde holder.
Hvor en bimetallisk tønde tjener sin pris i daglig produktion
Slid sker ikke jævnt langs en boring. Den er tungest i foderdelen, hvor faste piller og pulver komprimeres mod væggen, og den er tung igen i kompressions- og doseringszonerne, hvor smeltetryk og fyldstofpartikler arbejder sammen mod overfladen.
Tre praktiske faktorer bestemmer slidhastigheden: fyldstoffets type og belastning, de ætsende biprodukter, der frigives af polymeren, og skruehastigheden og modtrykket, som ledningen løber ved. Calciumcarbonat og talkum ved 20 til 30 procent belastning vil ovale en boring over måneder. Glasfiberforstærket PA, PBT og POM angriber boringen forskelligt, fordi fibrene fungerer som bittesmå skæreværktøjer. PVC er stadig mere subtilt: termisk nedbrydning frigiver hydrogenchlorid, som angriber korngrænser i stedet for at skrabe overfladen, så en nitreret kasse gruber først og derefter spalter.
Nedenstående skema placerer en nitreret tønde mod tre bimetalliske linertyper under glasfiberfyldt PA-pligt. Værdierne er relative levetidsmultiplikatorer frem for absolutte driftstimer, fordi den faktiske levetid afhænger af formulering, skruedesign og temperaturprofil.
Relativ boringlevetid under glasfiberfyldt PA: nitreret tønde som basislinje
Nitreret 38CrMoAlA tønde: 1,0x basislinje
Jernbaseret bimetallisk foring: ca. 3,0x
Nikkelbaseret bimetallisk foring: ca. 3,5x
Hårdmetalforstærket bimetallisk foring: ca. 6,0x
Mod en nitreret tønde forlænger en jernbaseret bimetallisk liner almindeligvis levetiden med to til tre gange, og en nikkelbaseret liner holder bedre igen, hvor korrosion er en del af problemet frem for slid alene. Karbidforstærkede foringer kan udvide mellemrummet til fem gange eller mere, men de har også den højeste indkøbspris, så de giver normalt kun mening, hvor fyldstofbelastningen er virkelig tung, eller hvor et tøndeskift koster en line mere end selve delen. En producent, der støber både bimetalliske skruer og bimetalliske tønder i huset, har en tendens til at anbefale en linerkvalitet først ud fra fyldstofindholdet og korrosionsrisikoen og derefter arbejde tilbage til de samlede omkostninger pr. år, i stedet for at lade budgettet vælge materialet.
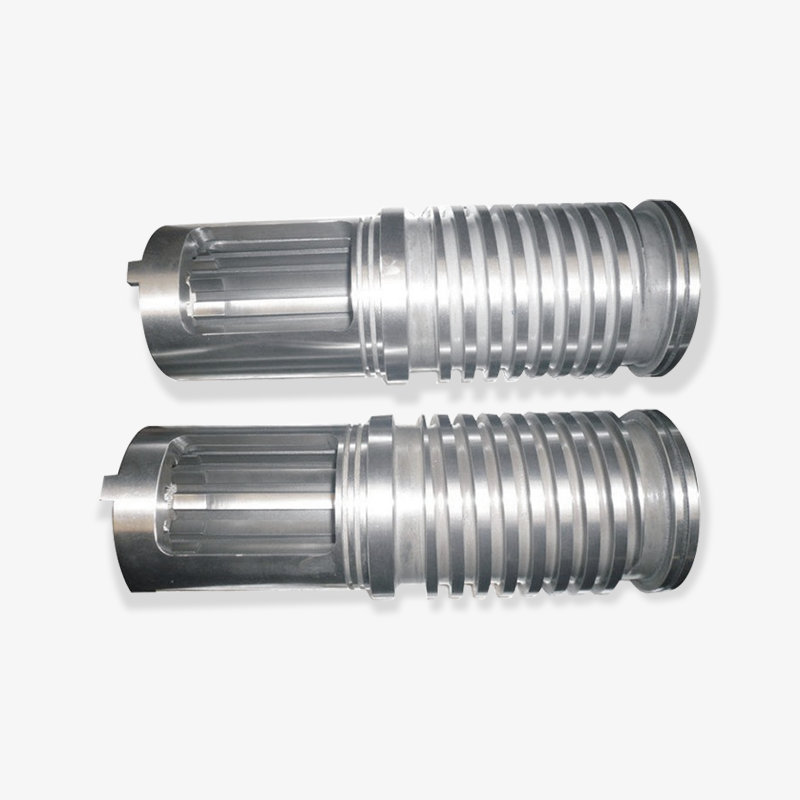
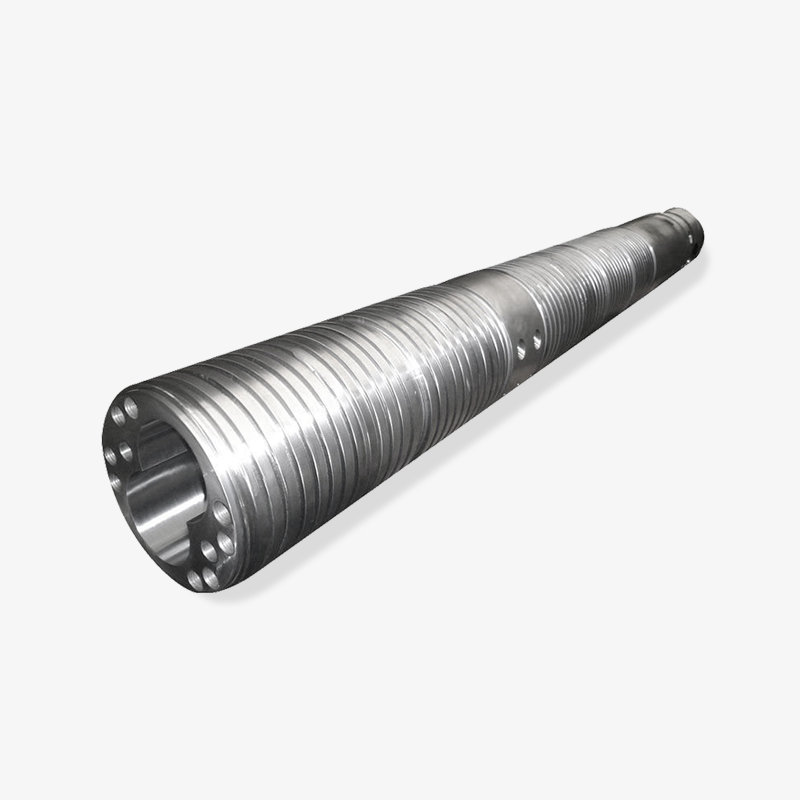
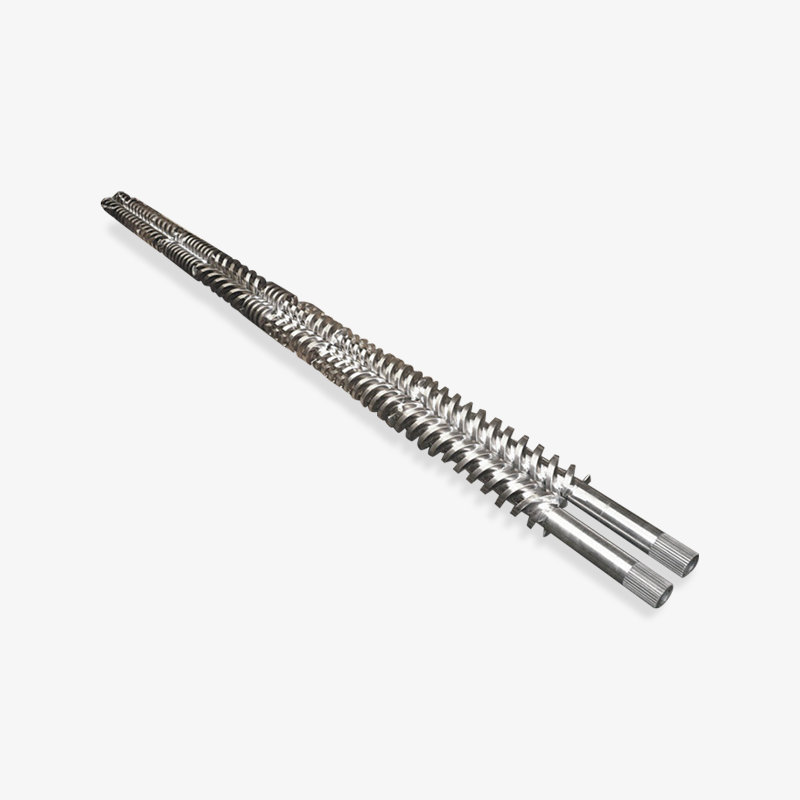
 Bimetallisk tønde Bimetallisk tønde are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Se produkt →
Det er værd at bemærke, hvordan materialevalget interagerer med maskinlayoutet. En enkeltsnekkeekstruder, der kører med tungt fyldt masse, slides anderledes end en parallel dobbeltskrue eller en konisk dobbeltskrue, fordi transportmekanismen og opholdstidsfordelingen ikke er ens. Planet- og gummiekstruderingsopgaver introducerer deres egne mønstre. I hvert tilfælde er det nyttige spørgsmål det samme: hvor meget slibende eller ætsende arbejde udføres der ved borevæggen pr. time af produktionen.
En bimetallisk tønde tilbagebetaler sin premium hurtigst, hvor fyldstoffer er tunge, korrosion er til stede, eller et stop koster mere end tønden.
At matche liner-kvaliteten til den polymer, du faktisk kører
Linervalg er ikke et spørgsmål om at købe den hårdeste tilgængelige legering. Det er et spørgsmål om at matche legeringen til den skadesmekanisme, der faktisk er til stede i din proces, og derefter matche skruen til tønden, så de to slides sammen i stedet for mod hinanden.
Fyldte polyolefiner
PE og PP fyldt med calciumcarbonat, talkum eller bariumsulfat er den mest almindelige bimetalliske anvendelse. Jernbaserede liners er normalt det økonomiske svar her. Under ca. 10 procent fyldstoffyldning kan en nitreret tønde stadig være tolerabel, men når først læsningen passerer 20 procent, trækker den jernbaserede bimetalforing frem fra det første år og frem, og kløften bliver ved med at udvide sig, fordi den nitrerede kasse er væk efter det første år eller to, mens legeringsforingen stadig arbejder.
PVC og andre ætsende systemer
PVC-tørblanding, halogenerede flammehæmmende pakker og genbrugte strømme, der bærer syrerester, flytter problemet fra slid til korrosion. Nikkelbaserede liners passer bedre, fordi de modstår chlorid og sure biprodukter ved korngrænsen. En detalje er let at overse: skruen skal opgraderes på samme tid. Hvis boringen er slidstærk, men skrueflugten lander, slides fladt inden for et par måneder, åbner frigangen, output falder, og cylinderen får skylden for et skrueproblem. En afstemt tilgang til slidstærkt skruedesign med hærdede flyvetoppe eller et bimetallisk skruekrop er normalt en del af den samme købsbeslutning.
Glasfiber og højfyldte ingeniørharpikser
Over omkring 20 procent glasfiberindhold er skaden mekanisk og aggressiv. Carbide forstærkede nikkel-baserede liners holder længst, selvom enhedsprisen er højere. For moderat fiberindhold giver jernbaserede eller nikkelbaserede foringer kombineret med et fornuftigt kompressionsforhold og en korrekt hærdet skrue ofte et acceptabelt serviceinterval uden at presse budgettet til toppen af rækken.
Hvad med skruen?
At købe tønden og skruen som et matchet sæt er normalt den smartere vej. En bimetallisk tønde parret med en standard nitreret skrue har en tendens til at ende med, at skruen svigter først, og den kan trække tønden ned med sig, fordi hårde partikler indlejres i den blødgjorte flyvning og derefter skurer boringen som en omgang. Leverandører, der behandler bimetallic som en materialekategori, der krydser enkeltskrue, konisk dobbeltskrue, parallel dobbeltskrue og planetkonstruktioner, kan levere tønden og dens tilhørende skrue fra samme produktionsflow, hvilket fjerner et lag af toleranceforhandling fra projektet.
Spørgsmålet om skrue og tøndeparring
Der er en nyttig teknisk note om, hvordan slidstærk skruegeometri er specificeret for glasfiberforstærket sprøjtestøbning, dækkende flyvehærdning, kompressionsforhold og effekten af frigangsvækst på smeltekvaliteten. At læse det sammen med et tøndetilbud hjælper med at justere de to dele af købet i stedet for at behandle dem som separate linjeposter.
Hvis linerkvaliteten ikke matcher polymeren, mister en bimetallisk tønde sin fordel, og du står tilbage med den højere faktura.
Tolerancer, geometri og grænsefladedetaljer at sætte på tegningen
En bimetallisk tønde er en brugerdefineret del. Hvis tegningen kun siger bimetal løb, boring 90 mm, skal leverandøren gætte alt andet, og gættene er præcis der, hvor problemerne opstår senere.
Som minimum skal specifikationen indeholde:
- Boringsdiameter og toleranceklasse, kontrolleret mod den faktiske skrue frem for den nominelle størrelse
- Boringens rundhed og rethedsgrænser, for eksempel rethed inden for 0,05 mm pr. 1000 mm længde
- Foringstykkelse og mindste resterende vægtykkelse
- Samlet længde, flangediameter, boltcirkel, lokaliseringstrin og tætningsfladedetaljer
- Indføringsåbningens størrelse og position, udluftningsport og tryk- eller temperatursensorporte
- Varmebåndsriller, inklusive rillelængde og afstand
- Boringsoverfladeruhed, typisk Ra 0,4 til 0,8 mikrometer for ekstruderingsopgaver
- Foringshårdhed og bindingskvalitet verifikation ved ultralydsinspektion, en metallografisk prøve eller en testkupon støbt sammen med batchen
- Skruefrigang ved flyvningen lander, fordi en tønde ikke kan accepteres isoleret fra skruen, den vil arbejde med
To indkøbsvaner sparer ballade. For det første må du ikke tillade, at linertykkelsen trimmes for at spare omkostninger. En tynd liner er billigere, men den har mindre margin mod bindingsspænding, og når legeringen er slidt igennem forsvinder hele fordelen. For det andet skal du bede om målte værdier i forsendelsesinspektionsrapporten, ikke en erklæring om overensstemmelse. Boremålinger på definerede positioner, hårdhedsaflæsninger og runout-tal fortæller dig med det samme, om leverandøren rent faktisk inspicerer sin egen produktion eller blot sender et generisk certifikat.
En tøndetegning uden foringstykkelse, rethed og bindingsverifikationskrav er en åben invitation til en kort levetid.
Bimetallisk tønde vs nitreret tønde: Reelle ejeromkostninger
En bimetal tønde koster typisk mellem 1,8 og 3 gange så meget som en nitreret tønde af samme størrelse. Det multiplum ser betydeligt ud, indtil det sættes i forhold til omkostningerne ved at have en linje stå stille.
Tag en dobbeltskruet ekstruderingslinje, der løber glasfiberforstærket PA. Hvis en nitreret tønde holder tolv måneder, medfører hver udskiftning arbejdskraft, demontering, omjustering, genstart og skrot under rampen igen. Hvis en bimetal tønde på samme maskine kører otteogfyrre måneder, køber anlægget én tønde på fire år i stedet for fire, og man undgår også tre uplanlagte stop. Når den aritmetik er skrevet ned, træffer beslutningen som regel sig selv.
Der er stadig tilfælde, hvor en nitreret tønde er det fornuftige valg. Ufyldt PE eller PP, der kører ved moderat temperatur, med lavt fyldstofindhold og ingen ætsende tilsætningsstoffer, slider langsomt en boring. At sætte en bimetallisk liner ind i den proces er at betale for margin, som linjen aldrig vil bruge. Dommen afhænger dog af den rigtige formulering og ikke den ideelle. Mange planter starter på ufyldt harpiks og begynder at blande formaling to år senere, hvorefter slidkurven ændres fuldstændigt.
Der er også en mellemvej, der er værd at kende til: Brug af en bimetallisk liner i foder- og kompressionssektionerne, hvor sliddet er værst, samtidig med at en billigere konstruktion holdes i målezonen. Det er ikke egnet til enhver geometri, men som en måde at kontrollere omkostningerne på lange tønder, er det en legitim samtale at have med en leverandør under tilbudsgivning.
Beregn omkostningerne pr. driftsår og pr. undgået stop, ikke prisen pr. tønde på fakturaen.
Sådan dyrlæger du en producent, leverandør eller grossist af bimetallisk tønde
Markedet for bimetalliske tønder omfatter ægte produktionsanlæg og handelsvirksomheder, der videresælger. Begge dele kan levere brugbare dele, men du bør vide, hvilken der er foran dig, fordi leveringstider, tilpasning og ansvar, når noget går galt, er forskellige.
Spørgsmål, der hurtigt adskiller de to:
- Er støbe- eller smelteprocessen styret internt, og kan linerkvaliteten spores til en batch?
- Kan leverandøren levere hårdhedsresultater og ultralydsbindingsinspektion for foringen?
- Er der mulighed for intern bearbejdning, eller er boringen færdigbehandlet af en tredjepart, efter at foringen er støbt?
- Kan tønden bygges efter en specifik tegning for boring, tolerance og flangedimensioner, eller kun vælges fra standardstørrelser?
- Hvad er den realistiske leveringstid for en stor tilpasset diameter, da bimetalliske lange tønder generelt tager længere tid end nitrerede dele?
- Hvordan håndteres eksportpakning og dokumentation, herunder materialecertifikater og dimensionsrapporter?
- Hvilke polymerkategorier har leverandøren faktisk arbejdet med, herunder fyldstof- og fiberindholdsniveauer?
Et spørgsmål har en tendens til at skære igennem det meste af støjen: Bed leverandøren om at forklare, hvordan foringen er limet, og hvordan bindingskvaliteten verificeres. Et rigtigt produktionsanlæg kan uden tøven beskrive processen og inspektionsmetoden. En forhandler kan normalt ikke svare på det detaljeringsniveau.
Det hjælper også at se på bredden af en leverandørs produktfamilie. En virksomhed, der producerer enkeltskruetønder, koniske dobbeltskruetønder, parallelle dobbeltskruetønder, planetskruetønder, sprøjtestøbemaskinetønder og plastikmaskinedele har sandsynligvis bearbejdningskapaciteten og processtyringen til at håndtere et tilpasset bimetallisk job, fordi tolerancerne i disse andre produktlinjer kræver det.
Bed en leverandør af bimetalliske tønder om at forklare bindingsprocessen og bindingsinspektionsmetoden; svaret afslører, hvilken type virksomhed du har med at gøre.
Rutiner for installation, indbrud og boreinspektion
Når først en tønde når anlægget, afgør en håndfuld beslutninger, om den løber den fulde forventede levetid eller fejler tidligt.
- Justering. Få skrueaksen og cylinderboringens akse så tæt på som praktisk muligt, og sigt efter afvigelse inden for 0,05 mm. En tønde, der er ude af linje, slides på den ene side, og skruen arbejder imod den kontinuerligt.
- Opvarmningssekvens. Bring tønden og skru op til temperatur, før materialet indføres. At fodre koldt materiale ind i en kold tønde er tør friktion med ekstra trin.
- Undgå tørløb. At køre skruen i en tom tønde sliber metal mod metal. Skyl med en ordentlig rensemasse i stedet for.
- Se udrensningsblandingen. Slibende rensekvaliteter kan fjerne materiale fra foringen lige så let, som de fjerner materiale fra skruen.
- Optag basislinjeboringsmålinger. Mål boringen på definerede positioner før installation, og gentag på de samme positioner ved hvert vedligeholdelsesvindue.
- Indstil en slidgrænse. Etabler en intern regel, såsom at begynde at planlægge udskiftning, når slid på boringen når en defineret brøkdel af den oprindelige frigang, og gennemgå outputkvaliteten i forhold til dette tal.
Mange planter opdager først en slidt tønde, når produktdimensionerne glider, eller skruen begynder at trække. En simpel boremålingsrutine konverterer denne overraskelse til et planlagt, planlagt køb, hvilket også betyder, at udskiftningen kan bestilles før linjen stoppes i stedet for efter at den allerede er stoppet.
En stor del af en bimetal tøndes levetid bestemmes under justering, opvarmning og indbrud, ikke i det øjeblik foringskvaliteten er valgt.
Hvorfor plastmaskinebyggere henter tønder fra Zhoushan mikrobølgeskruemaskiner
Zhoushan Microwave Screw Machinery blev grundlagt i 1990 i Zhoushan, Zhejiang, og bygger kernekomponenter til plastbearbejdningsmaskiner, primært skruer, tønder og relaterede dele. Virksomheden driver et værksted på mere end 10.000 kvadratmeter med en arbejdsstyrke på over 60 personer, og dets produkter sendes til markeder, herunder USA, Tyskland, Dubai, Vietnam og Thailand. Dets kunder er hovedsageligt fabrikker til fremstilling af plastmaskiner, de virksomheder, der samler skruer og tønder til komplette ekstrudere og sprøjtestøbemaskiner.
Bredden i produktsortimentet har betydning for et indkøbsteam. Ved siden af bimetalliske skruer og bimetalliske tønder producerer virksomheden enkeltskruer, koniske dobbeltskruetønder, parallelle dobbeltskruer, planetskruer og tønder, sprøjtestøbemaskineskruer og -tønder, gummiekstruderskruer, EPE-skumekstruderingsskruer og -tøndesæt, plastmaskinedele og tilbehør og komplette rør-, plade- og profilproduktionslinjer. Denne kombination betyder, at en maskinbygger kan købe en cylinder og dens tilhørende skrue eller en hel konisk dobbeltskruesamling fra én leverandør i stedet for at koordinere tre.
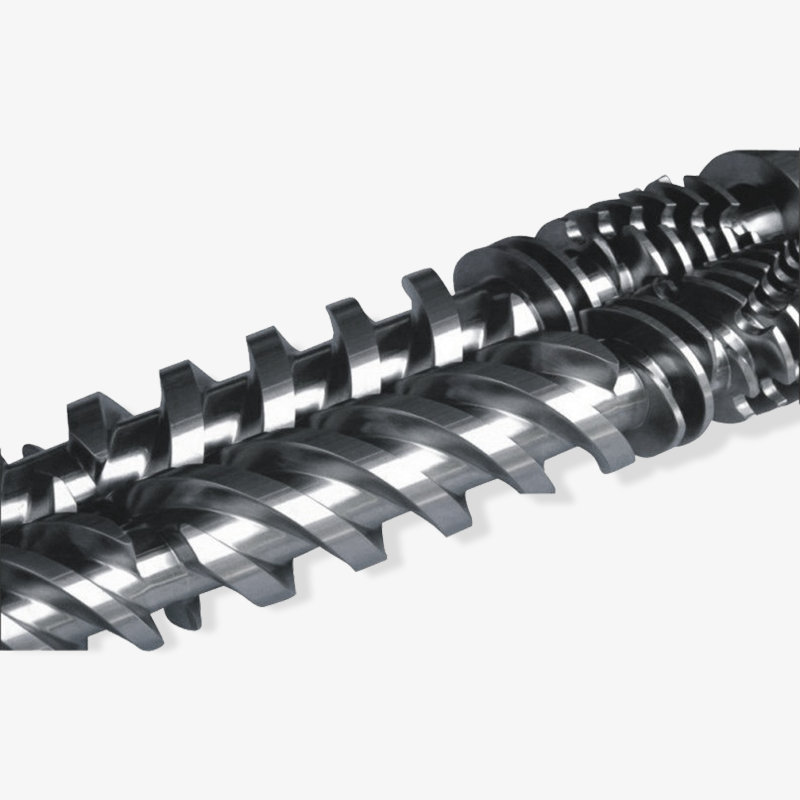
 Bimetal skrue Bimetal skrue is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Se produkt →
Tilpasning er den anden praktiske forskel. Virksomheden positionerer sig omkring ideen om, at den kan levere enten en enkelt komponent eller et komplet sæt udstyr, og det kombinerer præcisionsskrue- og tøndeproduktion med generel bearbejdning. For maskinbyggere, der regelmæssigt har brug for ikke-standard flanger, usædvanlige borediametre, modificerede fremføringsåbninger, omplacerede ventilationsåbninger eller yderligere sensorporte, fjerner boringen et lag af tolerancemismatch, som ellers viser sig ved montering, ved at arbejde med en leverandør, der både støber foringen og bearbejder boringen.
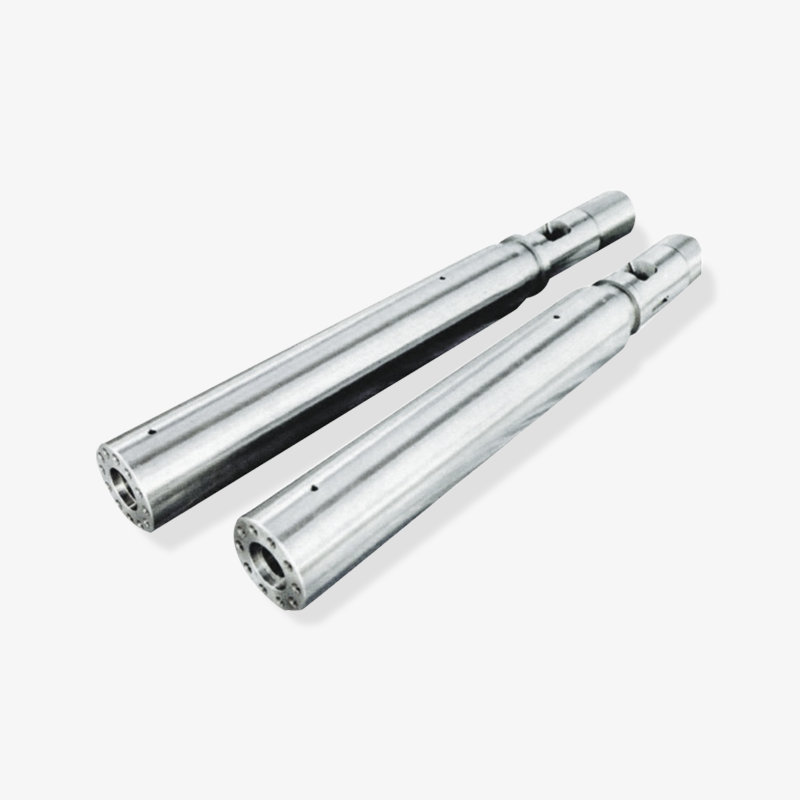
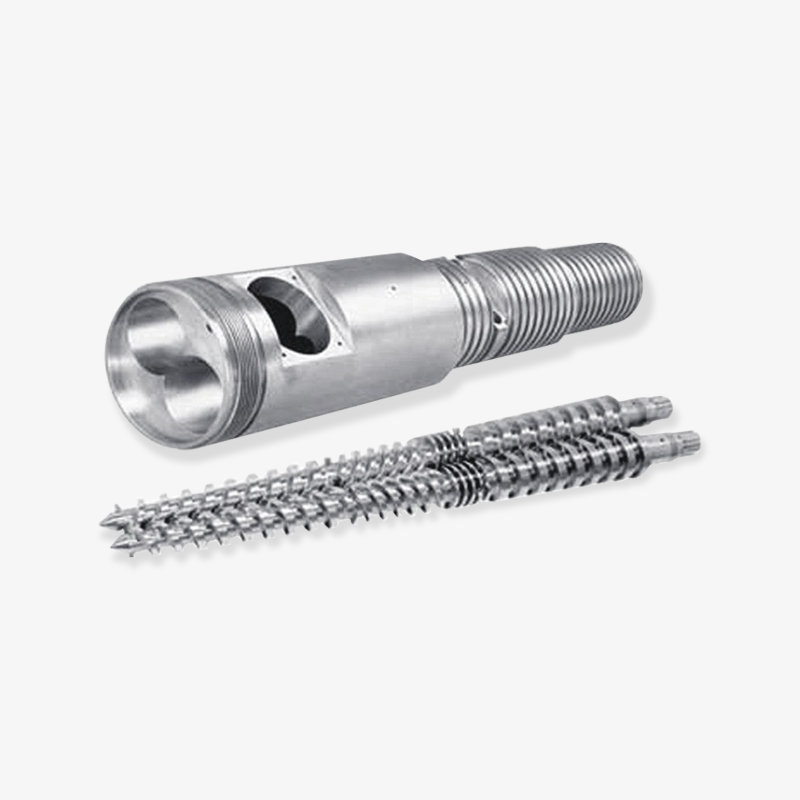
 Sprøjtestøbemaskine skruetønde Skruen er kernen i plastificeringssystemet, og plastikråmaterialerne skæres, komprimeres, blandes og transporteres gennem rotationsbevægelse. Designet... Se produkt →
Sprøjtestøbning er en god illustration. En forme- eller maskinbygger, der beskæftiger sig med fyldte ingeniørharpikser, har brug for et skrue- og cylindersæt, hvis slidadfærd er forudsigelig over et langt serviceinterval, og sprøjtestøbemaskinens skrue- og cylindersortiment dækker direkte denne applikation. Den samme logik gør sig gældende på ekstruderingssiden, hvor bimetalliske liners parres med enkeltskruer, dobbeltskruer og planetariske designs for at passe til forskellige transportmekanismer og opholdstider.
Virksomheden oplyser, at den er blevet en vigtig leverandør af mekaniske dele for en række plastmaskinerkunder i Kina, hvilket beskriver et langsigtet forsyningsforhold frem for en enkeltstående transaktion. Fra et køberperspektiv betyder det, at det at engagere teknisk personale under udvælgelsen og at holde specifikationerne stabile under produktionen begge er værd at styre bevidst, fordi forholdet er beregnet til at fortsætte på tværs af flere maskinprogrammer.
En leverandør, der støber sin egen liner og bearbejder sin egen boring, kan koordinere tolerancerne for cylinder, skrue og flange som ét matchet sæt i stedet for tre separate indkøb.
Ofte stillede spørgsmål om bimetalliske tønder
Hvad er en bimetallisk tønde?
Det er en ståltønde med en hård legeret liner smeltet sammen til indersiden af boringen. Den ydre stålskal giver styrke, trykbegrænsning og monteringsdimensionerne. Legeringsforingen giver slidstyrke og, afhængig af kvalitet, korrosionsbestandighed. Den bruges på ekstrudere og sprøjtestøbemaskiner som skruens arbejdspartner.
Hvor længe holder en bimetallisk tønde sammenlignet med en nitreret tønde?
Ved slibende arbejde kører en bimetallisk foring sædvanligvis tre til seks gange længere end en nitreret tønde, med det nøjagtige tal afhængigt af fyldstoftype og belastning, foringskvalitet og procestemperatur. I uopfyldt, mild tjeneste er forskellen meget mindre, så sammenligningen bør baseres på din faktiske formulering snarere end en generel multiplikator.
Kan en bimetallisk tønde repareres eller genfores?
Det afhænger af sliddybde og skaltilstand. Hvis sliddet stadig er inden for foringen, og skallen er lige med passende vægtykkelse, kan nogle leverandører omstøbe foringen. Hvis selve skallen er forvrænget, eller boringen har mistet for meget materiale, er en ny tønde normalt mere praktisk. Det afgørende mål er, hvor meget liner der er tilbage.
Er en bimetallisk tønde det værd for en lille ekstruder?
Det kan være, hvis den lille ekstruder kører med en tungt fyldt blanding, og nedetiden er dyr. Hvis den kører ufyldt PE eller PP, og en reservetønde allerede er på hylden, kan en nitreret tønde være økonomisk i de første par år. De afgørende faktorer er fyldstofindhold, stopomkostninger og udskiftningsinterval, ikke maskinstørrelse.
Fungerer bimetalliske tønder med PVC?
Ja, men med en nikkelbaseret liner frem for en jernbaseret. Korrosive biprodukter fra PVC angriber korngrænserne, så korrosionsbestandighed er lige så vigtig som slidstyrke. Skruen skal også have en korrosionsbestandig behandling, ellers skifter sliddet blot fra cylinderen til skruen.
Kan dimensionerne tilpasses til en eksisterende maskine?
Ja. Bimetalliske tønder er normalt bygget til at trække. Før du bestiller, skal du måle den gamle cylinder og registrere boringsdiameter, samlet længde, flangedimensioner og fremføringsåbningsposition, og derefter bruge disse mål som grundlag for den nye del. Hvis den gamle tønde allerede er oval, må du ikke kopiere den slidte dimension; brug den originale tegning eller den originale specifikation i stedet for.
Hvad skal en indkøbsordre for en bimetallisk tønde indeholde?
Boringsdiameter og -tolerance, rethedsgrænser, foringskvalitet og minimumstykkelse, flange- og portdimensioner, boringruhed, hårdhed og krav til inspektion af binding, pakningsmetode og den dimensionsrapport, der skal sendes med delen. At sætte alt dette på papir giver begge sider et referencepunkt, hvis et problem dukker op senere.
Hvilken linerkvalitet skal en førstegangskøber vælge?
Start med skademekanismen frem for prislisten. Fyldt PE og PP peger på en jernbaseret liner. PVC eller halogenerede systemer peger på nikkelbaseret. Tung glasfiber eller høj mineralbelastning peger på en hårdmetalforstærket liner. Hvis processen kombinerer slid og korrosion, skal du prioritere den korrosionsbestandige familie og acceptere en lidt lavere hårdhed.
At vælge en bimetallisk tønde kommer ned til at matche din polymerformulering og slidmønster til en linerkvalitet og derefter bekræfte, at leverandøren kan bygge efter din tegning og dokumentere, hvad den målte. For PVC og korrosive systemer betyder det en nikkelbaseret foring. Til glasfiber og tungt mineralfyld peger det mod en hårdmetalforstærket liner. Til almindelig fyldt PE og PP er en jernbaseret liner ofte nok. Efter valget af legering drejer spørgsmålene sig om limningskvalitet, foringstykkelse, boringstolerancer og inspektionsrapporter.
Hvis du specificerer et bimetallisk skrue- og cylindersæt til en ekstruder eller en sprøjtestøbemaskine, er den hurtigste vej til et brugbart tilbud at sende borediameteren, polymeren, fyldstoftypen og indholdet samt det aktuelle serviceinterval, du får fra delen i maskinen. Med disse fire oplysninger kan en producent anbefale en liner-kvalitet og en matchende skrue, og du kan sammenligne muligheder på pris pr. produktionsår i stedet for alene på enhedspris.
Yderligere læsning på denne side:
Valgt pejsedisplay

 浙公网安备 33090202000520 号
