

Forfatter: Weibo
Dato: Oct 12, 2026
Formpladeguide: Valg, justering og slid til sprøjtestøbning
En 330-tons sprøjtestøbemaskine havde kørt 2,5 mm PP-beholdere i tre timer med flash på det ene hjørne af delen. Operatøren hævede klemkraften to gange. Procesingeniøren byttede checkringen. Vedligeholdelse satte "skrue og tønde" øverst på reservedelslisten. Den faktiske måling kom anderledes tilbage: parallel afvigelse mellem de bevægelige og faste formplader ved klemmepositionen var 0,14 mm. Ved den tonnage skal formskillelinjen typisk sidde inde 0,05 mm.
Fejldiagnosticering af denne art er rutine på et støbegulv, og det er her en stor del af vedligeholdelsesbudgettet bliver brugt i den forkerte retning.
En formplade er ikke en almindelig stålplade. Det er referencefladen i en dimensionel kæde. Klemkraften fra vippen eller hydraulikcylinderen passerer gennem den ind i formen, og plastificeringsenheden leverer smelten ind i et hulrum, som trykpladen placerer. Enhver afvigelse i denne referenceflade viser sig to steder på én gang: blink ved skillelinjen og slid på injektionsenheden.
Formpladen sætter henføringspunktet. Når først den afbøjes, slides eller mister parallelitet, kan ingen skrue, tønde eller procesindstilling længere nede af linjen genoprette den fejl.
Hvad en formplade faktisk kontrollerer i en formcelle
Hver støbemaskine bærer to plader. Den faste plade er boltet til den stationære ramme overfor indsprøjtningsenheden. Den bevægelige plade bevæger sig på forbindelsesstængerne med vippeknappen eller den hydrauliske klemme. Begge er bundet sammen af spændestangsafstanden, og begge er bundet til injektionsenheden af intet andet end en fælles base og en fælles tolerancestabel.
En plade holder fem ting i skak på samme tid:
- Parallelisme ved klemmepositionen, hvilket betyder afstanden mellem de to skilleflader, når klemkraften påføres.
- Fladhed af støbeformens monteringsflade, som bestemmer, om støbeformens bund sidder jævnt eller gynger.
- Tykkelse og tykkelsestolerance, fordi disse indstiller den forms lukkehøjde, som maskinen kan acceptere.
- Materiale og varmebehandlingstilstand. Almindelige støbte og smedede kvaliteter på støbemaskiner omfatter S45C, S50C og ZG270-500 klasse støbegods.
- Bindestangsboring og ejektorboring, som styrer, hvor langt formen kan flytte sig under belastning.
De sidste to punkter er dem, købere undervurderer mest. En plade, der måler perfekt flad kulde, kan stadig afbøjes, når klemmekraften når 80 procent, og støbeformens termiske ekspansion tilføjes ovenpå. På maskiner under 250 tons vil et værksted normalt holde parallelitet mellem 0,02 mm og 0,05 mm pr. 100 mm, og denne måling skal tages ved klemmepositionen i stedet for i åben position.
Der er et andet, mindre oplagt job. Pladen er også en køleplade. Formtemperaturen bløder ind i den gennem formbunden, og en plade med ujævne ribber eller en inkonsekvent vægsektion vil udvikle lokale varme og kolde zoner i løbet af mange års drift. Disse zoner er, hvor den første målbare deformation opstår.
Paralleliteten skal måles med maskinen fastspændt, ikke åben. En kold, åben måling er et behageligt tal, der fortæller dig meget lidt.
Hvorfor formpladens tilstand viser sig ved injektionsenden
Når først parallelismen begynder at drive, er konsekvenserne mekaniske og forudsigelige. Kæden kører nogenlunde således:
- Klemmekraften fordeler sig ujævnt over skillelinjen, og det ene hjørne af formen bærer mere belastning end de andre.
- Operatøren ser blink og øger klemkraften for at lukke den.
- Højere klemkraft skubber pladen længere ind i formen, hvilket forstærker den afvigelse, der forårsagede flashen i første omgang.
- Formudluftning åbner ujævnt, så hulrummets modtryk svinger fra skud til skud.
- Plastificerende ustabilitet tvinger operatøren til at justere skruehastigheden og modtrykket for at kompensere.
- Skruen og cylinderen absorberer nu en byrde, der hører til en pladetolerance.
Det er derfor, "vi skiftede skruen og det var fint i tre uger" bliver ved med at ske. Skruen var ikke problemet. Den blev brugt til at kompensere for en plade, der allerede havde forladt sit tolerancebånd. I løbet af et par tusinde cyklusser viser den kompensation sig som accelereret flankeslid, stigende smeltetemperaturinkonsistens og til sidst en kontrolring, der svigter tidligt, fordi den arbejder mod et bevægeligt mål.
Den omvendte diagnose er lige så nyttig. Hvis en splinterny skrue og en splinterny cylinder er installeret, og blinket stadig vises, skal du måle paralleliteten, før du rører ved noget andet. Den kontrol koster omkring tyve minutter og kræver ingen nedtagning. Den skal komme før reservedelsbestillingen, ikke efter den.
Hvis en ny skrue og cylinder ikke fikser blitzen, var problemet aldrig i indsprøjtningsenheden. Mål først formpladen.
Parallelisme af formplader og skrueslid: En praktisk sammenligning
Tabellen nedenfor kortlægger værkstedsmålte parallelitetsafvigelser mod de symptomer, der opstår først, og mod det, der sker på injektionssiden. Tallene beskriver en 250-tons maskine og er typiske værdier frem for offentliggjorte standarder, så de bør læses ved siden af din egen maskintegning.
| Afvigelse ved klemme | Første synlige symptom | Afstivningseffekt på injektionssiden | Foreslået handling |
|---|---|---|---|
| Inden for 0,05 mm | Ingen | Ingen | Normal forebyggende vedligeholdelse |
| 0,05 til 0,08 mm | Blink på det ene formhjørne | Klemkraften hæves, modtrykket stiger, skruebelastningen øges | Mål igen og niveller pladen igen |
| 0,08 til 0,15 mm | Ujævnt slid på styrestiften, cyklustidsforskydning | Plastificerende ustabilitet, hurtigere skrue- og cylinderslitage | Genbearbejd eller udskift trykpladen, inspicér skruen |
| 0,15 til 0,25 mm | Knusning af skillelinje, skade på skimmelbunden | Kontroller, at ringen svigter, før skruen kan kompensere | Stop produktionen, fuld tilpasningsundersøgelse |
| Over 0,25 mm | Skimmelsvamp, sikkerhedsrisiko | Sidebelastning på skrue, tøndeboring | Maskineftersyn |
To ting i den tabel fortjener at fremhæve. Den første er, at springet fra anden række til tredje er det sted, hvor omkostningerne eskalerer hurtigst. En plade, der er ude med 0,06 mm, kan ofte bringes tilbage med en ny nivelleringspas. En plade, der har nået 0,12 mm, skal normalt bearbejdes, og når du først bearbejder monteringsfladen, ændrer du også den lukkehøjde, som maskinen kan acceptere.
Den anden er, at tøndeboringsscoring i femte række ikke melder sig selv. Den viser sig senere som en skrue, der ikke længere trækker en ensartet skudvægt, og til den tid dækker genanskaffelsesprisen både skruen og løbet frem for kun én del.
Den dyreste vedligeholdelsesbeslutning på en støbemaskine træffes normalt mellem 0,08 mm og 0,15 mm, når trykpladen stadig kan repareres, og injektionsenheden stadig er sund.
Indkøb af dele til støbepladearbejde og injektionsenhed sammen
Når en støbemaskine gennemgår en ombygning, skal pladearbejdet og injektionsenhedsarbejdet planlægges som ét job i stedet for to. De deler en tolerancekæde, og en plade, der omarbejdes til en ny lukkehøjde, vil ændre, hvordan formen sidder i forhold til dysen, hvilket igen ændrer, hvordan skruen og cylinderen skal sættes op.
Zhoushan Microwave Screw Machinery Co., Ltd. har produceret skruer, tønder og relaterede plastmaskineridele fra Zhejiang siden 1990 og har leveret plastmaskineribyggere i stedet for slutbrugere. Dets butiksgulv dækker mere end 10.000 kvadratmeter, og dets produktion sendes til USA, Tyskland, Dubai, Vietnam og Thailand. Til genopbygningsprojekter dækker sprøjtestøbemaskinens skrue og cylinderlinje plasteringssiden af tolerancekæden, som pladen sidder i den anden ende af.
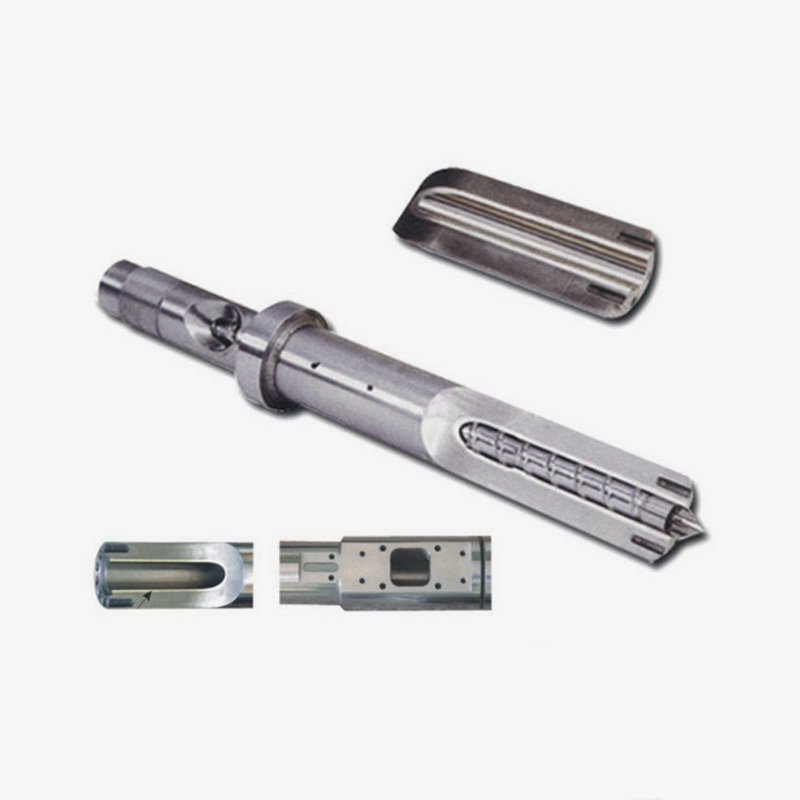
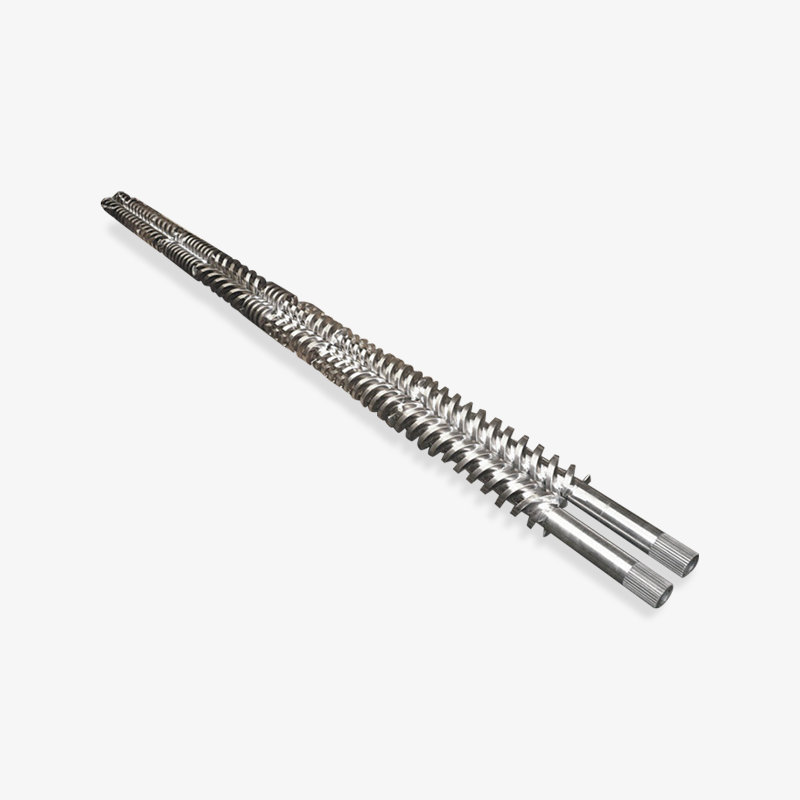
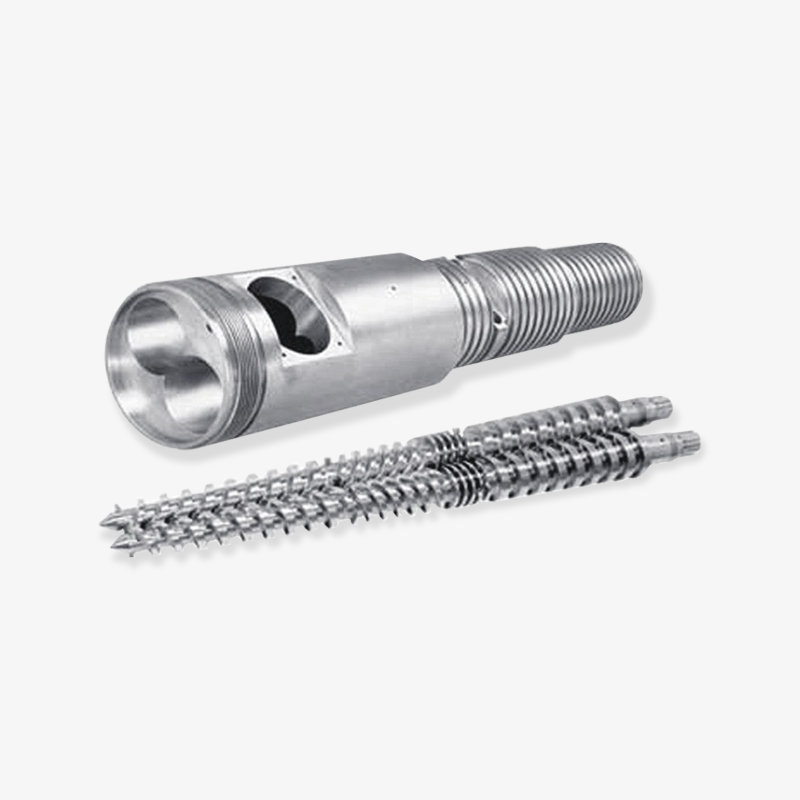
 Sprøjtestøbemaskine skruetønde Skruen er kernen i plastificeringssystemet, og plastikråmaterialerne skæres, komprimeres, blandes og transporteres gennem rotationsbevægelse. Designet... Se produkt →
Det, der betyder noget ved bestilling af begge sammen, er, at leverandøren kan give tilbud mod maskintegningen frem for en generisk størrelse. Skruediameter, L/D-forhold, cylinderforingskvalitet, kontrolringstil og dysens flangeflade skal alle matche den trykplades lukkehøjde, du ender med. Hvis trykpladen genbearbejdes, flytter dysekontaktpositionen sig, og en tønde, der er bestilt før dette nummer er fastsat, passer muligvis ikke.
Dette er en af grundene til, at genopbygningsprojekter fungerer bedre, når pladeundersøgelsen er udført først, og ordren på injektionsenheden placeres i forhold til den endelige dimension. Det forklarer også, hvorfor genopbygningsplanerne glider så ofte: pladejobbet og tøndeordren kører parallelt, og det andet afhænger lydløst af det første.
Overvåg pladen først, og bestil derefter cylinderen i forhold til den endelige lukkehøjde. Bestilling af begge på samme tid er, hvordan genopbygningsplaner glider.
Specifikationsdetaljerne, der forårsager flest returneringer
Barrel liner grade er den enkelte variabel, der flytter udskiftningsintervallet mest på en injektionsenhed. Nedenstående skema sammenligner tre almindelige foringskonfigurationer på den samme maskine, der kører ufyldt polypropylen, ved hjælp af et relativ slid-levetidsindeks, hvor en standard nitreret cylinder er sat til 100.
Relativt slidlevetid indeks efter cylinderforingskonfiguration (nitreret = 100)
Vejledende tal for ufyldt PP på en mellemtonnagemaskine. Den faktiske levetid afhænger af smeltetemperatur, skruehastighed og indhold af slibemiddel.
Bimetallisk konstruktion er den konfiguration, de fleste genopbygningsprojekter til sidst lander på, og årsagen er ikke kun slidstyrke. En bimetallisk cylinder holder sin boringsdimension længere, hvilket holder skrue-til-tønde spillerum stabil over et længere servicevindue. Den stabilitet er det, der faktisk beskytter repeterbarheden af skudvægten, og det er den ejendom, de fleste købere virkelig betaler for, selv når de tror, de betaler for hårdhed.
Bemærk, at den tredje bjælke ikke automatisk er det rigtige svar. På ufyldt råvareharpiks ved moderate skruehastigheder opnår den første konfiguration ofte tilbagebetaling hurtigere, og de ekstra foringsomkostninger køber en fordel, som applikationen aldrig vil bruge. Beslutningen skal spore fyldstofindholdet, smeltetemperaturen og hvor længe maskinen kører mellem planlagte stop.
Hvor købere bliver fanget, er i parringen. En bimetal tønde monteret med en standard nitreret skrue flytter sliddet til skruen, og en slidt skrue i en hård tønde scorer foringen indefra. Konfigurationer er et matchet sæt, ikke en menu, hvor hver linjepost kan optimeres uafhængigt.
En hård tønde parret med en blød skrue forlænger ikke levetiden, den flytter sliddet. Match foringskvaliteten og skruen som én beslutning.
Sådan bedømmer du en leverandør af formplader og tønder i Kina
Det er praktisk at indkøbe både maskinrammearbejde og indsprøjtningsenhedsdele fra én leverandør, men bekvemmelighed er ikke en grund til at springe spørgsmålene over. Alene prisen er et dårligt filter her, for to tilbud, der ser identiske ud, kan afvige med en faktor tre i levetid, og forskellen er begravet i materialekvalitet og bearbejdningskontrol frem for i kommercielle termer.
Nyttige spørgsmål at stille en producent eller leverandør, før du afgiver en ordre:
- Er linerkvaliteten angivet ved materialebetegnelse, eller kun beskrevet som "bimetallisk"?
- Er tønden finpudset og færdigbehandlet internt, eller er efterbehandlingen i underentreprise?
- Kan leverandøren bekræfte løbeafstanden mellem den specifikke skrue og den specifikke tønde, der citeres?
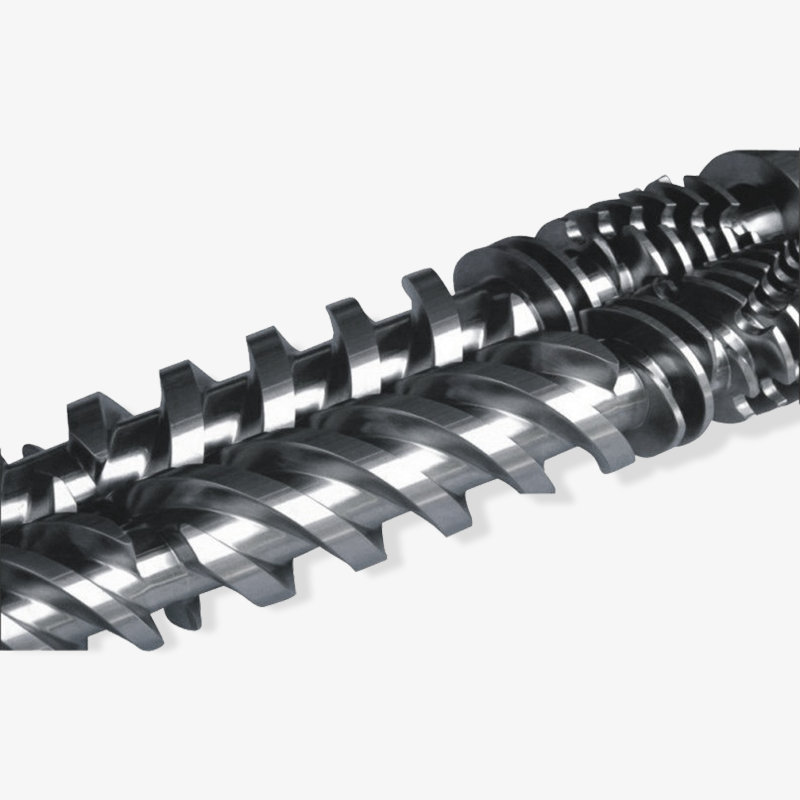
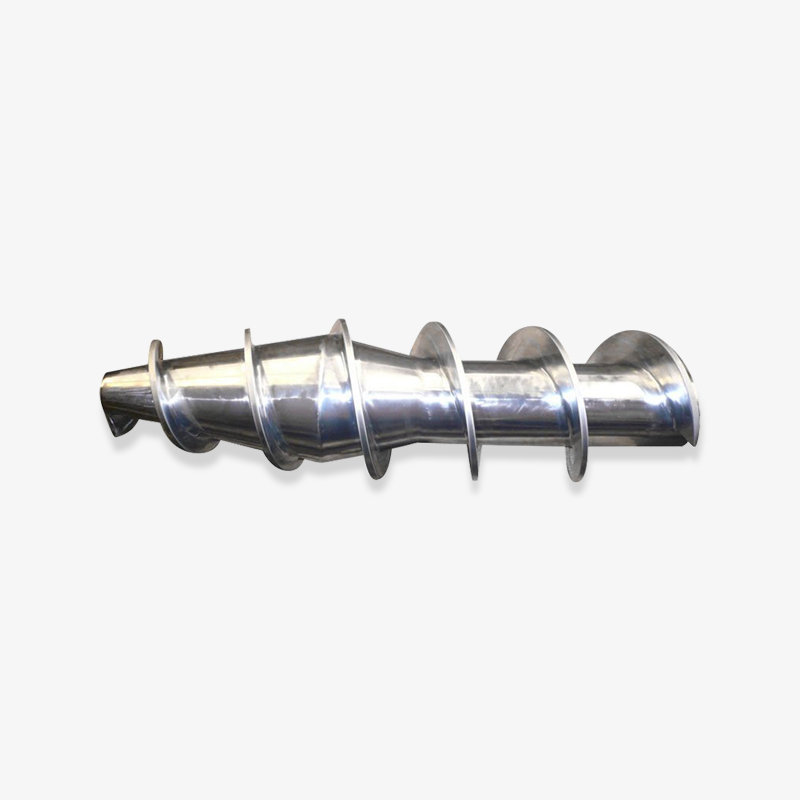
- Er produktsortimentet organiseret efter strukturtype - enkelt skrue, konisk tvilling, parallel tvilling, planetarisk - så den korrekte geometri kan vælges i stedet for at gætte?
- Håndterer leverandøren både ombygningssiden og nybygningssiden, og citerer de mod en maskintegning begge veje?
Zhoushan Microwave Screw Machinery producerer på tværs af enkeltskruer, koniske dobbeltskruer, parallelle dobbeltskruer og planetariske skruer, sammen med sprøjtestøbemaskineskruetønder, bimetalliske skrue- og cylindersæt, gummiekstruderskruer og EPE-skumekstruderingsskruetønder. En producent med den spredning af geometrier har normalt direkte svar på pasformkvaliteter og linerkvaliteter, fordi det samme værktøj og den samme varmebehandlingsdisciplin fodrer dem alle.
 Bimetal skrue Bimetal skrue is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Se produkt →
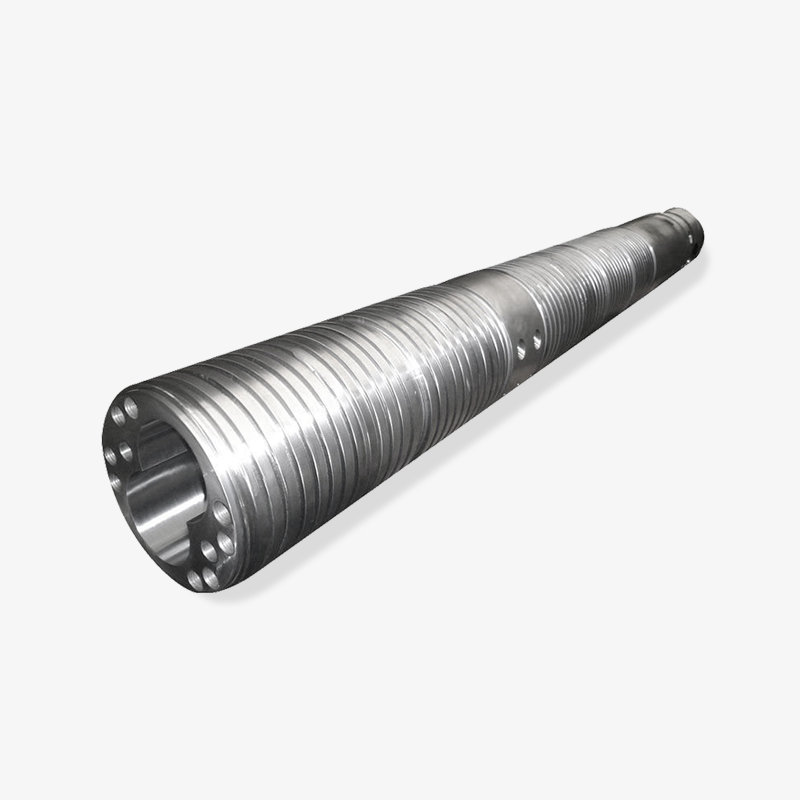
 Bimetallisk tønde Bimetallisk tønde are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Se produkt →
For grossister og handelsvirksomheder, der videresælger til støbemarkeder, er den nyttige skelnen mellem en leverandør, der kan holde en tolerance på tværs af gentagne ordrer, og en, der kun kan ramme den én gang. Kombinationer af bimetalliske skruer og cylindere er en god testcase, fordi legeringen påføres under kontrollerede forhold, og processen er svær at forfalske. Spørg efter materialespecifikationen på prøveordren, og bekræft derefter, at den samme specifikation vises på produktionsordren. Hvis de to ikke stemmer overens, er det ikke leverandøren, der er problemet – det er proceskontrollen.
Spørg efter materialespecifikationen på prøveordren, og bekræft derefter den samme specifikation på produktionsordren. Denne enkelt sammenligning adskiller en producent fra en forhandler.
Vedligeholdelsespraksis, der holder plade- og skruetolerancerne på linje
De fleste af tilpasningsproblemerne i de tidligere sektioner er billige at forebygge og dyre at vende. En kort, kedelig rutine holder tolerancekæden intakt:
- Mål parallelitet ved klemmepositionen efter en fast tidsplan, typisk hvert kvartal på en maskine, der kører tre skift. Optag nummeret, ikke kun et bestået eller ikke bestået.
- Hold smøring af bindestangen på tidsplanen. Tørre bindestænger øger belastningen, som den bevægelige plade ser og fremskynder den afvigelse, du forsøger at forhindre.
- Log modtryk i de første 500 timer efter ethvert skrue- eller cylinderskift. En langsom opadgående drift i den loggede værdi er det tidligste signal om, at enten checkringen eller pladen har flyttet sig.
- Stop med at behandle klemkraften som et blitzkorrektionsværktøj. At hæve den for at lukke en skillelinje er den mest almindelige måde, hvorpå en reparationsplade bliver et erstatningsjob.
- Når du skifter skrue og cylinder, skal du måle trykpladen i det samme vedligeholdelsesvindue. At gøre begge dele på én gang koster mindre end at gøre dem med seks måneders mellemrum.
Måledisciplinen betyder mere end værktøjerne. En måleur og et sæt følemålere vil besvare spørgsmålet, forudsat at aflæsningen tages fastspændt og registreret mod en basislinje fra da maskinen var ny. Uden en basislinje er hver læsning tvetydig, og tvetydige læsninger har en tendens til at blive løst til fordel for den billigste forklaring.
På indsprøjtningssiden reducerer brugen af et afstemt bimetallisk skrue- og cylindersæt, hvor ofte maskinen skal skilles ad, hvilket igen reducerer, hvor ofte trykpladen bliver udsat for en forhastet genmontering. De to systemer er ikke uafhængige, og vedligeholdelseskalenderen bør ikke behandle dem, som om de var.
Registrer den fastspændte parallelitetsmåling mod en basislinje fra da maskinen var ny. En ikke-registreret måling er en måling, du ikke kan handle på.
Ofte stillede spørgsmål om formplader og injektionsenheder
Påvirker formpladens tilstand virkelig skruens og cylinderens levetid?
Det gør den indirekte, men konsekvent. Når paralleliteten driver, reagerer operatørerne ved at øge klemkraften og justere modtrykket for at holde delens kvalitet. Disse justeringer øger den belastning, skruen bærer, og udvider skud-til-skud-variationen, som checkringen skal absorbere. Skruen er ikke årsagen til sliddet, men den tager konsekvensen.
Hvilken parallelitetstolerance skal jeg sigte efter på min maskine?
På maskiner under 250 tons er et værkstedsområde på 0,02 mm til 0,05 mm pr. 100 mm ved klemmepositionen et rimeligt mål. Større maskiner tillader generelt forholdsmæssigt mere. Tallet, der betyder noget, er det på din maskintegning, målt fastspændt i stedet for åben.
Skal jeg købe skruen og tønden og arrangere stempelarbejde med samme leverandør?
Ikke nødvendigvis den samme leverandør, men den samme tolerancesamtale. Dysekontaktpositionen afhænger af den endelige lukkehøjde efter enhver pladebearbejdning, så tønderækkefølgen bør følge pladeundersøgelsen i stedet for at køre ved siden af den. En leverandør, der citerer mod en maskintegning, kan absorbere den ændring; en der citerer mod en generisk størrelse kan ikke.
Er en bimetallisk tønde de ekstra omkostninger værd på ufyldt harpiks?
Ofte ikke, i hvert fald ikke på grund af slid alene. Hvor det stadig kan betale sig tilbage, er i borestabilitet over et langt servicevindue, hvilket beskytter skudvægtens repeterbarhed. Hvis maskinen kører ufyldt råharpiks ved moderate skruehastigheder og sjældent går fra hinanden, kan en standard nitreret tønde med en veltilpasset skrue nå tilbagebetaling hurtigere.
Hvordan kan jeg se, om sliddet er i pladen eller i skruen?
Mål parallelitet først, fordi det tager tyve minutter og ingen nedbrydning. Hvis paralleliteten er inden for tolerancen, og skudvægten stadig glider, er problemet på injektionssiden, og checkringen eller skrueafstanden er det næste sted at kigge efter.
Hvad skal en første ordre fra en kinesisk leverandør indeholde?
Som minimum: maskintegningsreferencen, skruegeometrien og L/D-forholdet, cylinderforingskvaliteten efter materialespecifikation, kontrolringens stil og den nødvendige frigang. En producent, der arbejder på tværs af enkelt-, tvillinge-, koniske og planetariske geometrier, vil normalt bede om disse, før de citerer, hvilket i sig selv er et nyttigt signal.
Mål først trykpladen, derefter injektionsenheden. Diagnoserækkefølgen betyder mere end præcisionen af hver måling.
Relateret læsning
Yderligere to sider på dette websted dækker injektionsenheden og det bredere produktsortiment mere detaljeret.
Begge sider ligger ved siden af justeringsmaterialet ovenfor og er værd at læse, før et genopbygningstilbud færdiggøres, da de tolerancebeslutninger, de beskriver, indgår direkte i tal for lukkehøjde og frigang, der diskuteres her.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
