

Forfatter: Weibo
Dato: Oct 19, 2026
Screw and Barrel Partners for CI Cincinnati Plastics Machinery Builders
En Cincinnati-ekstruderbygger citerer en PVC-profillinje og støder på det samme spørgsmål, som alle maskinproducenter i regionen til sidst stiller: kunden ønsker en ti-års slitageforventning, men skruen og cylinderen på tegningen er allerede blevet ombygget to gange på tre år. Boltning i en identisk reservedel løser intet.
Det er den praktiske grund til, at så mange købere på tværs af Ohios plastmaskineri-korridor ender med at skrive "ci cincinnati" i en søgelinje, når det, de virkelig leder efter, er en skrue- og tøndepartner snarere end et reservedelskatalog. Det korte svar er, at dette marked ikke køber en generisk skrue. Den køber en geometri, der matcher en specifik harpiks, en slidpakke, der overlever fyldte forbindelser og genslibning, en inspektionsrapport, som en OEM-kvalitetsingeniør kan acceptere uden oversættelse, og en leveringsplan, der holder et samlebånd i bevægelse. Prisen ligger bag alle fire.
Denne vejledning er skrevet til de mennesker, der skal have den rigtige kombination: indkøbsledere, der sammenligner tilbud linje for linje, procesingeniører, der bekræfter dimensioner i forhold til en slidt original, og ejere, der underskriver et nyt leverandørforhold, der kan vare et årti. Den dækker, hvilke skruegeometrier regionen rent faktisk kører, hvordan slidpakker adskiller sig i praksis, hvad der hører hjemme i en tilbudsanmodning, hvordan fragt til Ohio normalt organiseres, og hvor de reelle købsrisici sidder.
Hvad CI Cincinnati-købere sammenligner, før de afgiver en ordre på skrue og tønde
Cincinnati er ikke et enkelt marked. Det er et kompakt industribælte, hvor tre forskellige slags købere sidder inden for en times tid fra hinanden, og hver bedømmer en skrue- og tøndeleverandør på forskelligt grundlag.
Den første gruppe er OEM-maskiner. Disse virksomheder bygger ekstrudere eller sprøjtestøbemaskiner og køber skrue- og cylindersæt som produktionskomponenter, ikke som reservedele. Deres ingeniørafdeling kontrollerer tegningen, deres kvalitetsafdeling kontrollerer den indgående inspektion, og deres indkøbsafdeling kontrollerer mængde og tidsplan. Gentagelighed på tværs af batcher betyder mere end en enkelt enhedspris, fordi et sæt, der måler lidt anderledes end den sidste forsendelse, viser sig som et monteringsproblem på deres gulv.
Den anden gruppe er plastprocessoren. Disse anlæg kører rør, plade, profil, skum eller sprøjtestøbte dele og køber en skrue og tønde, når den gamle er slidt, eller når en linje opgraderes. Deres begrænsning er nedetid. En processor, der måler en slidt tønde med en boremåler og matcher den med en tegning fra 2009, har brug for en leverandør, der kan arbejde fra en håndskitse lige så komfortabelt som fra en native CAD-fil.
Den tredje gruppe er ombygnings- og vedligeholdelsesværkstedet, der betjener begge dele. De sidder i midten og køber erstatningsfly, foderhalse, kontraventiler og komplette sæt, og de går mest op i dokumentation og konsistens, fordi deres eget omdømme rejser med hver del, de installerer.
På tværs af alle tre afgør de samme fire sammenligninger rækkefølgen. Geometrimatch kommer først, fordi en skrue, der er 0,05 mm af på roddiameteren, ændrer kompressionsforholdet og smeltekvaliteten. Slidpakke kommer i anden række, fordi en nitreret tønde, der kører på 40 procent glasfyldt polyamid, ikke vil nå de timer, kunden lovede. Inspektionsdata kommer på tredjepladsen, fordi en kvalitetsingeniør fra Cincinnati vil have dimensionelle registreringer og hårdhedsværdier i kassen. Landede omkostninger og leveringstid kommer på fjerdepladsen, og de betyder mest, når en udskiftning haster snarere end planlagt.
En skrue- og tøndeproducent, der kan besvare alle fire spørgsmål i det første svar, vinder normalt kontoen. En, der svarer med en prisliste og en anmodning om et tegningsnummer, gør det sjældent.
På Cincinnati-markedet er det vindende tilbud det, der kommer med geometribekræftelse, en slidanbefaling, en inspektionsplan og en realistisk afsendelsesdato, ikke den laveste enhedspris.
Tilpasning af skruegeometri til den maskine, din kunde kører
De fleste indkøbsfejl starter her, længe før prisen diskuteres. En køber sammenligner to tilbud for en "tvilling skrue og tønde" uden at bemærke, at den ene er konisk og den anden er parallel, eller at kompressionsforholdet er forskelligt, fordi kundens original blev ombygget med en ikke-standard flyvedybde. De fire hovedgeometrier nedenfor dækker næsten alt, hvad en Cincinnati maskinbygger eller processor vil spørge om.
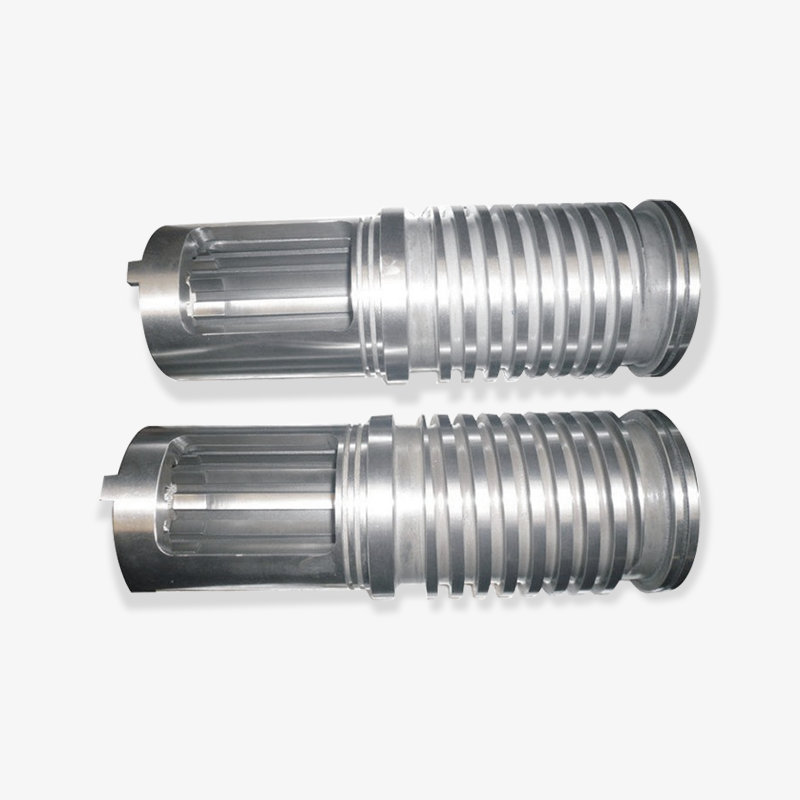
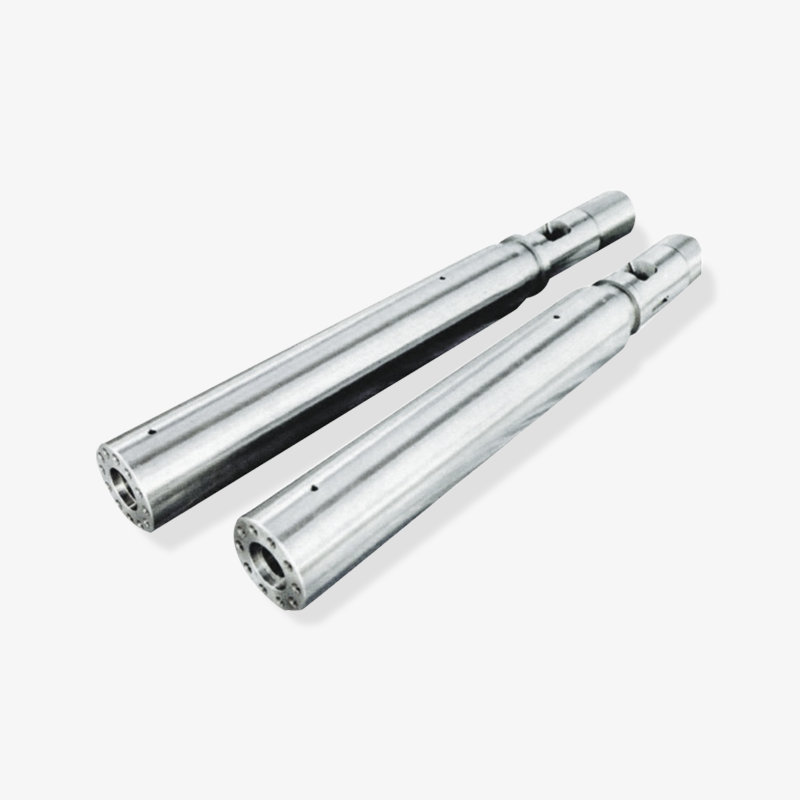
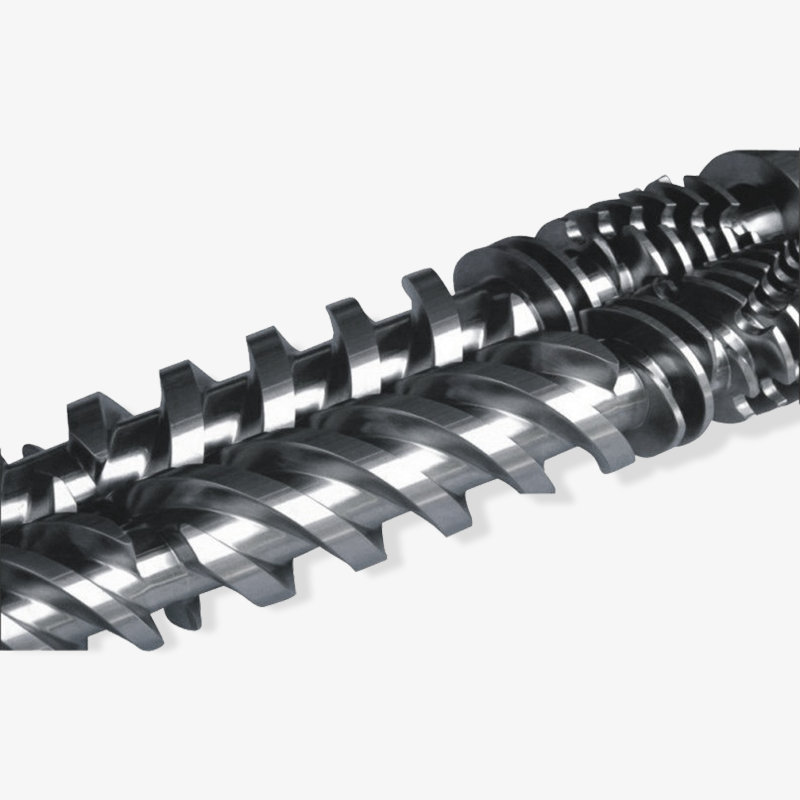
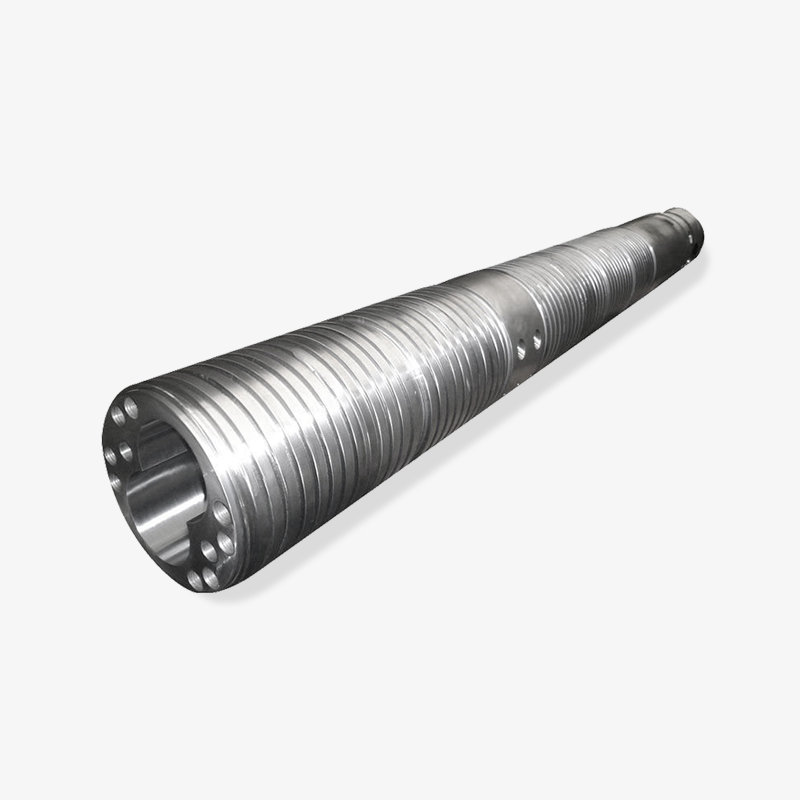
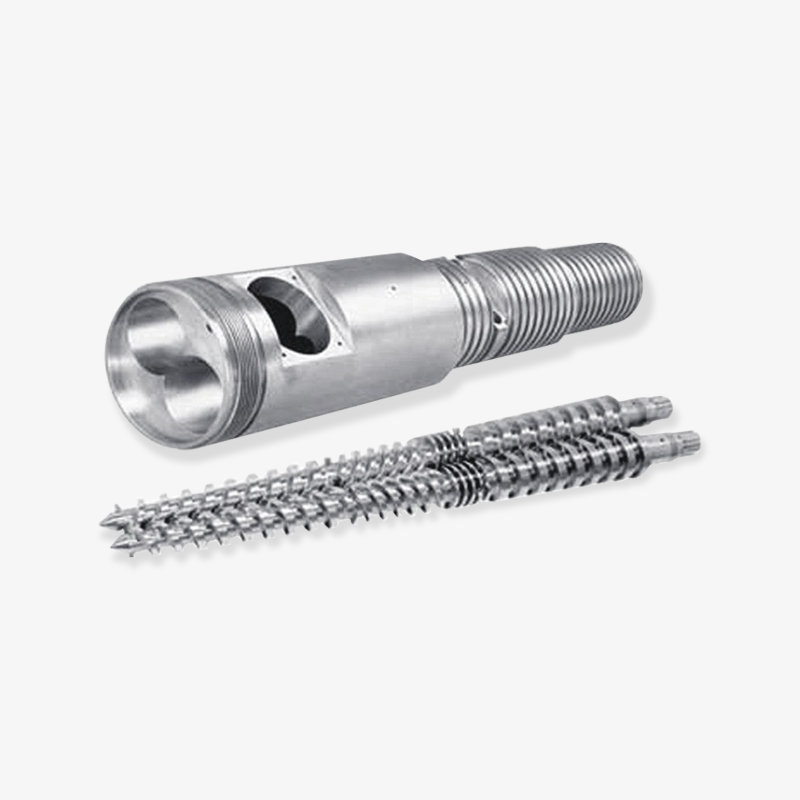
Konisk dobbeltskrue og tønde
Koniske dobbeltskruesæt dominerer stift PVC-arbejde: rør-, side- og vinduesprofil, hegn, terrassebord og træ-plastkomposit. Det sammengribende koniske design genererer et højt transporttryk i en kort længde, hvilket passer til tørblandingsfodring og en krævende kompressionszone. Når en Cincinnati profilekstruderbygger specificerer et konisk sæt, er de detaljer, der afgør, om delene passer, centerafstanden, skruespidsgeometrien, stigningsstigningen og cylinderflangemønsteret.
Centerafstand er det sted, hvor slitagen viser sig først. Koniske skruer slides ved flyvespidserne og ved roden, og når frigangen åbner, falder output, og trykkurven bliver ustabil. En processor, der rapporterer "linjen vil ikke holde måler" på en ti år gammel maskine, beskriver normalt centerafstandsdrift, ikke et varmeapparatproblem. En leverandør, der beder om tøndeboringsmålingen på tre punkter på langs, plus den aktuelle centerafstand, er en leverandør, der har gjort dette før.
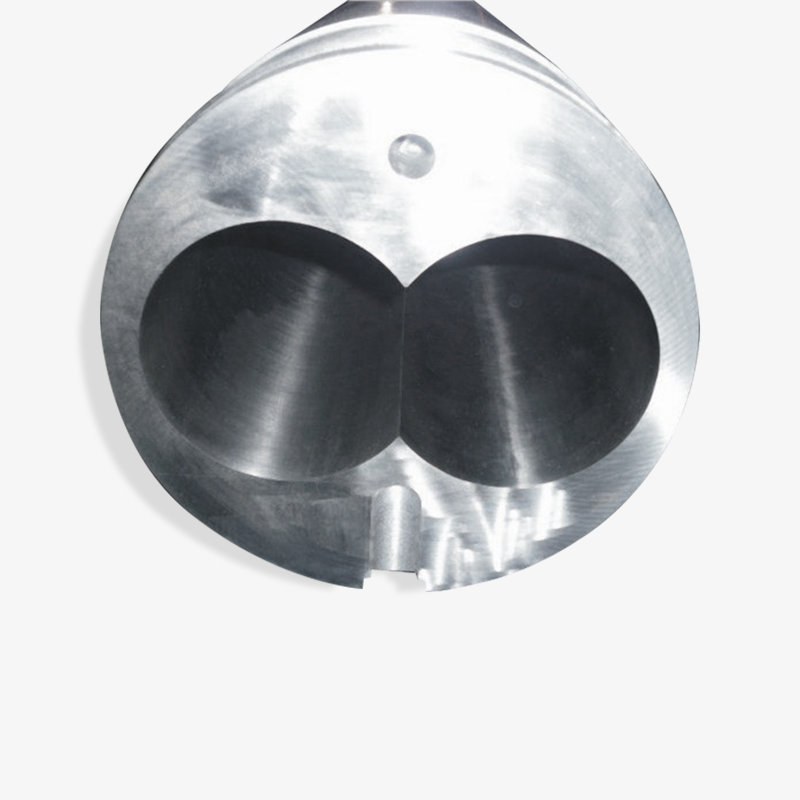 Brugerdefineret konisk dobbeltskrue og tønde til materialebehandling Gennemgå dette brugerdefinerede koniske skrue- og cylindersæt, når midterafstandsslid eller materialetransportstabilitet har betydning; bekræft basisstålkvalitet og -boringsmål før bestilling. Se produkt →
For en første ordre, spørg efter materialekvaliteten bag nitrerings- eller bimetalspecifikationen, ikke kun overfladens hårdhedsnummer. En 900 HV overflade på et blødt basisstål opfører sig meget anderledes end den samme hårdhed på et korrekt varmebehandlet underlag, når delen gennemgår termisk cykling.
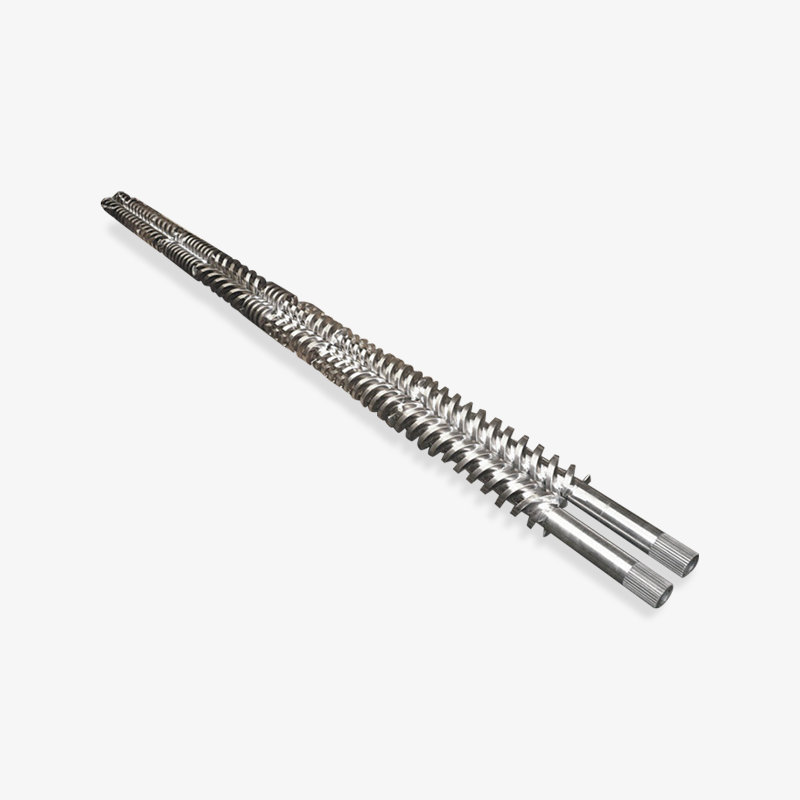
Parallel Twin Screw and Barrel
Parallelle dobbeltskruede maskiner håndterer sammensætning, masterbatch, fyldte og forstærkede forbindelser og pelleteringsarbejdet med høj gennemstrømning, der ligger opstrøms for mange Cincinnati-støbeoperationer. Geometrien er modulopbygget i de fleste moderne maskiner, hvilket ændrer indkøbssamtalen: Købere bestiller ikke én tønde, men et sæt tøndesektioner, og slidmønsteret er forskelligt zone for zone.
Foderzone, blandingszone og matricehoved ser hver især forskellige belastninger. En leverandør, der behandler en parallel tvillingtønde som én ensartet foringsspecifikation, vil normalt overbygge fodersektionen og underbygge blandesektionen. At opdele slidspecifikationen efter zone koster lidt mere på papiret og meget mindre i maskinens levetid. Hvis du ønsker en dybere teknisk gennemgang af, hvordan disse maskiner opnår blanding og formidling, kan artiklen om parallel dobbeltskrue teknologi er en nyttig reference at sende til en ingeniørkollega.
Enkeltskrue, ark og EPE-skum
Enkeltskrueekstrudere forbliver arbejdshesten til plade-, rør-, stang- og generelt profilarbejde, hvor blandingen allerede er godt blandet. I Cincinnati-området er pladelinjer, der betjener emballage- og byggekunder, en konstant kilde til ordrer om udskiftning af enkeltskruer. Kompressionsforholdet og tilførselssektionens design gør mere for at bestemme outputstabiliteten, end den nominelle diameter gør, hvorfor en leverandør altid bør spørge, hvilken harpiks og hvilken bulkdensitet kunden kører.
EPE-skum er en separat sag. Skumekstrudering fører et blæsemiddel gennem cylinderen, og skruegeometrien skal håndtere gasspredning, trykfald og afkøling uden at tillade for tidlig nedbrydning. Et perlebomuldsskrue- og -tøndesæt er ikke en enkelt skrue til generelle formål med en anden etiket, og købere, der behandler det på den måde, ender med inkonsekvent cellestruktur. Angivelse af skumproduktion, blæsemiddeltype og måltætheden ved matricen gør forskellen mellem et brugbart sæt og en linje, der løber i to uger og derefter stopper.
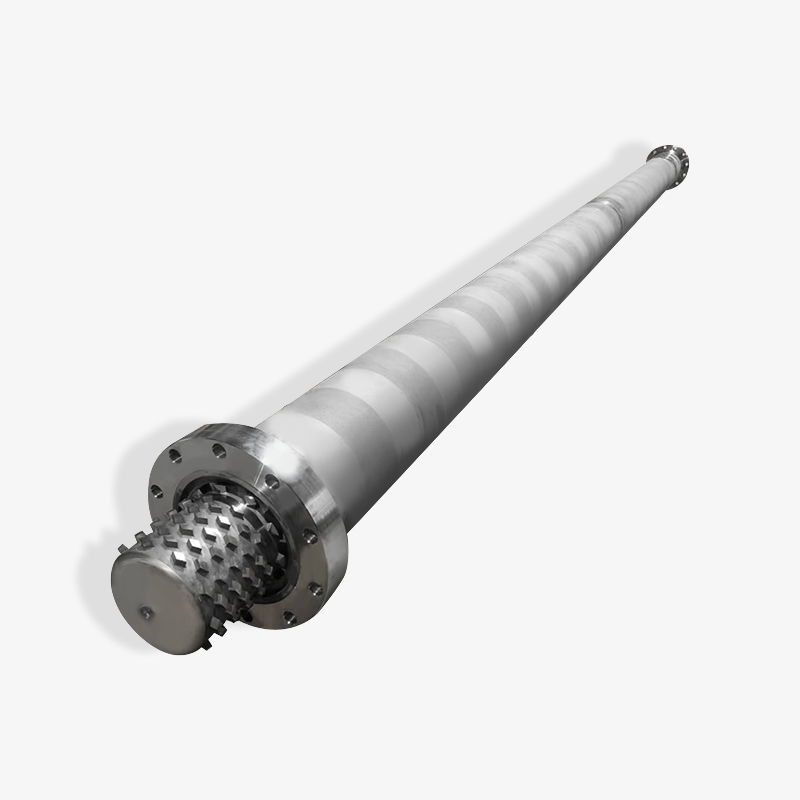
Planetekstrudere til stiv PVC
Planetariske rullesektioner bruges stadig til stiv PVC-kalandrering og nogle røroperationer, fordi de mange planetariske skruer giver en blid, ensartet plastificering med en stor varmevekslerflade. Slidgeometrien er helt anderledes end en dobbeltskrue: mellemrum mellem planetskruerne og cylinderskærerne driver ydeevnen, og disse afstande skal kontrolleres individuelt i stedet for som et gennemsnit. Købere, der angiver planetariske dele, skal sende slidmålingen for hver station, ikke et enkelt tal.
| Geometri | Typiske Cincinnati-applikationer | Hvad skal specificeres i forespørgslen | Ombygnings- og reparationsnotater |
|---|---|---|---|
| Konisk dobbeltskrue og cylinder | Stive PVC-rør, vinduesprofil, sidespor, WPC-terrasse | Centerafstand, L/D, flyvestigning, kompressionsforhold, flangemønster | Bær viser først ved flyvespidser og rod; tjek centerafstand inden bestilling |
| Parallel dobbeltskrue og tønde | Sammensætning, masterbatch, fyldte forbindelser, pelletering | Tøndesektionsliste, zone-for-zone liner spec, skrueelementsekvens | Slid er forskelligt efter zone; påfør ikke en liner-kvalitet over hele længden |
| Enkelt skrue og tønde | Plade, rør, stang, generel profil, EPE-skum | Harpiks og bulkdensitet, kompressionsforhold, tilførselssektionsdesign, skærmpakning | Tøndeboringskonus og skrueflugtslid bevæger sig normalt sammen |
| Planetskrue og tønde | Stiv PVC-kalandrering, nogle rørledninger | Per-station spillerumsmålinger, fløjtæller, tøndekølelayout | Afstande skal kontrolleres station for station, ikke gennemsnit |
Bærpakker: Nitreret, bimetallisk og hvad citatet skal vise
Slid er anden halvdel af hver skrue- og tøndesamtale i Cincinnati, og det er den halvdel, der oftest reduceres til et enkelt tal i et citat. Alene et hårdhedstal siger dig meget lidt. Det afgørende er kombinationen af basisstål, behandlingsdybde og den faktiske fyldstofbelastning, som delen vil se.
Ufyldte polyolefiner, polystyren og stive PVC tørblandinger er relativt venlige. Glasfyldt polyamid, mineralfyldt polypropylen, masterbatch med høj pigmentbelastning og enhver strøm med genslibning og slibende forurening er ikke. Diagrammet nedenfor sammenligner almindelige byggemuligheder på et relativt indeks ved at bruge et standard nitreret sæt som basislinje på 100.
Relativt slidindeks efter skrue- og cylinderkonstruktion (nitreret basislinje = 100)
Nitreret skrue og tønde, standard kuffert
Nitreret tønde med polerede skruegange
Bimetal tønde med nitreret skrue
Bimetal skrue og tønde sæt
Carbide overlejring på flyvninger, specialbygget
Indeksværdier er relative sammenligninger for planlægningsdiskussioner, ikke præstationsgarantier. Den faktiske levetid afhænger af fyldstofbelastning, skruehastighed, temperaturprofil og forureningsniveau.
En bimetallisk tønde fremstilles normalt ved centrifugalstøbning af en slidbestandig legeringsforing ind i tøndelegemet, hvilket giver en foringshårdhed i området 58 til 62 HRC med en karbidfase spredt igennem den. Denne liner modstår slid langt bedre end en nitreret sag, som typisk er 0,3 til 0,6 mm dyb og er bedst mod vedhæftning og korrosion frem for hårde fyldstoffer. At parre en bimetallisk tønde med en nitreret skrue er et almindeligt kompromis: det beskytter den dyrere og sværere at udskifte komponent, samtidig med at skrueomkostningerne holdes rimelige.
For en maskine, der kører mere end omkring 30 procent glasfyldt blanding, eller kører genslibning med mineralfyldstof, er parringen af et bimetallisk skrue- og cylindersæt normalt lettere at retfærdiggøre end gentagne udskiftninger. Det er værd at lave regnestykket med kunden i stedet for blot at citere begge muligheder og lade dem vælge prisen. Nedetid på en Cincinnati-plade eller profillinje koster typisk langt mere pr. dag end prisforskellen mellem et nitreret og et bimetallisk sæt.
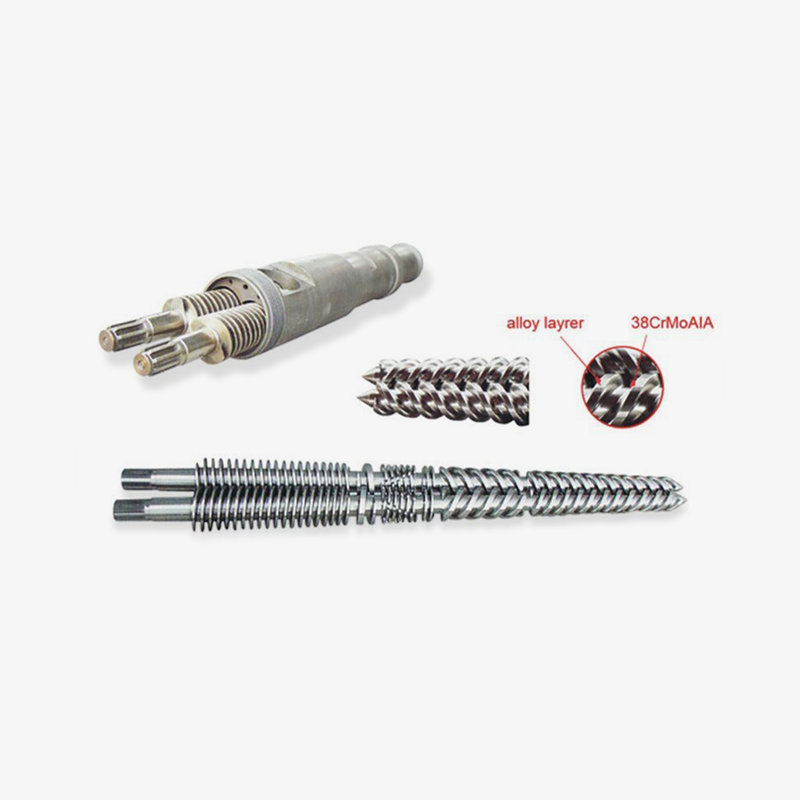 Bimetallisk skrue til glasfyldt og ingeniørplast Overvej denne bimetalliske skrue til slibende glasfyldte eller mineralfyldte forbindelser; Bekræft legeringsdækning og støbedetaljer inden for tøndeforing før bestilling. Se produkt →
To praktiske bemærkninger til købere. Spørg først, om den bimetalliske foring er centrifugalstøbt langs hele arbejdslængden eller kun i målezonen; svaret ændrer prisen og livet betydeligt. For det andet, spørg efter foringens tykkelse i tilbuddet, fordi en tønde, der kan slibes én gang og genbruges, er et andet værdiforslag end en, der skal kasseres ved første tegn på slid.
Vælg slidpakken fra fyldstofbelastningen og nedetidsomkostningerne, ikke fra hårdhedstallet alene; en bimetallisk tønde med en nitreret skrue er ofte den mest økonomiske parring.
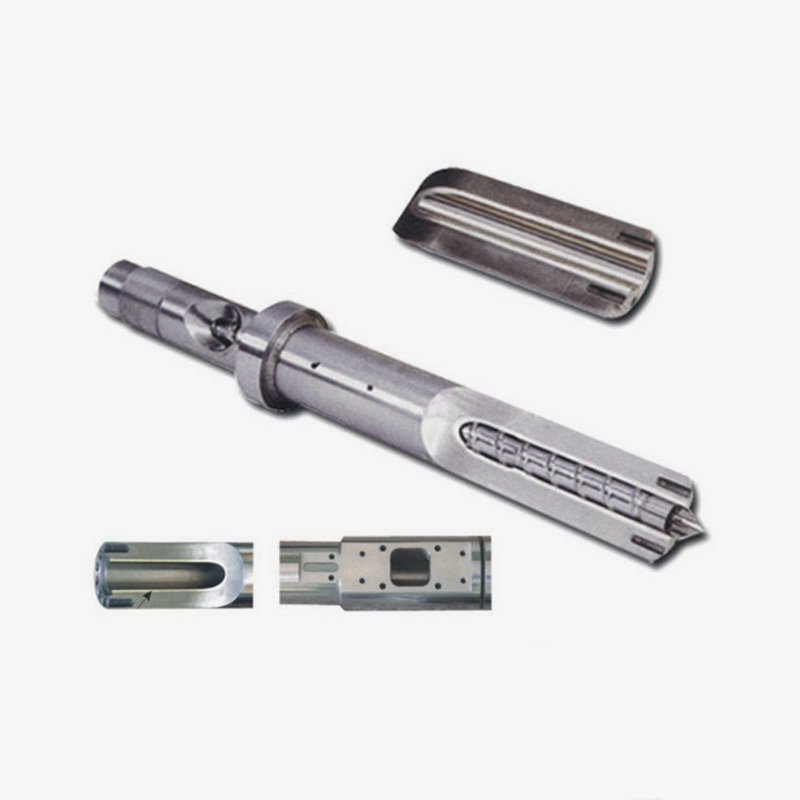
Sprøjtestøbte skruetønder og tilbehøret, der bliver glemt
Sprøjtestøbning er den anden store efterspørgselsstrøm i regionen, og den opfører sig anderledes end ekstrudering. Skruen kører ikke kontinuerligt i stabil tilstand; det blødgøres i cyklusser, oplever hurtige trykændringer og forventes at komme sig hurtigt mellem skuddene. Generelle skruer håndterer polyolefiner og polystyren godt, men polyamid, polycarbonat, POM og enhver glasfyldt kvalitet kræver geometri og slidvalg, der matcher cyklussen.
Den mest almindelige specifikationsfejl med sprøjtestøbningsskruetønder er at behandle skruen som en isoleret genstand. Kontraventilen, tjekringen, skruespidsen og dysen sidder alle i den samme smeltebane og slides. En køber, der udskifter en slidt skrue, men beholder en slidt ternring, vil normalt se den samme uoverensstemmelse i skudvægten, som foranledigede udskiftningen i første omgang. At bestille skruen, ventilen og spidsen sammen koster lidt mere foran og sparer en anden nedrivning.
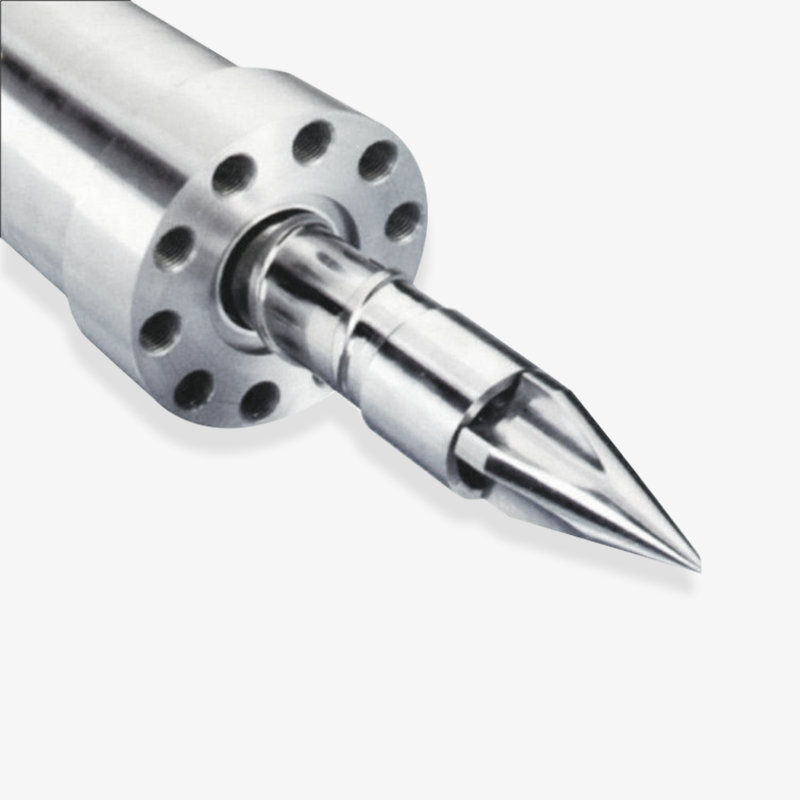 Brugerdefineret sprøjtestøbningsskrue og tøndesamling Gennemgå denne tilpassede skrue og cylinder til sprøjtestøbningsprojekter, hvor plastificeringsstabilitet er vigtig; Bekræft matchning af smeltebanekomponenter og tegningsdetaljer før produktion. Se produkt →
For en maskinbygger, der køber komponenter til ny montering, bør tegningsgennemgangen dække drivenden, kilesporet og koblingsdetaljerne, varmebåndslayoutet og termoelementets positioner. En skrue, der er dimensionsmæssigt perfekt, men har termoelementhullerne 15 mm væk, vil fejle ved idriftsættelse, fordi temperaturprofilen ikke kan indstilles som designet. Det er værd at bekræfte disse detaljer skriftligt inden produktionen starter i stedet for at opdage dem på samlestationen.
Processorer, der erstatter et sæt på en eksisterende presse, har en anden prioritet. De har brug for, at leverandøren arbejder ud fra afmålte dimensioner på den slidte del, herunder selve boringen ved tilførselszonen og målezonen, og bekræfter, hvilke dimensioner der er kritiske, og hvilke der har tolerancerum. En leverandør, der beder om tre boringsmålinger, skruens OD i begge ender og et fotografi af drevkoblingen gør arbejdet ordentligt.
Tolerancer, inspektion og hvad der hører til i tilbudsanmodningen
De fleste tvister mellem en Cincinnati-køber og en oversøisk skrue- og tøndeleverandør spores tilbage til en vag anmodning om tilbud snarere end en produktionsfejl. Leverandøren byggede hvad tegningen sagde; køberen forventede noget, tegningen ikke fangede. Tabellen nedenfor viser de varer, der skal afregnes skriftligt inden produktion, især ved en første ordre.
| RFQ vare | Hvorfor det ændrer resultatet | Hvad skal man levere eller anmode om |
|---|---|---|
| Data om skruegeometri | Roddiameter og flyvestigning indstiller kompressionsforhold og smeltekvalitet | Tegning eller opmålt slidt del, inklusive L/D og kompressionsforhold |
| Tøndeboring og liner | Boringstolerance og foringskvalitet driver både pasform og levetid | Nominel boring, målt boring ved tre punkter, foringstype og tykkelse |
| Interface detaljer | Fejl ved flange, foderhals, kilegang og kobling stopper samlingen | Flangemønster, indføringshalstegning, drevendedetalje, varmelegemelayout |
| Materiale og slid spec | Basisstål og behandlingsdybde bestemmer den virkelige levetid | Basisstålkvalitet, nitreringsdybde eller bimetallisk kvalitet, overfladehårdhedsområde |
| Inspektionsjournal | Kvalitetsingeniører har brug for data, ikke forsikringer | Målrapport, hårdhedsaflæsninger, udløbsværdier, tryktestresultat |
| Mærkning og emballering | Forhindrer sammenblanding og forsendelsesskader på ordrer med flere varer | Delmærkningskonvention, kassetype, rustbeskyttelse, pakkelisteformat |
Med hensyn til tolerancer bør tallene selv komme fra tegningen, uanset hvor der findes en tegning. Hvor den ikke gør det, bør en leverandør kunne oplyse et arbejdsområde og forklare konsekvensen af området, for eksempel hvor meget rethedsvariation maskinens løbsstøtte kan optage, før skruen begynder at gnide. Købere bør være forsigtige med ethvert tilbud, der angiver en tolerance uden at forklare, hvad det måles på.
Inspektionsdokumentation fortjener sin egen linje i indkøbsordren. For en OEM-maskine er en dimensionsrapport med faktiske målte værdier standard. For en processor, der erstatter ét sæt, er en kort rapport, der dækker boring, skrue OD, hårdhed og runout normalt nok. Spørg efter det format, du ønsker inden produktion, for at producere en rapport med tilbagevirkende kraft for en færdig del er ikke det samme som at måle den under fremstillingen.
En detaljeret RFQ med geometridata, slidspecifikationer, interfacedetaljer og et aftalt inspektionsformat fjerner det meste af risikoen fra en første ordre.
Ledetider, fragt og landede omkostninger til Cincinnati
Cincinnati er inde i landet, hvilket betyder, at hver forsendelse fra en kinesisk skrue- og tøndeproducent er en bevægelse med flere ben. Købere, der kun sammenligner prisen ab fabrik, får ofte en ubehagelig overraskelse, når fragt, told og landtransport er tilføjet. Tabellen nedenfor opdeler omkostningerne i sine dele, hvilket også er den rigtige struktur til at sammenligne to leverandører.
| Omkostningselement | Hvad det dækker over | Praktisk note |
|---|---|---|
| Komponentpris | Skrue, tønde og eventuelt tilbehør på leverandørens værker | Sammenlign som for lignende på stålkvalitet, foringstype og inkluderet tilbehør |
| Ingeniør- og tegningsgennemgang | Målbekræftelse, slidanbefaling, tegningsmærkning | Normalt inkluderet; spørg eksplicit om brugerdefinerede eller reverse-engineerede dele |
| Eksport emballage | Kasser, rustbeskyttelse, delmærkning, pakkeliste | Skruer skal understøttes i længden, ikke udkraget i kassen |
| Indlands- og søfragt | Transport til havn, havben, havnehåndtering | Transittider varierer efter rute; plan for portparret, ikke et enkelt nummer |
| Afgifter og handelsforanstaltninger | Importafgifter og eventuelle gældende handelshandlinger på tidspunktet for indrejsen | Priser ændres; bekræfte den aktuelle position med en toldmægler før tilbud |
| Indlands levering til Ohio | Jernbane eller lastbil fra ankomsthavnen til Cincinnati-området | Tillad ekstra dage til jernbane og planlægning af en kranudstyret levering |
På timing bevæger en standard enkeltskrue eller nitreret tønde sig typisk gennem produktionen i løbet af et par uger, når tegningen er godkendt. Bimetalliske konstruktioner, planetariske sæt og alt, der kræver et nyt mønster eller omvendt konstruktion, tager længere tid. Havtransit tilføjer uger oveni, og indenlandsk levering til Ohio tilføjer et par dage mere. En køber, der planlægger en nedlukning, bør arbejde baglæns fra installationsdatoen, ikke fremad fra ordredatoen.
To praktiske måder at forkorte den effektive gennemløbstid. Bestil først sliddelen med maskinen i stedet for efter fejlen; et ekstra sæt på hylden forvandler en fire ugers nødsituation til en endagsbytte. For det andet, for en maskin-OEM med konstant volumen, aftale en rullende tidsplan med leverandøren, så fælles geometrier allerede er i produktion, når indkøbsordren lander.
Købsrisici og hvordan man af-risikerer en første ordre
Ingen af nedenstående risici er unikke for kinesiske leverandører, men hver enkelt dukker op oftere, når køber og leverandør er elleve tidszoner fra hinanden, og delen ikke kan inspiceres, før den afsendes.
- Geometrisk drift på omvendt manipulerede dele. En slidt prøve målt uden at kompensere for slid producerer en skrue, der allerede er ved slutningen af sit tolerancebånd, når den er ny. Send både tegningen og de opmålte mål, og oplys hvilken der gælder.
- Udskiftning af slidspecifikationer. Et citat, der siger "bimetallisk" uden en kvalitet eller foringstykkelse, giver plads til en billigere konstruktion. Kræv karakteren og tykkelsen skriftligt.
- Interface uoverensstemmelser. Flangemønstre, kilespor og varmeelementer er den mest almindelige årsag til, at en del ankommer korrekt, men som ikke monteres. Bekræft disse med fotografier og markerede tegninger.
- Dokumentationshuller. Hvis kontrolrapporten ikke blev aftalt inden produktionen, kan den komme som et generisk certifikat, der ikke tilfredsstiller nogen i en kvalitetsafdeling.
- Pakningsskader. Lange, slanke skruer bøjes, når de kun understøttes i enderne af en kasse. Angiv hvordan delen skal understøttes.
Det mest effektive trin til fjernelse af risici er en lille første ordre. Et enkelt erstatningssæt til en linje, som kunden allerede kender godt, giver begge sider en chance for at teste kommunikation, dokumentation og pasform, før en flerårig leveringsaftale diskuteres. En skrue- og tøndeleverandør, der er værd at beholde, vil behandle det første sæt lige så alvorligt som en ordre på hundrede enheder.
Start med ét målbart sæt, bekræft dokumentationen og grænsefladedetaljerne, og skaler derefter til en leveringsaftale, når arbejdsforholdet er bevist.
Leverandørbaggrund og yderligere læsning
Skrue og tønde producent profil Virksomheden blev grundlagt i 1990 og driver et produktionsgulv på mere end 10.000 kvadratmeter og leverer koniske, parallelle, enkelte, planetariske og bimetalliske skrue- og cylindersæt, sprøjtestøbningskomponenter, gummiekstruderskruer og komplette ekstruderingslinjer til maskinbyggere og processorer i USA, Tyskland, Mellemøsten og Sydøstasien.
Hvor en køber har brug for en tilpasset geometri frem for en katalogvare, er det nyttige første skridt en samtale om harpiksen, maskinen og slidhistorien efterfulgt af en tegningsgennemgang. De fleste af de tekniske spørgsmål, der er dækket ovenfor, kan løses i denne børs, før et tilbud udstedes.
FAQ: Screw and Barrel Sourcing til Cincinnati Market
Hvordan starter CI Cincinnati-købere normalt en forespørgsel om skrue og tønde?
De fleste begynder med en tegning, en afmålt slidt del eller begge dele, plus harpiks- og fyldstofbelastningen maskinen kører. De stærkeste forespørgsler omfatter maskintypen, L/D, den aktuelle boremåling og årsagen til udskiftningen. Den kombination lader en leverandør bekræfte geometrien og anbefale en slidpakke i det første svar i stedet for at stille tre runder med opfølgende spørgsmål.
Kan en leverandør matche en skrue til en maskine, der er tyve år gammel og uden tegning?
I de fleste tilfælde ja, forudsat at den slidte del måles omhyggeligt og slidgodtgørelsen er taget i betragtning. Fotografier af drivenden, foderhalsen og eventuelle markeringer på tønden hjælper. Køberen bør bekræfte, hvilke dimensioner der er kritiske, fordi en omvendt manipuleret del bygget til den slidte prøve normalt vil underpræstere en del bygget til de originale nominelle dimensioner.
Hvor længe skal et bimetallisk skrue- og cylindersæt holde sammenlignet med et nitreret sæt?
Det afhænger mere af påfyldningsmængden og driftsforholdene end på etiketten. I slibemidler som glasfyldt polyamid eller mineralfyldt polypropylen holder et bimetallisk sæt generelt sine dimensioner betydeligt længere end et nitreret sæt. I ufyldte polyolefiner indsnævres mellemrummet, og et nitreret sæt kan være det mere fornuftige køb. Bed om en sammenligning i din specifikke harpiks frem for en generel påstand.
Hvad er minimumsbestillingen for en første prøveperiode?
Et enkelt sæt er normalt brugbart, især for en udskiftning på en eksisterende maskine. Købere bør forvente, at prisen pr. enhed er mindre gunstig end på en planlagt volumenordre, og bør medregne fragten i sammenligningen. For maskin-OEM'er er en lille batch af to eller tre sæt ofte den praktiske måde at teste repeterbarheden på, før man forpligter sig til en tidsplan.
Hvordan håndterer købere fragt og told til Ohio?
De fleste bruger en erfaren toldmægler og sammenligner leverandører på grundlag af landomkostninger i stedet for ab fabrik-pris. Forsendelsen flytter normalt med havet til en amerikansk havn og derefter med jernbane eller lastbil til Cincinnati-området. Toldsatser og eventuelle handelsforanstaltninger bør bekræftes på tidspunktet for indførsel, fordi de ændrer sig, og de påvirker sammenligningen mellem leverandører væsentligt.
Leverer leverandører komplette ekstrudere såvel som komponenter?
Nogle gør. Ud over skrue- og cylindersæt kan der leveres planetariske og koniske dobbeltskrueekstrudere og komplette rør-, plade- og profillinjer, hvilket er nyttigt for en maskinbygger, der samler et komplet system, eller for en processor, der tilføjer kapacitet. For købere, der kun har brug for en erstatningskomponent, forbliver komponentstien den nemmere og hurtigere vej.
Hvilke dokumenter skal komme med forsendelsen?
Som minimum en pakkeliste, der matcher delmærkningerne, en dimensionsinspektionsrapport med faktiske målte værdier, hårdhedsaflæsninger og eventuelle tryktestresultater for cylinderen. Købere med en formel indgående inspektionsproces bør aftale rapportformatet inden produktionen starter, fordi eftermontering af dokumentation til en færdig del ikke er det samme som at måle den under fremstillingen.
Mønstret på tværs af hver købertype i regionen er konsistent. Cincinnati maskinbyggeren, processoren, der kører stift PVC, og genopbygningsværkstedet har alle brug for de samme fire ting, der skal besvares klart: passer geometrien, vil slidpakken overleve denne harpiks, vil dokumentationen opfylde kvaliteten, og hvornår kommer den rent faktisk. Få de fire rigtige, og prisen bliver en normal kommerciel samtale snarere end et gamble.
Hvis en strømledning mister output, holder måleren dårligt eller bruger mere energi, end den plejede, er skrue- og cylindersættet normalt det første sted, der er værd at måle. En kort teknisk udveksling med en producent, der har set disse symptomer før, er en hurtigere vej til et svar end endnu en runde af tilbud på en identisk reservedel.
Valgt pejsedisplay
 浙公网安备 33090202000520 号
