

Forfatter: Weibo
Dato: Oct 26, 2026
Kalibrering og test af kemisk injektionssystem i plastbehandlingslinjer
Et glasfyldt polypropylenjob kører på en sprøjtestøbemaskine. Additivføderen er indstillet til at levere 2,4 % masterbatch, skruehastigheden ser normal ud, og operatøren har ikke rørt doseringspumpen siden sidste vedligeholdelsesstop. Alligevel viser partiet farvestriber, lejlighedsvis korte billeder og en stigende afvisningsrate. Den umiddelbare mistanke er normalt foderautomaten. Men ofte er det virkelige problem det kemisk injektionssystem kalibrering og test er blevet behandlet som en engangsopsætningsopgave snarere end en kæde af kontroller, der inkluderer doseringsenheden, smelteleveringshardwaren og procesforholdene omkring dem.
Konklusionen først: kalibrering er ikke blot at justere en pumpe, indtil outputtallet ser acceptabelt ud. Ved plastforarbejdning afhænger et pålideligt kemisk injektionssystem af en stabil smeltevej gennem skruen og cylinderen, gentageligt tryk og temperatur og en doseringsrespons, der verificeres ved mere end én hastighed. Test skal bekræfte, hvad systemet gør efter opvarmning, efter en hastighedsændring, efter en materialeændring og efter vedligeholdelse. Hvis disse fire forhold ikke er dækket, kan et kalibreringsark se perfekt ud, mens produktionen stadig driver.
Det betyder noget for sprøjtestøbere, ekstruderingslinjer og udstyrsbyggere, fordi additivinjektion sjældent er isoleret fra resten af maskinen. Farvestoffer, stabilisatorer, skummidler, proceshjælpemidler og reaktive komponenter kommer alle ind i en smeltestrøm, der transporteres, komprimeres, forskydes og afmåles af en skrue og en tønde. Kalibreringsbasislinjen er derfor kun så stabil som den mekaniske platform under den.
Kalibrering beviser doseringsenheden; test beviser, om hele injektions- og smelteleveringssystemet kan holde denne ydeevne i produktionen.
Hvad kemisk injektionssystem kalibrering og test egentlig dækker over
En almindelig fejl er at adskille "pumpen" fra "maskinen". På en produktionslinje inkluderer det kemiske injektionssystem forsyningstanken, sugeledningen, pumpen eller føderen, afgangsledningen, kontraventiler, trykmålere, styresignal, injektionspunkt og skrue-tøndesamlingen, der modtager additivet. En kalibreringsfejl kan stamme fra et hvilket som helst af disse områder. En peristaltisk pumpe eller membranpumpe kan være mekanisk forsvarlig, men trække luft gennem en slidt tætning. En vægttabsføder kan være nøjagtig isoleret, men levere ujævnt, hvis tøndetrykket svinger. En tandhjulspumpe kan holde et stabilt output ved én hastighed, men mister repeterbarheden under turndown.
Det hjælper med at opdele kalibrering og test i tre lag. Det første er instrumentlaget: sætpunkt, sensorfeedback, slaglængde, pulsfrekvens, vægtaflæsning og kontrolrespons. Det andet er det hydrauliske eller mekaniske lag: tætninger, ventiler, ledninger, skruer, tønder, kontrolringe, dyser og drivkomponenter. Det tredje er proceslaget: smeltetemperatur, modtryk, opholdstid, materialeviskositet og det faktiske punkt, hvor additivet møder polymeren. En brugbar testplan berører alle tre, fordi en fejl i et lag ofte forklæder sig som en fejl i et andet.
| Lag | Hvad skal verificeres | Praktisk prøve | Effekt på additiv injektion |
|---|---|---|---|
| Instrument og kontrol | Sætpunktsnøjagtighed, signalskalering, responstid, alarmgrænser | Step-change test ved lave, mellemste og høje hastigheder | Afslører forsinket respons, forkert skalering eller ustabil feedback |
| Mekanisk levering | Pumpetætninger, kontraventiler, ledningsbegrænsninger, luftindtrængning, skrue- og cylinderslitage | Visuel inspektion, trykholdetest, gravimetrisk udgangskontrol | Forklarer drift, pulsering, intermitterende underdosering eller tab af repeterbarhed |
| Smelt og forarbejde | Tøndetemperaturprofil, modtryk, skruehastighed, opholdstid, indsprøjtningspunktstilstand | Kortvarig produktionsforsøg med tryk- og temperaturlogning | Viser om tilsætningsstoffet leveres til en stabil smeltestrøm |
| Dokumentation | Baseline output, korrektionsfaktorer, vedligeholdelseshistorik, materialebatch | Før-og-efter poster med bestået/ikke bestået grænser | Forhindrer gentagne justeringer i at blive det nye normale |
Tabellen er bevidst praktisk snarere end teoretisk. I et travlt anlæg kan personen, der kalibrerer systemet, være en tekniker, en procesingeniør eller en vedligeholdelsesledning. Testen skal være enkel nok til at gentage, men specifik nok til at afsløre en tendens. En enkelt output-aflæsning ved et sætpunkt er nyttig til en hurtig kontrol, men den fortæller dig ikke, om systemet reagerer korrekt, når produktionen flytter til en anden hastighed eller materiale.
Til både sprøjtestøbning og ekstrudering er det bedste udgangspunkt en skriftlig kalibreringsgrænse. Definer, hvilke komponenter der er i omfanget, hvilke aflæsninger der registreres, og hvilke forhold der gør en test ugyldig. For eksempel repræsenterer en test udført før tønden når termisk ligevægt muligvis ikke produktion. En test udført med en anden kemisk viskositet end produktionsvæsken kan give en korrektionsfaktor, der er vildledende. En test, der ignorerer skrueslid, kan bestå pumpen, men fejle produktet.
En kalibreringspost er kun meningsfuld, når den angiver maskinens tilstand, materialetilstand og testhastighed, under hvilken aflæsningen blev foretaget.
Hvorfor skrue og tøndetilstand ændrer kalibreringsbasislinjen
Kemikalieindsprøjtning bedømmes ofte af doseringsapparatet alene, men modtagesystemet har stor indflydelse på, hvad "præcis" betyder i produktionen. Skruen og cylinderen indstiller trykprofilen, transporterer stabilitet, forskydningshistorie og smelteensartethed. Hvis skruen er slidt ved flyvespidserne, hvis cylinderboringen har mistet tolerance, eller hvis kontrolringen på en injektionsenhed ikke forsegler konsekvent, kan additivet være korrekt afmålt ved pumpen og dårligt fordelt ved smeltestrømmen. Operatøren justerer derefter pumpen for at kompensere for et mekanisk problem, som skubber kalibreringen væk fra dens sande basislinje.
Overvej en sprøjtestøbemaskine, der kører et forskydningsfølsomt additiv. En slidt kontraventil kan tillade let tilbagestrømning under injektion. Doseringspumpen kan stadig levere det programmerede skud, men den faktiske mængde additiv, der når formen, kan variere fra cyklus til cyklus. En trykhold-test alene fanger muligvis ikke dette, fordi lækagen er lille og intermitterende. En step-rate test kombineret med en skudvægtkontrol og en tøndetryksporing er mere afslørende. Den samme logik gælder for ekstrudering: en slidt doseringssektion kan producere trykpulsering, der får et flydende additiv til at se ud til at "bølge", selv når pumpen er stabil.
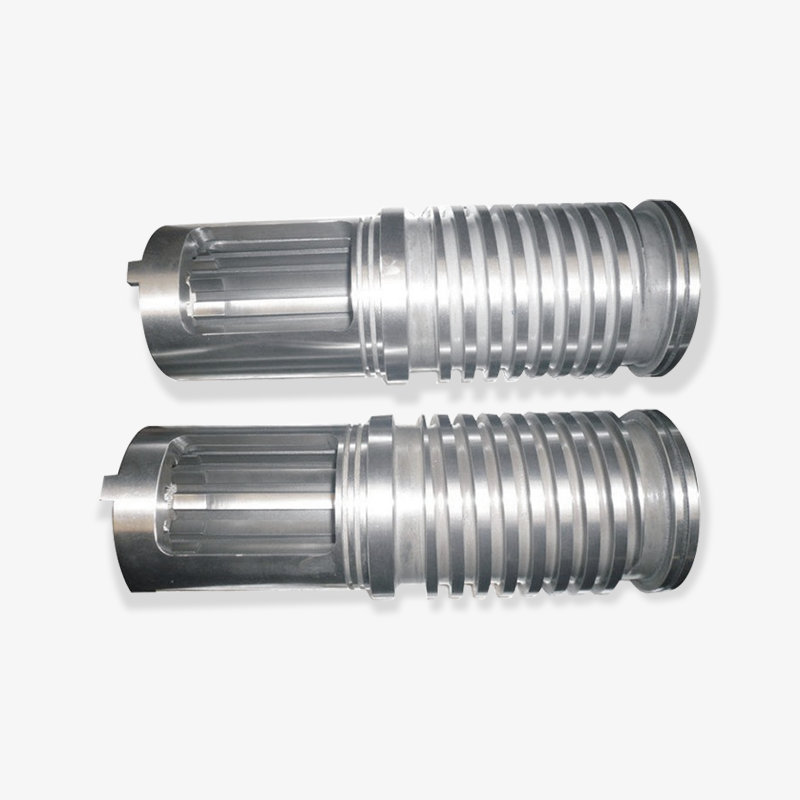
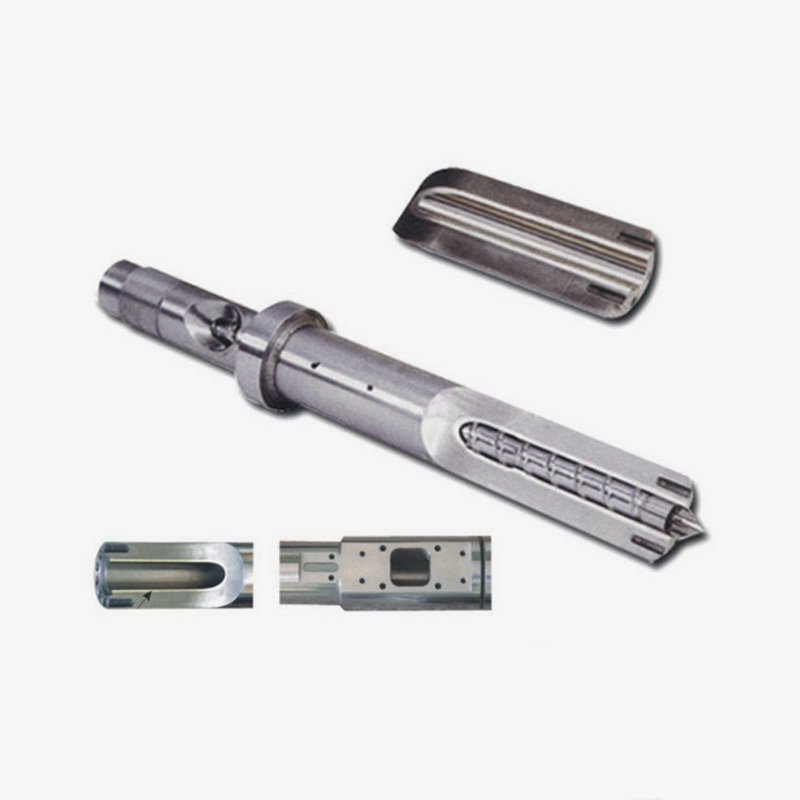
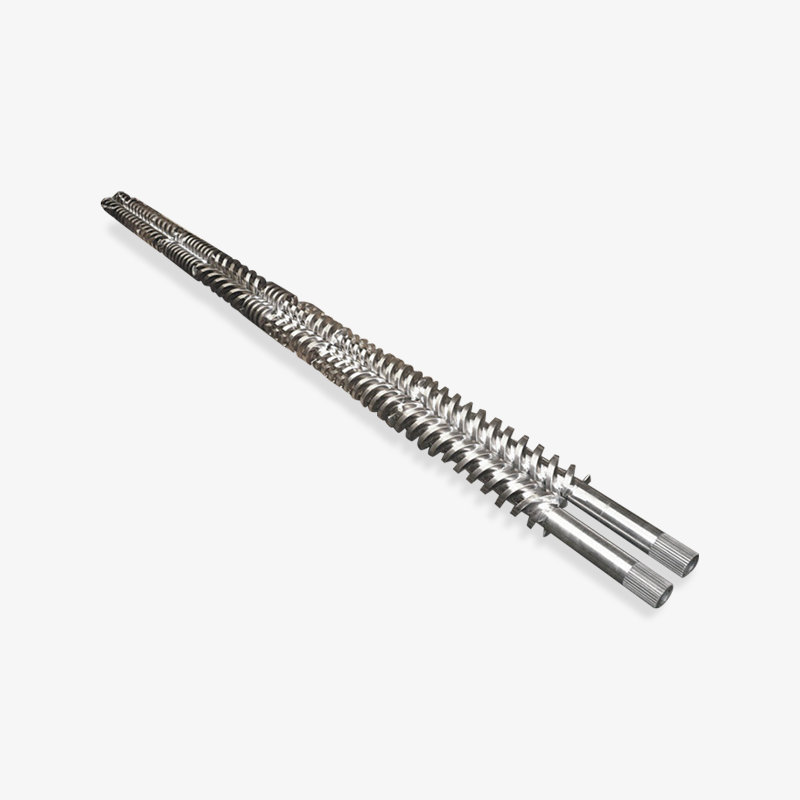
 Brugerdefineret sprøjtestøbningsskrue og tønde Brugerdefineret skrue og cylinder til sprøjtestøbning, med afstemt frigang for at understøtte stabil materialetransport og reducere udsving; relevant ved vurdering af erstatningshardware og kalibrering. Se produkt →
Dette er grunden til, at en skrue- og tøndeleverandør skal behandles som en del af kalibreringssamtalen, ikke kun en reservedelskilde. Dimensionskonsistens, materialevalg og overfladetilstand påvirker, hvor hurtigt en maskine vender tilbage til en stabil baseline efter vedligeholdelse. Når en udskiftningsskrue eller -tønde er installeret, bør kemikalieindsprøjtningssystemet testes igen i stedet for at antages at være uændret. Den nye hardware kan ændre trykrespons, opholdstid og blandingsadfærd nok til at kræve en ny korrektionsfaktor.
Aggressive tilsætningsstoffer og fyldte forbindelser gør slidspørgsmålet vigtigere. Glasfibre, mineralske fyldstoffer og nogle flammehæmmere kan fremskynde clearance-vækst i tønden og på skruen. En bimetallisk cylinder eller en specielt hærdet skrue kan forbedre slidstyrken, men det fjerner ikke behovet for kalibrering. Det giver ganske enkelt kalibreringen en bedre chance for at forblive stabil mellem vedligeholdelsesintervallerne. Den forkerte konklusion er "opgrader metallurgien og glem testplanen." Den bedre konklusion er "opgrader slidstyrken og brug testplanen til at verificere, at forbedringen holder."
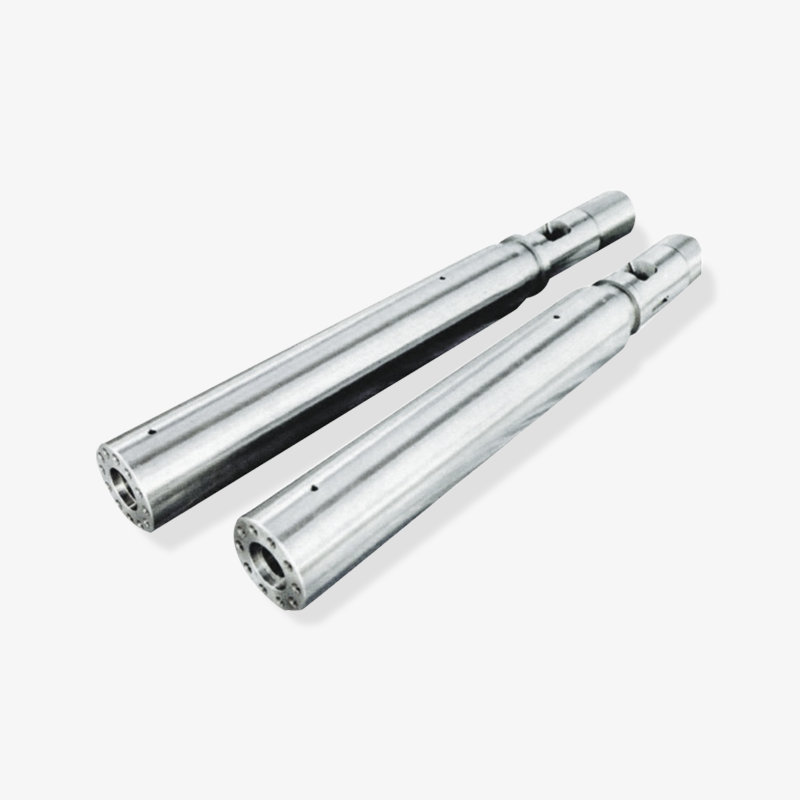
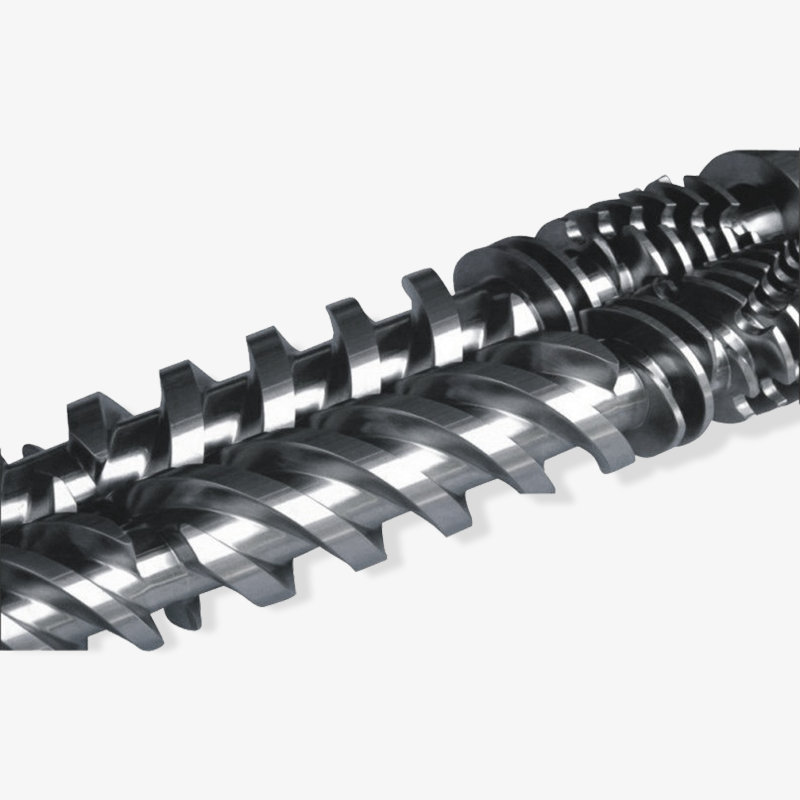
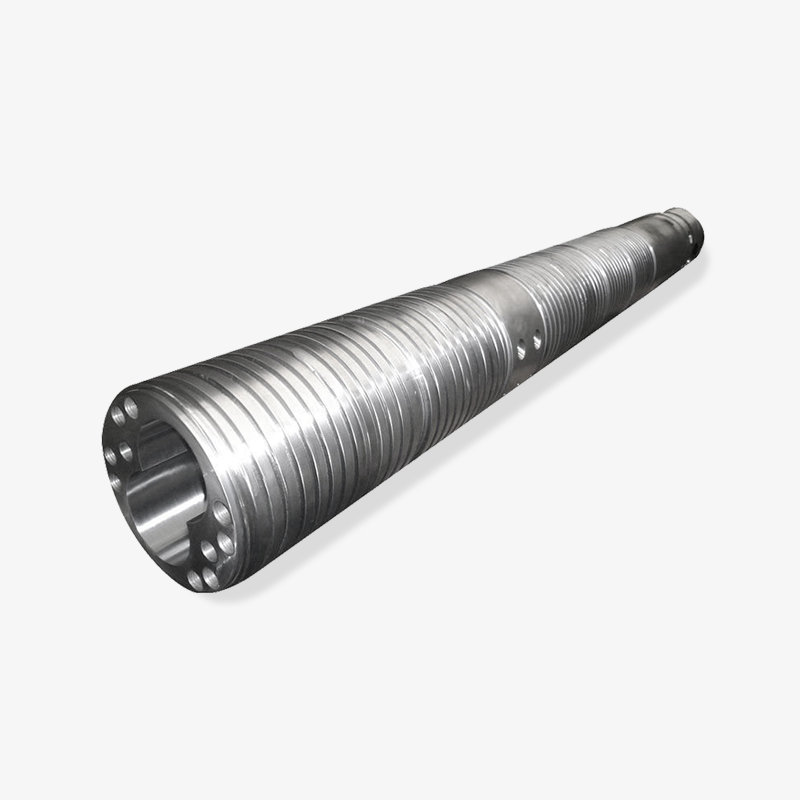
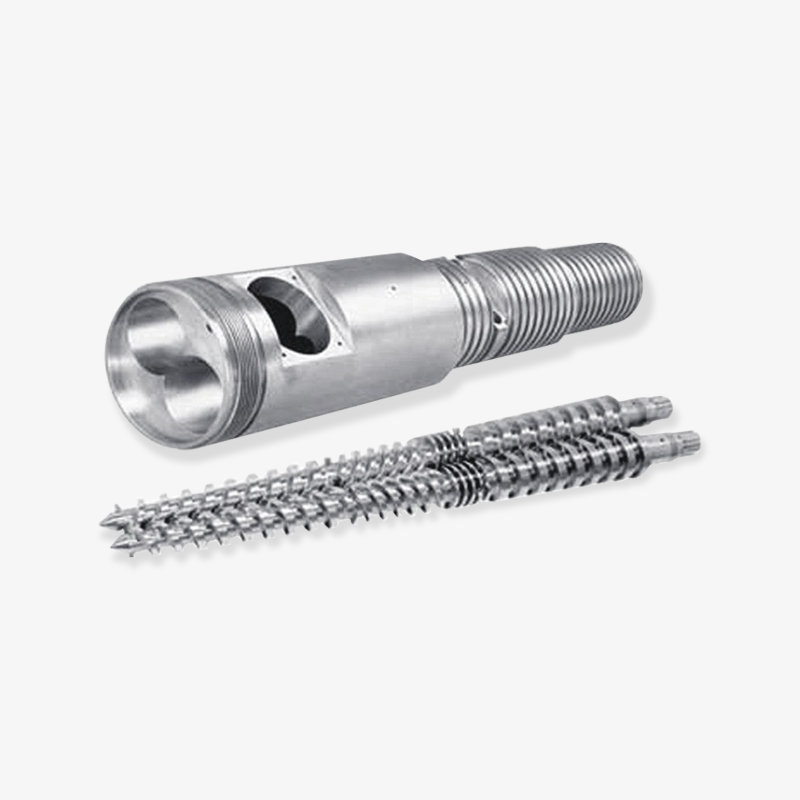
 Brugerdefineret bimetallisk skruetønde til specialplast Bimetallisk skruetønde med dobbeltlegeringsstruktur og slidbestandig belægning til ingeniør- og specialplast; en kandidat, når man sammenligner slidbestandige udskiftningsmuligheder og inspektionsoptegnelser. Se produkt →
For processorer, der sammenligner udskiftningsmuligheder, skal du bede om inspektionsoptegnelser, der forbinder kalibreringsplanen: skruediameter, flyvegeometri, cylinderboring, overfladehårdhed og rethed. Disse detaljer betyder noget, fordi et kemikalieindsprøjtningssystem, der er kalibreret på en slidt maskine, kan kræve kontinuerlig korrektion, mens det samme system på en mekanisk forsvarlig maskine kan holde et stabilt sætpunkt med langt færre justeringer. Målet er ikke en perfekt maskine; målet er en kendt maskintilstand, som kalibreringen er baseret på.
Hvis skruen og cylinderen er slidt, kan doseringspumpen være skyld i et tryk- og blandingsproblem, som kalibrering alene ikke kan rette op på.
En praktisk kalibrerings- og testworkflow for procesingeniører
Følgende arbejdsgang er designet til et plastforarbejdningsanlæg, hvor et kemisk additiv, farvestof, skummiddel eller proceshjælpemiddel sprøjtes ind i en ekstruder eller sprøjtestøbemaskine. Det er ikke en erstatning for udstyrsproducentens instruktioner, men det giver en gentagelig sekvens, der kan tilpasses til forskellige pumpetyper og feederdesigns.
- Definer produktionstilstanden. Registrer materialekvalitet, additivtype, måldosis, smeltetemperaturprofil, skruehastighed, modtryk, cyklustid og linjehastighed. Kalibrering uden disse betingelser er kun en værkstedsøvelse.
- Efterse før justering. Tjek tanke, filtre, sugeledninger, tætninger, kontraventiler, indsprøjtningspunkter og tøndeområdet omkring fødehalsen og dysen. Se efter lækager, krystalliseret kemikalie, blokerede ledninger, luftindtrængning og slidte forbindelser. En lille lækage på sugesiden kan forårsage uregelmæssig dosering, der ligner et kontrolproblem.
- Bekræft termisk stabilitet. Bring tønden og doseringsslangerne til produktionstemperatur og tillad tilstrækkelig gennemvædningstid. Viskositeten ændrer sig med temperaturen, så en kalibrering, der udføres for tidligt, holder muligvis ikke, efter at maskinen har stabiliseret sig. For temperaturfølsomme kemikalier skal du kontrollere, at injektionsledningen ikke overophedes eller afkøles ujævnt.
- Etabler et referenceoutput. Kør doseringsenheden med en kendt hastighed og opsaml output efter vægt eller volumen over en fast tid. Brug rene beholdere og en skala eller måler, der passer til måldosis. Registrer det faktiske output, ikke det viste sætpunkt. Gentag mindst to gange for at se gentagelighed.
- Test ved flere hastigheder. Tjek lave, mellemste og høje produktionshastigheder. En pumpe, der er nøjagtig ved 70 % slaglængde, kan drive ved 20 % slaglængde. En foderautomat, der yder godt ved konstant hastighed, kan reagere dårligt på krav om korte cyklusser. Formålet er at finde det område, hvor systemet holder tolerancen, ikke at tvinge én korrektionsfaktor over hele området.
- Bekræft svartid. Indfør en sætpunktsændring og mål, hvor lang tid det tager systemet at nå det nye output og stabilisere sig. Dette er især vigtigt på sprøjtestøbemaskiner med korte cyklusser og på ekstruderingslinjer, hvor additivændringer hurtigt påvirker farve eller skumdannelse. Langsom reaktion kan føre til overkorrektion fra operatørens side.
- Kør et produktionsforsøg. Lav et kort løb under normale forhold, og tjek resultatet: farve, tæthed, skummende struktur, styrke, overfladefinish eller hvad tilsætningsstoffet er beregnet til at kontrollere. Hvis tilsætningsstoffet er kritisk for dimensionsstabilitet eller overholdelse af lovgivningen, skal du inkludere det relevante kvalitetstjek. En pumpekalibrering, der ikke giver et acceptabelt produkt, er ufuldstændig.
- Optag og lås basislinjen. Dokumenter sætpunktet, faktisk output, korrektionsfaktor, materialeparti, temperatur, tryk og dato. Marker det acceptable område og den handling, der skal foretages, hvis aflæsningen falder uden for det. Registreringen skal kunne bruges til næste skift, ikke kun af den person, der udførte testen.
Rækkefølgen har betydning, fordi den adskiller årsager. Hvis outputtet er lavt ved enhver hastighed, kan problemet være et pumpe- eller forsyningsproblem. Hvis output er acceptabelt ved høj hastighed, men dårligt ved lav hastighed, kan problemet være turndown, pulsering eller kontrolopløsning. Hvis output er stabilt, men produktkvaliteten varierer, kan problemet være blanding, trykstabilitet eller skrue-tønde tilstand. Test med mere end én hastighed er en af de hurtigste måder at skelne disse fra hinanden.
Det er også nyttigt at tildele en "kalibreringsejer" for hver linje. Denne person behøver ikke at udføre hver test, men de bør kontrollere basislinjeregistreringen og godkende ændringer. Uden ejerskab akkumuleres små justeringer. Et skift øger pumpens slaglængde for at rette et farveproblem, det næste skift reducerer det for at spare additiv, og inden for et par uger ved ingen, hvilken indstilling der er den validerede.
Kalibrer med den hastighed, maskinen faktisk vil køre, og bevis derefter repeterbarhed i den lave og høje ende af dette område.
Testmetoder, der afslører mere end en enkelt flowaflæsning
Ingen enkelt test dækker hver fejltilstand. En gravimetrisk kontrol er fremragende til outputnøjagtighed, men den kan savne en langsom tryklækage. En tryktest kan afsløre tætningsintegritet, men den beviser ikke, at tilsætningsstoffet er fordelt i smelten. Et produktionsforsøg viser det endelige resultat, men det identificerer muligvis ikke, hvilken komponent der driver. Den praktiske besvarelse er et lille testsæt, der gentages i en konsekvent rækkefølge.
Under idriftsættelsen bruger de fleste teams den største del af opmærksomheden på outputverifikation, fordi det er synligt og nemt at dokumentere. Trykstabilitet og temperaturtilstand får normalt det næste niveau af opmærksomhed, efterfulgt af slidinspektion og responstest. Skemaet nedenfor viser en praktisk vægtningsprofil, ikke en rigid regel. Det er beregnet til at give anledning til en diskussion om, hvor den nuværende kalibreringsplan kan være undervægtet.
Relativ kalibreringsvægt under idriftsættelse
Output og repeterbarhed Høj
Tryk og tætningsstabilitet Høj
Temperatur og viskositet Medium
Respons og turndown Medium
Slid- og vedligeholdelsestrend Løbende
Diagrammet peger mod en afbalanceret plan snarere end en et-tals bestået/ikke-bestået beslutning. Outputverifikation er vigtig, men den bør ikke fortrænge trykkontroller, fordi en pumpe kan levere det rigtige volumen ind i en linje, der er delvist blokeret eller pulserende. Temperatur- og viskositetskontrol fortjener lignende opmærksomhed, når tilsætningsstoffet er følsomt over for varme, eller når injektionsledningen løber gennem en varm zone. Respons- og turndown-tests betyder mest på kort-cyklus sprøjtestøbning og på ekstruderingslinjer, der ændrer hastighed under skiftet. Slidtendenser er langsommere, men de forklarer, hvorfor en kalibrering, der passerede sidste kvartal, nu har brug for en anden korrektionsfaktor.
For en skrue- og tøndeproducent eller -leverandør giver disse testkategorier også en nyttig servicesamtale. Når en processor rapporterer ustabil additivdosering, bør de første spørgsmål adskille pumpeoutput fra smelteleveringsstabilitet. Er tøndetryksporet stabilt? Er skruen konsekvent genoprettet? Er kontrolringen tætnet? Er injektionspunktet klart? En leverandør, der forstår disse interaktioner, kan hjælpe kunden med at undgå at udskifte en pumpe, når det virkelige problem er en slidt målesektion.
Et praktisk testsæt omfatter ofte fire kontroller: en gravimetrisk outputtest ved tre hastigheder, en trykhold- eller lækagekontrol på afgangssiden, en kort produktionskørsel med temperatur- og tryklogning og en visuel inspektion af skruen, cylinderen, kontraventilen og indsprøjtningspunktet. Tilføj et responstidstjek, når kontrolsløjfen er hurtig, og tilføj en slidtrendsgennemgang, når materialet er slibende. Testsættet behøver ikke at være kompliceret, men det skal gentages på samme måde hver gang.
Brug mindst én outputtest, én tryktest og én produktionstest; hver fanger en anden klasse af kalibreringsfejl.
Tolerance, frekvens og rekorder: Indstilling af realistiske standarder
Tolerancer bør komme fra produktkravet og systemets kapacitet, ikke fra et kopieret nummer på en generisk formular. Et farvestof, der påvirker udseendet, kan tåle et bredere bånd end et reaktivt additiv, der påvirker dimensionsstabiliteten eller overensstemmelsen. Et skummiddel kan være meget følsomt over for hastighedsændringer, mens et proceshjælpemiddel kan være mere tilgivende. Kalibreringsplanen bør angive det acceptable bånd for hvert tilsætningsstof og den handling, der skal tages, når båndet overskrides.
En nyttig toleranceerklæring har tre dele: måldosis, den tilladte afvigelse og testtilstanden. For eksempel, "mål 2,0 vægt% ved produktionshastighed, acceptabelt område 1,9% til 2,1%, verificeret efter 30 minutters termisk gennemvædning." Det er mere nyttigt end "pumpekalibreret." Den fortæller den næste tekniker, hvad der blev testet, og hvordan "godt" så ud. Hvor tilsætningsstoffet er kritisk, test ved mere end én hastighed og noter korrektionsfaktoren for hver hastighed i stedet for at fremtvinge et enkelt gennemsnit.
Hyppigheden bør være risikobaseret. Højrisikoapplikationer, slibende materialer, aggressive kemikalier og linjer, der kører kontinuerligt, kan have behov for hyppigere kontrol. En stabil applikation med et rent kemikalie og en velholdt maskine kan kræve mindre hyppig kontrol. Triggerpunkterne betyder lige så meget som kalenderen: efter et skrue- eller cylinderskift, efter en tætning eller ventiludskiftning, efter et materialeskift, efter en længere nedlukning og efter ethvert uforklarligt kvalitetsskift. En kalibrering, der kun udføres på en fast månedlig dato, kan gå glip af et problem, der startede dagen efter den sidste test.
- Dagligt: visuel kontrol for utætheder, blokerede ledninger, lavt tankniveau og tydelige tryk- eller temperaturalarmer.
- Ugentligt: Bekræft output ved produktionshastigheden og sammenlign med basislinjeposten.
- Månedligt eller kvartalsvis: test lave og høje rater, tjek responstid og gennemse slidindikatorer.
- Efter vedligeholdelse: re-baseline systemet, når skruen, cylinderen, kontraventilen, pumpen eller indsprøjtningspunktet ændres.
- Efter materialeskift: kontroller viskositet, temperaturfølsomhed og eventuel påkrævet korrektionsfaktor.
Optegnelser skal være korte nok til at blive fuldstændige og specifikke nok til at kunne auditeres. En formular på én side med dato, linje, materiale, additiv, sætpunkt, faktisk output, testhastighed, temperatur, tryk, korrektionsfaktor og tekniker er normalt nok. Tilføj et kommentarfelt for noget usædvanligt: et nyt kemikalieparti, en støjende pumpe, en trykudsving eller en nylig tøndereparation. Over tid forklarer kommentarerne ofte afdriften bedre end tallene alene.
Indstil tolerance fra produktrisikoen, og indstil frekvens fra maskinrisikoen; hverken skal kopieres blindt fra en anden linje.
Almindelige kalibreringsfejl og hvordan man fanger dem tidligt
Den mest almindelige fejl er ikke en helt død pumpe. Det er en langsom bias: Systemet leverer lidt mere eller lidt mindre end den registrerede baseline, og operatøren korrigerer det ved at føle. Farven bliver lidt mørkere, skumdannelsen bliver lidt tættere, eller cyklusydelsen skifter. Fordi ændringen er gradvis, lyder der ingen alarm. Et trenddiagram over faktisk output versus sætpunkt fanger dette tidligere end en enkelt bestået/ikke-bestået kontrol.
Luftindtrængning er en anden hyppig årsag. En løs sugefitting, en slidt tætning eller en næsten tom tank kan føre luft ind i ledningen. Pumpen kører muligvis stadig, men outputtet bliver pulserende eller inkonsekvent. På en sprøjtestøbemaskine kan symptomet forekomme som intermitterende korte skud eller farvevariationer, der ikke synes at være relateret til tilsætningsstoffet. En klar linje, et lækagetjek og en konstant outputtest ved lav hastighed afslører normalt problemet.
Trykustabilitet bliver ofte misforstået som et kalibreringsproblem. Hvis tøndetrykket svinger på grund af en slidt kontrolring, en delvist blokeret dyse eller ustabil skruegenvinding, kan additivet leveres i en inkonsekvent smeltestrøm. Pumpekalibreringen kan være korrekt, mens den endelige koncentration er forkert. Det er her, en gennemgang af almindelige problemer med sprøjtestøbemaskineskruetønde kan spare tid, fordi løsningen kan være mekanisk snarere end instrumentel.
Nyttig næste læsning
Temperaturrelateret drift er let at overse. Et kemikalie, der er kalibreret til én viskositet, kan opføre sig anderledes, når cylinderprofilen ændres, eller når injektionsledningen sidder tættere på en varm zone. Kalibreringsregistreringen skal indeholde den temperatur, ved hvilken testen blev udført. Hvis produktionstemperaturen afviger, overføres korrektionsfaktoren muligvis ikke. Dette er især relevant for opskumningsmidler og reaktive additiver, hvor små temperaturændringer kan ændre reaktions- eller ekspansionsadfærden.
Hold endelig øje med "justeringskryb". En tekniker ændrer pumpens slaglængde for at løse et kortsigtet kvalitetsproblem, men ændringen registreres ikke. Det næste skift ser en anden basislinje og justerer igen. Efter flere uger kører systemet på udokumenterede indstillinger. En simpel regel forhindrer dette: enhver ændring af doseringssætpunktet skal registreres med en årsag. Hvis årsagen er et mekanisk problem, skal du løse det mekaniske problem i stedet for at skjule det i kalibreringen.
De fleste doseringsfejl er langsomme skævheder, luftlækager eller trykproblemer forklædt som kalibreringsdrift; trenddata afslører dem, før skrot gør det.
Valg af en skrue- og tøndeleverandør til stabil injektionsydelse
Når en processor køber udskiftningsskruer og -tønder, bør købsbeslutningen omfatte den kalibrerings- og testrutine, der følger efter installationen. En billig del, der ændrer trykrespons eller slides hurtigt, kan skabe måneders doseringsjusteringer. En teknisk velegnet del med dokumenterede dimensioner og materialekvalitet giver procesingeniøren et stabilt udgangspunkt. Dette er grunden til, at evalueringen bør omfatte producentens inspektionsevne, ikke kun prisen pr.
Spørg, hvordan leverandøren kontrollerer skruegeometri, cylinderboringstolerance, rethed, overfladehårdhed og materialesporbarhed. Spørg, om leverandøren kan levere dimensionsrapporter med forsendelsen. Spørg hvilke slidstærke muligheder der er tilgængelige for det specifikke tilsætningsstof eller fyldstof. For slibende forbindelser kan en bimetallisk skruetønde eller en hærdet skrue være passende, men valget bør baseres på slidmekanismen, ikke på en generisk opgraderingsmærkat. En leverandør, der forstår ekstruderings- og sprøjtestøbningsapplikationer, kan hjælpe med at matche hardwaren til procesrisikoen.
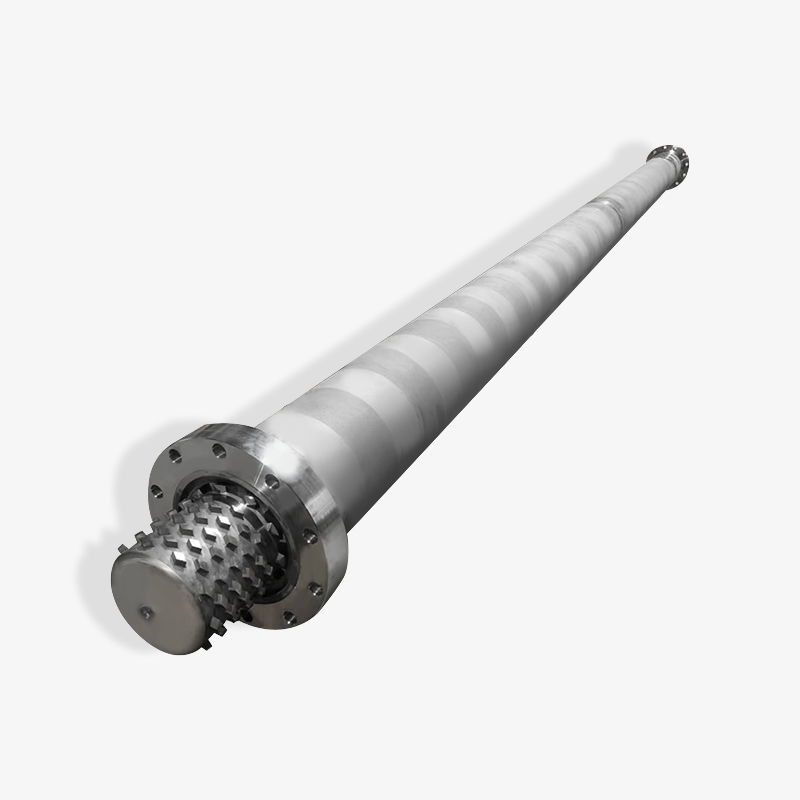
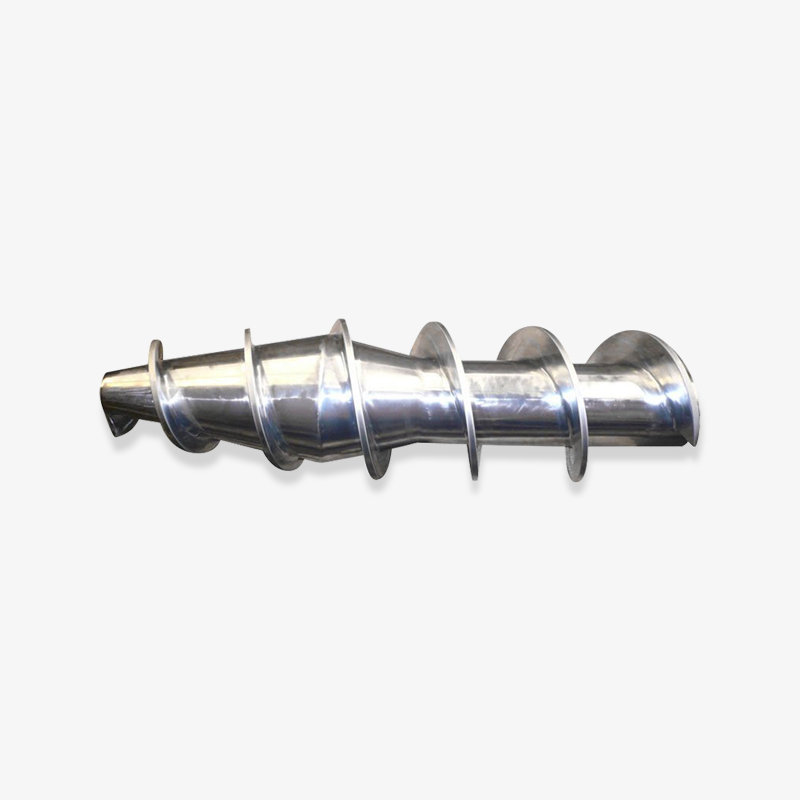
 Brugerdefineret enkeltskruetønde til ekstrudering Brugerdefineret enkeltskruet cylinder til ekstrudering med modulære komponenter og kontrolstøtte; relevant, når slid på tilførselszonen eller frigang til skruetønder kan påvirke transportstabiliteten. Se produkt →
For ekstruderingslinier gælder den samme logik for enkeltskruet cylinder og tilførselshylster. Hvis fremføringssektionen er slidt, eller tønde-til-skrue-afstanden er for stor, kan transporthastigheden blive ustabil. Additivinjektionssystemet modtager derefter en smeltestrøm, der allerede varierer i tryk og output. Kalibrering kan stadig være mulig, men det vil kræve hyppigere korrektion. En leverandør, der kan diskutere feed-zone-design, kompressionsforhold og slidmønstre, er mere nyttig end en, der kun angiver et varenummer.
Industrielle købere sammenligner ofte en producent, leverandør og grossist på leveringstid og enhedspris. Disse faktorer har betydning, men de bør afvejes med omkostningerne ved ustabil produktion. Et skrue- og cylindersæt, der kommer med klare inspektionsdata og en ensartet materialespecifikation, kan reducere antallet af variabler under idriftsættelsen. Det gør den første kalibrering hurtigere og den langsigtede baseline mere pålidelig. Det giver også vedligeholdelsen et referencepunkt, når sliddet til sidst begynder.
Den bedste skrue- og cylinderleverandør reducerer kalibreringsvariabler ved at dokumentere dimensioner, materialer og slidmuligheder, før delene når fabrikken.
FAQ: Kalibrering og test af kemisk injektionssystem
Hvor ofte skal et kemisk injektionssystem kalibreres?
Der er ikke noget universelt interval. En risikobaseret tidsplan er mere nyttig: verificere output med produktionshastigheden ugentligt, test lave og høje rater månedligt eller kvartalsvis, og re-baseline efter vedligeholdelse, materialeændringer eller uforklarlige kvalitetsskift. Højrisiko-additiver, slibende fyldstoffer og kontinuerlige linjer har normalt brug for strammere kontroller end stabile lavrisikoapplikationer.
Hvilken tolerance er rimelig for kalibrering af kemisk injektionssystem?
Tolerancen bør komme fra produktkravet og systemkapaciteten. Et almindeligt udgangspunkt er et snævert bånd omkring måldosis ved produktionshastigheden med separate kontroller ved lave og høje rater. Registreringen skal angive målet, den tilladte afvigelse, testhastigheden og temperaturen, så resultatet kan sammenlignes retfærdigt.
Skal kalibrering udføres med vand eller med produktionskemikaliet?
Vand er praktisk til mekanisk kontrol, men det repræsenterer muligvis ikke viskositeten, densiteten eller temperaturfølsomheden af produktionskemikaliet. Brug vand til indledende lækage- og reaktionstjek, når det er sikkert, og kontroller derefter med en repræsentativ væske eller det faktiske kemikalie under kontrollerede forhold. Korrektionsfaktoren bør være baseret på den væske, der vil køre i produktionen.
Hvilke test skal gentages efter udskiftning af en skrue eller tønde?
Gentag outputtesten med flere hastigheder, tryk-hold eller lækagekontrol, temperaturgennemvædningsverifikation og en kort produktionsforsøg. En ny skrue eller cylinder kan ændre trykrespons, blanding og opholdstid, så den gamle korrektionsfaktor er muligvis ikke længere gyldig. Re-baseline systemet og noter de nye værdier.
Hvordan kan jeg se, om doseringsfejlen kommer fra pumpen eller skruen og cylinderen?
Adskil systemet. Bekræft pumpeydelse efter vægt eller volumen ved injektionspunktet eller en testport. Kontroller derefter cylindertrykstabiliteten, skruegenvinding, kontrolringforsegling og dysens tilstand. Hvis pumpeydelsen er stabil, men produktkvaliteten varierer med tryk eller cyklustid, er smelteleveringshardwaren den mere sandsynlige kilde.
Eliminerer en bimetallisk skruetønde kalibreringsproblemer?
Nej. En bimetallisk cylinder kan forbedre slidstyrken i slibende eller ætsende applikationer, hvilket kan hjælpe med at kalibreringsbasislinjen forbliver stabil i længere tid. Det erstatter ikke outputtest, tryktjek, temperaturverifikation eller registreringer. Metallurgien understøtter stabilitet; testplanen beviser det.
Hvorfor ændrer additivdoseringen sig efter et materialeparti?
Materialepartier kan variere i viskositet, fyldstofindhold, fugt eller termisk adfærd. Disse forskelle ændrer smeltetrykket og måden additivet blandes på. Kontroller produktionshastigheden, temperaturprofilen og korrektionsfaktoren igen efter en masseændring. Hvis afdriften er stor, skal du kontrollere, at selve tilsætningsstoffet ikke har ændret sig i tørstofindhold eller densitet.
Kalibrering og test skal besvare tre spørgsmål: hvilken dosis leveres, hvilken tilstand maskinen er i, og hvad produktet rent faktisk modtager.
Endelig idriftsættelsestjekliste for stabil additivinjektion
Inden du tilmelder et nyt eller repareret system, skal du bekræfte, at maskinen har opnået termisk stabilitet, doseringsledningerne er lækagefri, outputtet er blevet kontrolleret med mere end én hastighed, trykresponsen er stabil, og produktionsforsøget opfylder kvalitetskravet. Optag basislinjen i en formular, som det næste skift kan bruge. Hvis en skrue eller tønde blev udskiftet, skal du notere de nye dimensioner og materialekvalitet, så fremtidige slidtendenser har en reference. Hvis et nyt kemikalieparti introduceres, skal du behandle den første kørsel som en verifikationskørsel i stedet for at antage, at den gamle korrektionsfaktor stadig gælder.
Den bredere pointe er, at kalibrering er en produktionsdisciplin, ikke en vedligeholdelsesformalitet. Et kemikalieindsprøjtningssystem kan kalibreres teknisk og stadig producere dårlige dele, hvis smelteleveringshardwaren er ustabil. Det kan også være mekanisk forsvarligt og stadig drive, hvis testforholdene ikke er repræsentative. De anlæg, der får de bedste resultater, forbinder doseringsenheden, skruen og tønden og produktkvalitetskontrollen i én rutine. De stoler ikke på et enkelt tal for at bevise, at alt er under kontrol.
Den rutine behøver ikke at være kompleks. Det skal kunne gentages, dokumenteres og knyttes til den faktiske produktionstilstand. Når det sker, bliver kalibrering og test et værktøj til at reducere skrot, beskytte tilsætningsforbrug og forlænge levetiden for skruen og cylinderen. Resultatet er en mere forudsigelig proces, færre nødjusteringer og et klarere svar, når noget driver.
Stabil additivinjektion kommer fra en gentagelig testrutine, der forbinder doseringsenheden, skrue-cylinderens tilstand og det endelige produktresultat.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
