

Forfatter: Weibo
Dato: Nov 03, 2026
Dele til indsprøjtningsmaskine: Skrue- og tøndeguide til bygherrer og leverandører
En 250 tons presse, der har kørt det samme glasfyldte nylonjob i fire år, fejler sjældent uden varsel. Den begynder at tabe pude, skruens genopretningstiden stiger med to eller tre sekunder, og et tyndt spor af sorte pletter vises på det tredje skud i hver cyklus. Når vedligeholdelsesloggen indhenter, er flyvningerne nær målezonen rundet, og tøndeboringen er vokset med 0,15 mm på nøjagtig samme punkt.
Enhver, der køber dele til indsprøjtningsmaskiner, har set dette ske. Den frustrerende del er, at prisen sjældent er selve delen. Det er de seks uger med drivende dimensioner, det afviste parti, som ingen kan spore, og nødordren, der blev afgivet til en præmie, fordi reservedelen aldrig var på hylden. Den korte version foran: På en støbemaskine slides koncentrater i plastificeringsgruppen, hvilket betyder skruen, tønden, tjekringen og dysen, så det er her, specifikationsindsatsen og reservelageret betaler sig hurtigst.
Gruppering af dele til injektionsmaskine efter det job, de udfører
Maskinmanualer viser ofte hundredvis af linjeposter, hvilket er nytteløst, når en vagtleder skal vide, hvor han skal lede. En mere praktisk måde at sortere sprøjtemaskinedele på er ved den funktion, de udfører i løbet af en cyklus: at holde formen lukket, smelte og indsprøjte, levere strøm og kontrollere sekvensen.
Denne gruppering betyder noget, fordi symptomerne er synlige på den. Blink og ujævn spændekraft hører til spændegruppen. Korte skud, sorte pletter og pudevariation hører til plastificeringsgruppen. Langsom skruegenvinding med normale varmeapparater peger på drevet eller hydraulikgruppen. Når alarmloggen hopper mellem ikke-relaterede fejl, er kontrol- og instrumenteringsgruppen normalt stedet at starte.
| Funktionsgruppe | Dele, du faktisk vil bestille | Job i cyklussen | Første tegn på det kræver opmærksomhed |
|---|---|---|---|
| Fastspænding | Plader, bindestænger, knækled, klemcylinder, udkasterstifter og udkasterplade, justering af formhøjde | Holder formen lukket mod indsprøjtningstryk og skubber delen ud | Blink ved skillelinjen, ujævn klemkraft fra venstre mod højre, udkastermærker |
| Plastificering og injektion | Skrue, tønde, tjekring, skruespids, dyse, varmebånd, termoelementer, tragt og fødehals | Transporterer, smelter, blander, måler og injicerer skuddet | Pudevariation, sorte pletter, korte skud, restitutionstid snigende op |
| Driv og hydraulik | Pumpe, servomotor, proportionalventiler, akkumulator, slanger, tætninger, hydraulikolie og filtre | Leverer moment til skruen og kraft til klemmen | Langsom genopretning, olietemperaturstigning, trykfald under belastning |
| Styring og instrumentering | PLC, I/O-kort, HMI, tryk- og positionssensorer, endestop, termoelementindgange | Sekvenserer cyklussen og fastholder parametre, der kan gentages | Cyklustidsdrift, tilfældige alarmer, parametre, der ikke holder |
| Forbrugsmaterialer på formsiden | Indløbsbøsning, varme løberspidser, kernestifter, vandfittings, tætninger | Former og køler delen | Gate blush, klæbende dele, ubalanceret køling |
For en maskinbygger fungerer dette bord også som et indkøbskort. Spændedele er stort set strukturelle og bestilles én gang pr. maskindesign. Plastificeringsdele er dem, der kommer tilbage som genbestillinger, hvorfor deres tegninger, tolerancer og materialecertifikater fortjener den største opmærksomhed i din leverandørkartotek.
Dele, der berører smeltet polymer, slides først; dele, der kun bærer last, gør det sjældent. Budgetter din opmærksomhed i den rækkefølge.
Inde i plastificeringsgruppen: Hvor slidkoncentrater
Plastificeringsenheden er en lille, varm højtryksmaskine inde i den større. En skrue, der drejer med 80 til 200 rpm, trækker faste pellets gennem en opvarmet tønde, komprimerer dem, smelter dem mod borevæggen, homogeniserer smelten og fungerer derefter som et stempel til at skubbe den gennem en dyse. Hvert af disse trin sætter slibende fyldstof, ætsende gas eller termisk belastning mod de samme to overflader.
Skruen
De fleste indsprøjtningsskruer har et længde-til-diameter-forhold mellem 20:1 og 24:1, opdelt i en fødezone, en overgangs- eller kompressionszone og en doseringszone. Foderzonen er dyb til at sluge pellets; målezonen er lavvandet for at skabe tryk og forskydning. Mellem dem tilspidser kanaldybden, og denne tilspidsning definerer kompressionsforholdet, typisk 2,0 til 2,5 for almindeligt arbejde og lavere for varmefølsomme materialer såsom stift PVC.
Wear dukker først op på flyets land, ikke i kanalen. Flyvespidsen er overfladen, der gnider boringen, og når landbredden vokser, og flyvets udvendige diameter krymper, glider smelten bagud over vingerne i stedet for at bevæge sig fremad. Den slip er, hvad operatører føler som længere restitutionstid og ustabil pude; det er ikke et varmeapparat problem, selvom det ligner et på temperaturdisplayet. Glasfyldte forbindelser ved 30 til 50 procent belastning accelererer dette dramatisk, fordi fibrene fungerer som en langsom slibende pasta.
Tønden
Tønder falder i to brede familier. Nitrerede tønder bruger et gasnitreret lag på ca. 0,4 til 0,7 mm på et passende basisstål, som giver en hård overflade til moderate omkostninger og er korrekt for ufyldte råvareharpikser. Bimetalliske tønder bruger en centrifugalstøbt legeret liner, ofte 2 til 5 mm tyk og fyldt med hårdmetalpartikler, som modstår slid langt bedre og tolererer langt flere varmecyklusser, før overfladen bryder ned.
Slidmønsteret i en tønde er sjældent ensartet. Boringvækst koncentreres typisk i enden af målezonen og lige før dysen, hvor tryk og forskydning topper. Derfor siger måling af boringen ved kun indføringsåbningen dig næsten ingenting. En trepunktskontrol på tværs af længden er den mindste brugbare inspektion.
Tjek ring, skruespids og dyse
Tjekringen er den billigste del i gruppen og den, der oftest står i drift for længe. Den glider på skrueskaftet og forsegler under indsprøjtning. En glideafstand, der starter ved 0,05 til 0,15 mm, åbner op for slid, og når først den passerer ca. 0,25 mm, kan maskinen ikke længere holde en stabil pude, fordi smelten lækker bagud under indsprøjtningsslaget. Udskiftning af en ring og spids efter tidsplan er en af de få virkelig billige gevinster ved vedligeholdelse af formstøbning.
Dysen er den sidste begrænsning før formen. Dens sfæriske radius skal matche indløbsbusken, og dens åbning påvirker forskydningshistorien. Varmebånd og termoelementer er også forbrugsstoffer, og et bånd, der er drevet 15 grader køligere end indstillingspunktet, ændrer stille og roligt hele smelteprofilen.
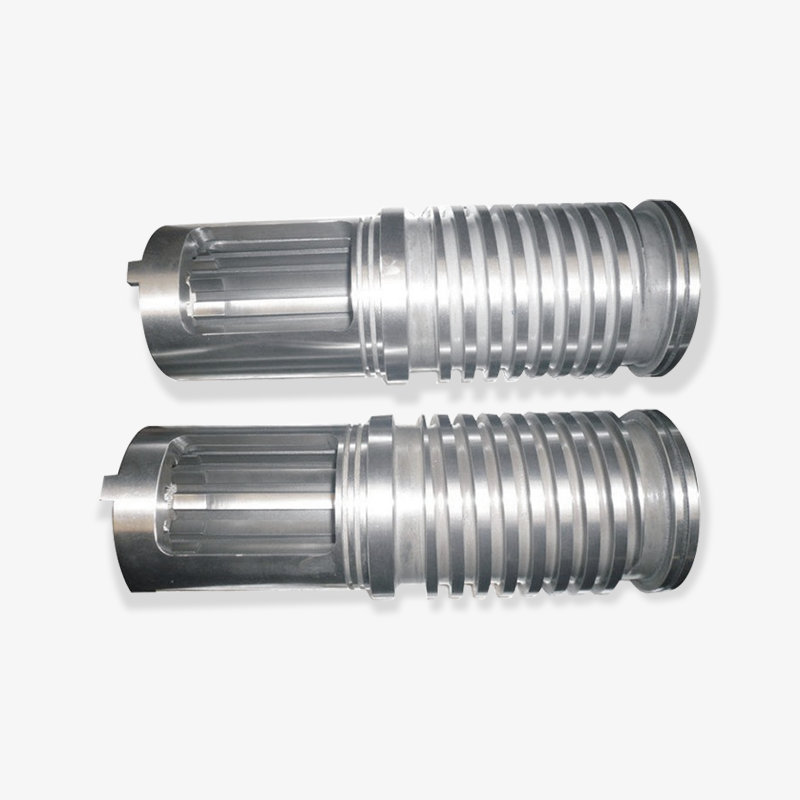
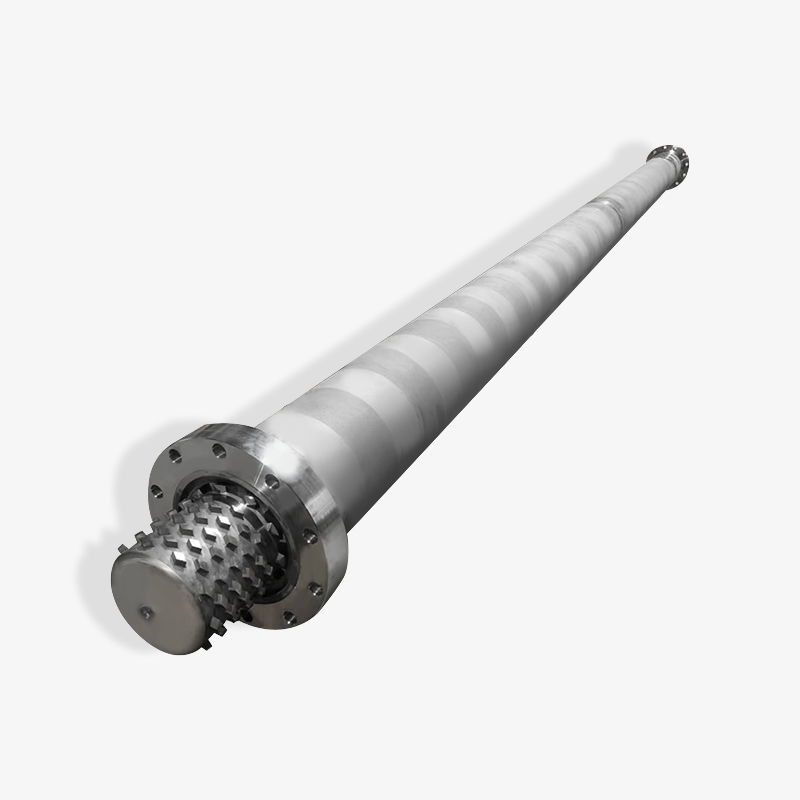
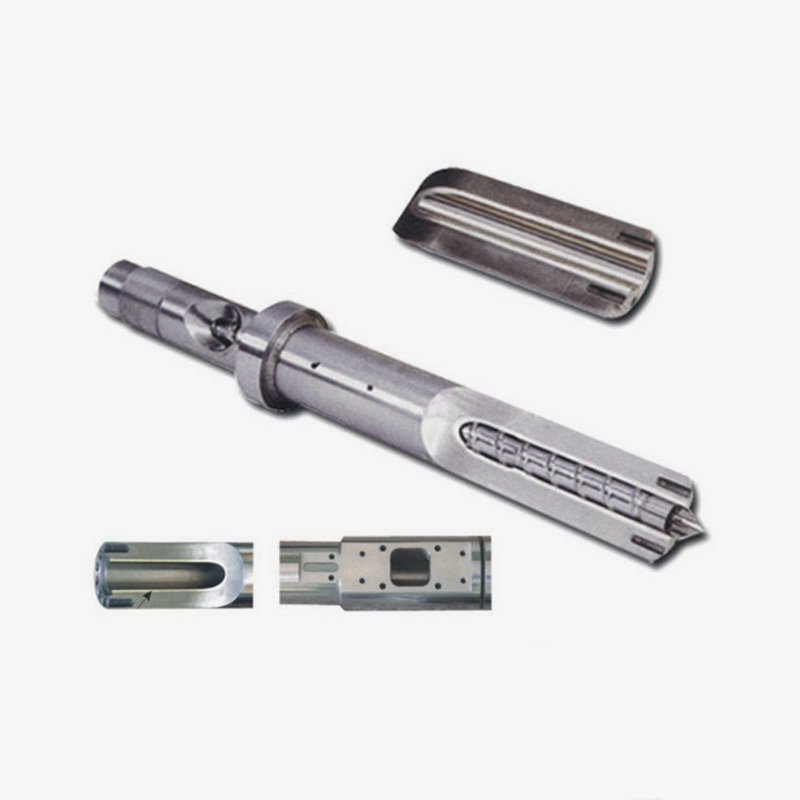
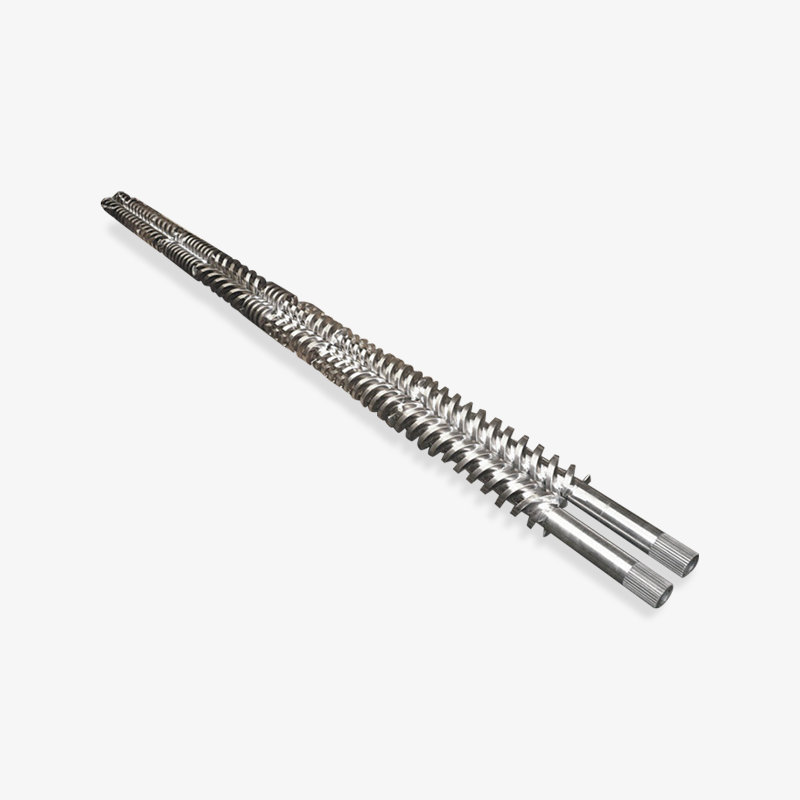
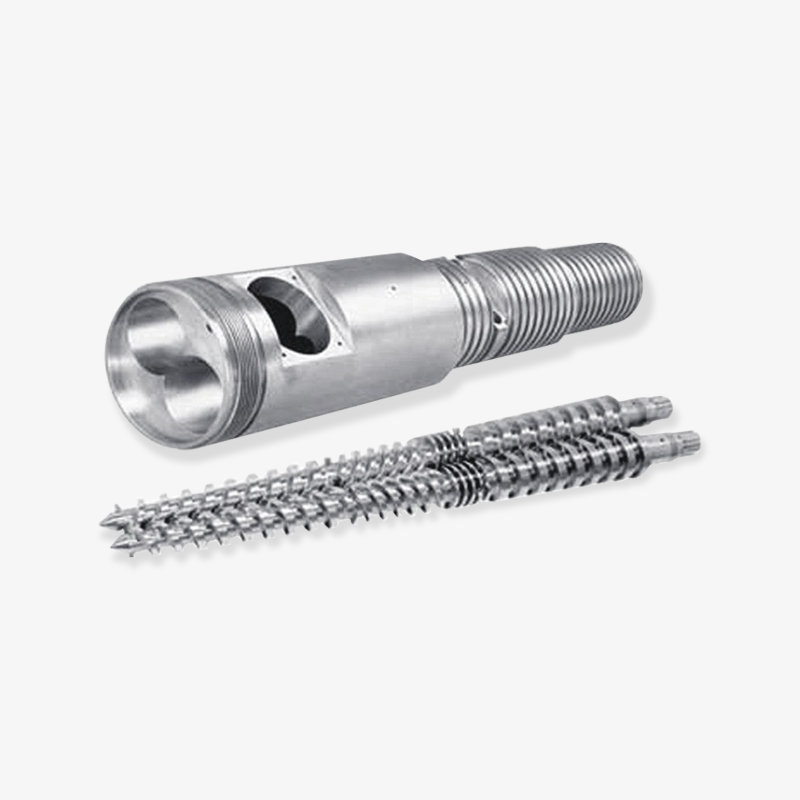
 Brugerdefineret sprøjtestøbningsskrue og tønde Skruen and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Se produkt →
Når du køber denne gruppe som et matchet sæt frem for som separate varer, kontrolleres pasformen mellem skrue, ring og boring af leverandøren inden forsendelse, hvilket fjerner den mest almindelige årsag til en "ny del, der stadig ikke holder puden".
En slidt ternring efterligner en slidt skrue næsten perfekt. Udskift ringen og spidsen, før du godkender en skruebestilling.
Matchende del bygger til den harpiks, du faktisk kører
Den mest almindelige specifikationsfejl er at købe den konstruktion, der passer til maskinen frem for harpiksen. To 180-tons maskiner, der kører identiske skudstørrelser, kan have behov for helt forskellige skrue- og tøndekonstruktioner, hvis den ene støber ufyldt polypropylen og den anden støber 40 procent glasfyldt polyamid.
Slid-tilstand bør drive valget. Slibende fyldstoffer forårsager mekanisk erosion af flyvejorder og borevægge. Ætsende smelter, især PVC og nogle flammehæmmende kvaliteter, angriber det nitrerede lag kemisk og frembringer gruber i stedet for glat polering. Højtemperaturharpikser oxiderer ståloverfladen og forkorter varmebåndets levetid. Hver af dem har brug for et andet svar.
| Harpiks eller fyldstof | Dominerende slidtilstand | Tønde retning | Skruens retning | Hvad skal man se |
|---|---|---|---|---|
| Ufyldt PP, PE, PS, ABS, PC | Mildt klæbende slid | Nitreret hul, standard liner | Nitreret stål, 20:1 til 22:1 L/D | Langsomt tab af måling gentagelighed efter flere år |
| Glasfyldt PA, PBT, POM på 20 til 50 procent | Kraftig slid | Bimetal liner med hårdmetal fase | Bimetallisk eller svejset hård beklædning på fly, blandesektion | Afrundede flyvehjørner og stigende skruemoment |
| Stiv og blødgjort PVC | Korrosion plus termisk nedbrydning | Korrosionsbestandig bimetal eller forkromet boring | Forkromet, lav kompression, ingen døde pletter | Sorte linjer og gruber på nitrerede overflader |
| PPS, PEI, PEEK, LCP | Højtemperaturoxidation med slibende fyldstoffer | Bimetallisk med varmestabil legering | Højtemperaturlegering med beskyttet spids | Udbrændt varmebånd og misfarvede skrueflader |
| Skummende EPE og EPP | Lavt slid, ustabilt tryk | Standard nitreret boring er normalt tilstrækkeligt | Skrue med dedikeret blande- og dekompressionszone | Tæthedsvariation og ujævn cellestruktur |
| Genanvendt flage med fyldstof og metalspor | Blandet slid og stød | Bimetal boring | Bimetal skrue med forstærket spids | Pludselige momentspidser og beskadigelse af fødezonen |
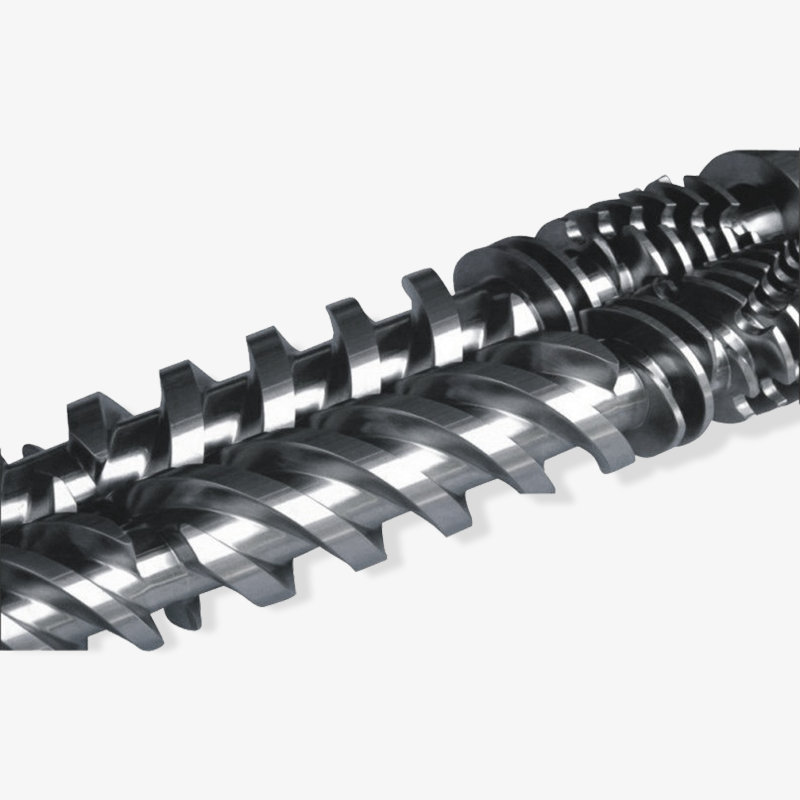
 Bimetallisk skrue til fyldte og højtemperaturharpikser En bimetallisk skrue kombinerer en sej base med en slid- og korrosionsbestandig legeringsoverflade til fyldte og højtemperaturtekniske harpikser. Se produkt →
En bimetallisk konstruktion koster mere end en nitreret, og for en maskine, der kører ufyldt polypropylen i en cyklus på 20 sekunder, køber den ekstra pris meget lidt. For et glasfyldt job med tre skift betaler det sig normalt tilbage inden for det første år efter undgået nedetid. Det ærlige svar afhænger af påfyldning af fyldstof, antal cyklusser og hvor tolerant din kunde er over for en kvalitetsdrift, før det bliver en klage.
Angiv slidstyrken fra det fyldte eller ætsende job, maskinen vil køre mest, ikke fra det nemmeste job, den nogensinde vil køre.
At læse en skrue- og tøndetegning som en køber
Indkøbsingeniører, der kan læse en skruetegning, fanger de fleste forsyningsproblemer, før ordren afgives. Tegningen er ikke bare en form; det er et sæt forpligtelser om geometri, varmebehandling og pasform. Her er sekvensen, der er værd at tjekke hver gang.
- Diameter og pasformsklasse. Nominel skruediameter plus tolerance, matchet mod cylinderboringstolerancen. En skrue og tønde bestilt fra to forskellige leverandører er den mest almindelige kilde til overdreven indledende frigivelse.
- Længde-til-diameter-forhold og zonelængder. Foder-, overgangs- og doseringslængder skal vises som procent eller absolutte dimensioner. Vage tegninger producerer skruer, der løber, men blødgør ikke på samme måde som originalen.
- Kompressionsforhold. Bekræft, at forholdet passer til harpiksen. En 3:1 skrue, der falder ned i et PVC-job, vil forskydningsnedbryde materiale, uanset hvor godt det er bearbejdet.
- Flyve geometri. Pitch, flyvebredde, kanaldybdeprofil og enhver barriere eller blandingsflyvninger. Disse bestemmer smeltehomogenitet og output, ikke kun slidets levetid.
- Grundmateriale og varmebehandling. Basisstålkvalitet, nitreringsdybde og overfladehårdhed eller bimetallisk foringstykkelse og karbidindhold. Spørg efter de faktiske værdier, ikke udtrykket "materiale af høj kvalitet".
- Rethed og overfladefinish. Rethed pr. længdeenhed og boringruhed. Begge påvirker clearance på måder, der kun vises, når maskinen er varm.
- Interface detaljer. Skrueskaftkobling, kilespor eller not, gevindspecifikation, kontroller ringsædets dimensioner. Det er de dimensioner, der afgør, om delen overhovedet passer.
- Dyse interface. Sfærisk radius, åbningsdiameter og sædevinkel, matchet med indløbsbøsningen på formsiden.
En tegning, der besvarer alle otte punkter, kan citeres nøjagtigt af enhver kompetent producent. En tegning, der besvarer tre af dem, vil producere en del, der passer, kører og langsomt overbeviser alle om, at maskinen er problemet.
Hver dimension, der mangler på din tegning, bliver en antagelse, som din leverandør skal gøre på dine vegne.
Hvor serviceopkald virkelig kommer fra
Før man beslutter sig for, hvad man skal have på lager, hjælper det at se, hvordan klager over plastificeringsenheder typisk fordeler sig. Nedenstående diagram er et illustrativt mønster, der er tegnet fra almindelige rapporter på butiksgulvet i stedet for en formel undersøgelse, så behandl formen som vejledning og de nøjagtige procenter som omtrentlige.
Illustrativ opdeling af servicekald til plastificeringsenheder
Skrue flyve slid
34 %
Tjek ring og skruespids
22 %
Tøndeboringsslid ved doseringsende
18 %
Varmebånd og termoelement fejl
14 %
Dyseblokering eller sædeskade
7 %
Feed halsbro og sult
5 %
De første tre kategorier udgør omkring tre fjerdedele af det samlede antal, hvilket er grunden til, at skrue- og cylindergeometri fortjener den mest detaljerede tegning i dit reservedelsbibliotek. Det forklarer også, hvorfor et vedligeholdelsesteam, der kun har varmebånd på lager, stadig vil miste dage, når puden driver.
De to mindste kategorier er dem, der oftest fejldiagnosticeres. Dysesædebeskadigelse og foderhalsbro viser sig begge som korte skud, og begge får skylden på skruen. En hurtig trykkontrol ved dysen og et kig på fødehalstemperaturen vil adskille dem, før nogen bestiller en erstatning.
For en maskinbygger, der sender udstyr til eksportmarkeder, har denne fordeling en anden betydning. Reservesæt, der sælges sammen med en ny maskine, bør afspejle de større stænger, ikke de billigste, fordi en kunde, der modtager en skruetip, men ingen tjekring, stadig vil ringe til servicelinjen.
Reservesæt skal følge fejlfordelingen, og to tredjedele af fejlene sidder inde i skrue- og cylindersamlingen.
Måling af slid, før du godkender en udskiftning
Det er dyrt at udskifte en skrue ved mistanke. At erstatte det på måling er en beslutning, du kan forsvare. Målingerne nedenfor er dem, der rent faktisk afgør spørgsmålet, og de tager mindre end en time på en standset maskine med skruen fjernet.
| Måling | Hvor skal man tage det | Typisk ny stand | Beslutningstærskel |
|---|---|---|---|
| Udvendig diameter på skrueflyvning | Foder-, overgangs- og doseringssektioner | Tegning nominel inden for tolerance | 0,25 til 0,4 mm under nominel |
| Tøndeborings diameter | Foderåbning, midterste, doseringsende | Tegning nominel, fin finish | 0,15 til 0,25 mm over nominel |
| Radial frigang ved måling | Kun målezone | Typisk 0,10 til 0,20 mm | Over 0,35 mm |
| Kontroller ringens glideafstand | Ring mod skrueskaft | 0,05 til 0,15 mm | Over 0,25 mm |
| Ligehed | Fuld skruelængde på V-blokke | Inden for 0,02 mm pr. 300 mm | Synlig bøjning eller udløb over 0,05 mm |
| Boring overflade tilstand | Måleafsnit | Fin, ensartet finish | Scoring, pitting eller ruhed over 1,6 mikrometer Ra |
To praktiske bemærkninger. Mål først boringen ved temperatur, hvis du kan, for en varm tønde har ikke samme form som en kold. For det andet skal du beholde det forrige måleark i maskinfilen. En enkelt læsning fortæller dig clearance; to aflæsninger med seks måneders mellemrum fortæller dig slidhastigheden, og slidhastigheden er det, der forudsiger den næste fejldato.
To måleark er mere værd end én kontrolrapport, fordi kun trenden fortæller dig, hvornår du skal bestille.
Sourcing-risici: Tolerance, udskiftelighed og leveringstid
De fleste klager over reservedele handler ikke om bearbejdningskvalitet. De handler om kløften mellem, hvad køberen antog, og hvad leverandøren antog. Det er de risici, der er værd at skrive ind i en indkøbsordre.
- Rydningsstabling. En skrue i toppen af dens tolerance og en tønde i bunden af dens tolerance kan efterlade en spillerum, der er dobbelt så stor som designværdien, før maskinen nogensinde kører.
- Hårdhedskrav uden certifikater. Nitreringsdybde og overfladehårdhed bør ankomme som målte værdier med forsendelsen, ikke som en markedsføringssætning på en hjemmeside.
- Udskiftelighed af grænsefladeenden. Skrueskafter, kilespor og koblingsgevind varierer mellem maskingenerationerne. En tegning af sporene uden tegning af drivenden er ufuldstændig.
- Leveringstid angivet for det forkerte produkt. Brugerdefinerede skruer og bimetalliske tønder fremstilles på bestilling og har typisk brug for uger frem for dage. Standard nitrerede skruer kan være på lager. Bekræft, hvilken tidsplan du bliver citeret efter.
- Paknings- og transportskader. Lange slanke dele bøjes. Eksportpakning skal understøtte skruen langs dens længde, og den modtagende inspektion bør omfatte en rethedskontrol, ikke kun et visuelt udseende.
- Dokumentation til eksportkunder. Materialecertifikater, dimensionsrapporter og varmebehandlingsjournaler kræves ofte af maskinbyggerens egen slutkunde, især på europæiske og nordamerikanske markeder.
For købere, der sammenligner en producent, en handelsleverandør og en grossist, optræder sondringen normalt på netop dette område. En producent kan vise dig procesruten for nitrering eller centrifugalstøbning og kan justere en tegning. En erhvervsdrivende sender din tegning og returnerer et tilbud. Det er ikke automatisk værre, men det ændrer, hvem der bærer risikoen, når en tolerance overses.
Skriv frigang, hårdhed og drev-endemål på skrift, og de fleste tvister om reservedele forsvinder, før de starter.
Reservedele, der er værd at opbevare, og hvad du skal bestille lige i tide
Lagerbeslutninger træffes normalt ud fra pris pr. vare snarere end omkostninger ved nedetid, hvilket er nøjagtigt baglæns. Det rigtige spørgsmål er, hvor mange timers produktion en manglende del koster, og hvor forudsigelig dens fejltidspunkt er.
Tjek ringe, skruespidser, dyser, varmebånd, termoelementer og tætninger er på lager. De er billige i forhold til nedetid, de fejler forudsigeligt, og deres dimensioner er stabile på tværs af produktionsforløb. En enkelt hyldeskuffe, der dækker disse genstande, kan gøre et to-dages stop til en to-timers omskiftning.
Skruer og tønder tilhører en kategori med planlagte ordrer snarere end en lagerkategori. De er lavet til en specifik geometri, de er dyre at holde inaktive, og de holder længe nok til, at tre varianter binder kapital i årevis. Den rigtige tilgang er en målt slidtrend plus en kendt leverandørgennemløbstid, så ordren går ud, når trenden krydser en tærskel, i stedet for når maskinen stopper.
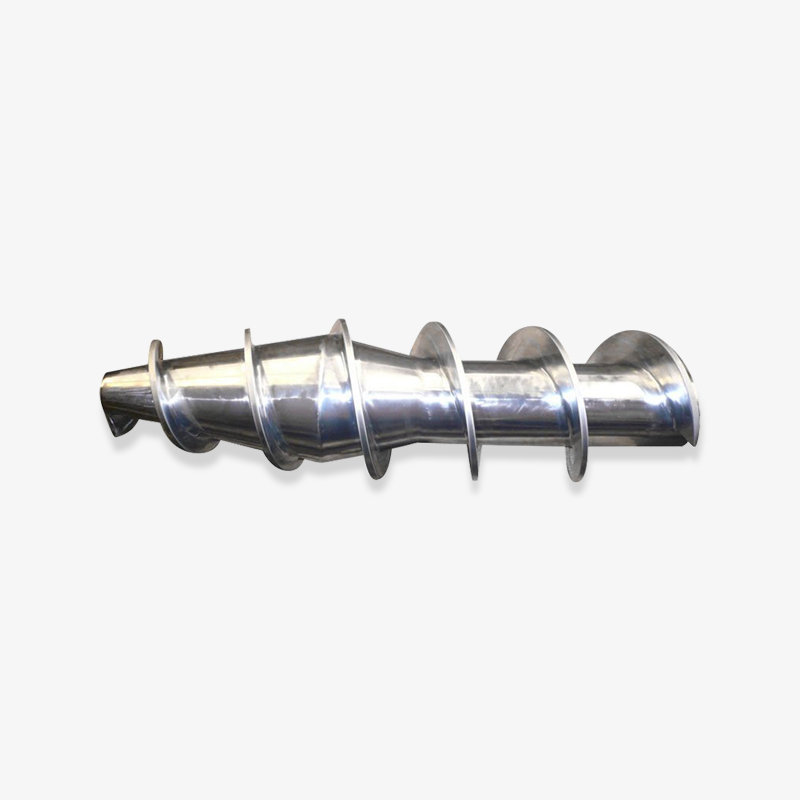
 SKD61 Tilbehør til sprøjtestøbemaskine Forkrop, skrue små dele og dyse i SKD61, med optimerede strømningsveje for stabilt smelteflow og slidstyrke. Se produkt →
Forbrugstilbehør er værd at konsolidere med den samme leverandør, der producerer skruen og cylinderen, fordi ring-, spids- og sædedimensionerne er tilpasset den specifikke skrue i stedet for til en generisk standard.
For maskinbyggere, der kører et reservesætprogram, er en fornuftig struktur et forbrugssæt pr. afsendt maskine og et udskiftningssæt pr. to års forventet service. Det holder slutkunden understøttet uden at bede dem om at oplagre en hel plastificeringsenhed.
Lager de dele, der fejler forudsigeligt og billigt; planlægge de dele, der fejler langsomt og dyrt.
Fejlmønstre og hvad de betyder, før du udskifter noget
At læse en fejl korrekt sparer flere penge end at købe godt. Fire mønstre dækker det meste af, hvad et støbegulv faktisk rapporterer.
Pudedrift med normale temperaturer
Når puden vandrer og varmezonerne holder, skal du først have mistanke om tjekringen, og derefter skrue flyve-slid. En hurtig test er at køre skruen fremad på en blokeret dyse og se om skruen bliver ved med at krybe. Hvis den gør det, glider smelten forbi ringen eller flyvningerne, og ingen temperaturjustering vil genvinde gentagelsesevnen.
Sorte pletter, der vises midt i løbet
Pletter, der kommer og går, betyder normalt nedbrudt materiale holdt på et dødt sted frem for en slidt skrue. Kontroller kontrolringens sæde, dysesædet og ethvert trin mellem cylinderen og dysen. Hvis pletterne er konsistente og vokser over uger, bliver overfladenedbrydning af boringen eller et revnet nitridlag den mere sandsynlige årsag.
Stigende skruemoment og langsommere genopretning
Drejningsmomentstigning med et stabilt sætpunkt peger på enten en slidt tønde, der skaber en grov boring, eller et problem med fødezonen, der sulter flyvningerne. Kontroller foderhalstemperaturen og tragtens halskøling, før du bestiller noget. Sult efterligner slid overraskende godt.
Korte billeder på en maskine, der plejede at fylde let
Korte skud har mange årsager, men når de optræder sammen med en længere restitutionstid, er plastificeringsgruppen stedet at søge. Når de vises alene med stabil pude, er problemet mere sandsynligt i dysen, formtemperaturen eller injektionsprofilen. At adskille disse to tilfælde tager ti minutter og forhindrer en dyr fejldiagnose.
At føre en simpel log over pude, restitutionstid og drejningsmoment pr. skift forvandler alle fire mønstre fra anekdote til bevis. Det er den mindst glamourøse vedligeholdelsesvane og den, der betaler sig mest konsekvent.
En log på skifteniveau af pude, genvinding og drejningsmoment identificerer en slidt plastificeringsgruppe længe før dele beskadiges.
Spørgsmål, der adskiller en rigtig producent fra en forhandler
Når du sammenligner leverandører af dele til indsprøjtningsmaskiner, fortæller svarene på en håndfuld spørgsmål dig mere, end et katalog gør.
- Kan du vise procesvejen for nitreringen eller centrifugalstøbningen, og styrer du den i huset?
- Hvilken basisstålkvalitet har du på lager, og kan du levere møllecertifikatet med forsendelsen?
- Hvordan måler man flyvningens udvendige diameter, og på hvor mange punkter langs skruen?
- Kan du bearbejde til en kundetegning, der adskiller sig fra din standardserie, og hvad er minimumsordremængden?
- Hvilken tolerance har du på rethed, og hvordan understøttes delen under pakning og forsendelse?
- Hvad er din realistiske leveringstid for en tilpasset bimetallisk skrue og tønde i stedet for en standard nitreret skrue?
- Hvilke eksportmarkeder sender du allerede til, og hvilken dokumentation kræver disse kunder?
Mønstret i svarene har betydning. En producent beskriver operationer, inspektionspunkter og gennemløbstider i specifikke termer. En forhandler beskriver produkter og priser. Ingen af dem er automatisk forkerte, men kun én af dem kan justere en tegning, når din maskinbygger ændrer foderzonens længde.
For indkøbsteams, der arbejder på tværs af grænser, hjælper det også at spørge, hvem der håndterer de tekniske spørgsmål efter ordren. En erfaren producent vil sætte en ingeniør på specifikationsdiskussionen, som er præcis der, hvor de fleste reservedelsproblemer stammer fra.
Spørg om proces og inspektion, ikke om produktkategorier; svarene adskiller en producent fra en forhandler med det samme.
Installation, indbrud og hverdagsvaner
En korrekt specificeret skrue og cylinder kan stadig svigte tidligt under installationen. Tre vaner forhindrer det meste.
Kontroller først justeringen og sædet før opvarmning. Skruen skal rotere frit med hånden ved omgivelsestemperatur, og cylinderflangen skal sidde fladt mod huset. For det andet, påfør en ordentlig varmeopblødning. Bring tønden op i etaper, og hold den ved temperatur længe nok til, at hele samlingen kan stabilisere sig, før der køres materiale, fordi en kold skrue, der tvinges ind i en varm tønde, er dér, hvor galningen begynder.
For det tredje, kør et kontrolleret indbrud. Hold de første par hundrede skud ved moderat modtryk og moderat skruehastighed, og se drejningsmomentudviklingen i stedet for skuddets udseende. Hvis drejningsmomentet stiger støt under indbrud, skal du stoppe og kontrollere frigangen igen i stedet for at skubbe den igennem.
Dag til dag er de vaner, der forlænger levetiden, uglamorøse: hold tragten og foderhalsen kølig, undgå at køre efterslibning med metalforurening, hold udrensningsrutinen ærlig ved nedlukning, og lad aldrig PVC sidde varmt i tønden under et langt stop. Hver af disse fjerner én slidmekanisme uden at det koster andet end disciplin.
De fleste tidlige skruefejl er installations- eller nedlukningsvaner, ikke bearbejdningsfejl.
Ofte stillede spørgsmål
Hvilke dele af sprøjtemaskinen slides hurtigst?
Kontrolringen og skruespidsen slides hurtigst målt i timer, fordi de tætner mod smeltetryk tusindvis af gange pr. skift. Skruerne og tøndeboringen slides langsommere, men koster langt mere at udskifte, hvorfor ringen normalt er den første udskiftning og plastificeringsenheden den største planlagte udgift.
Hvordan ved jeg, om jeg skal udskifte skruen, tønden eller begge dele?
Mål radial frigang ved målezonen og sammenlign den med den originale tegning. Hvis skruediameteren er slidt ud over tærsklen, mens boringen stadig er inden for tolerancen, kan en skrue alene genoprette ydeevnen. Hvis boringen er vokset, vil udskiftning af skruen efterlade dig med for stor spillerum fra dag ét, og den nye del bliver hurtigt slidt.
Kan jeg kun udskifte skruen uden at udskifte cylinderen?
Det er muligt og nogle gange fornuftigt, men kun med målebevis. En ny skrue, der løber inde i en slidt boring, mister den designet spillerum og yder ofte dårligere end forventet. Leverandører, der producerer begge dele, kan kontrollere pasformen inden forsendelse, hvilket er den sikreste rute for alt andet end en billig råvaremaskine.
Hvornår er en bimetallisk skrue og tønde den ekstra pris værd?
Det betaler sig, når maskinen kører med slibende fyldstoffer, ætsende smelter eller høje cyklustællinger, hvor nedetiden er dyr. For ufyldte råvareharpikser på moderate cyklusser, fungerer en korrekt specificeret nitreret opbygning godt og koster mindre. Beslutningen bør følge fyldstofbelastning og forventet levetid snarere end vane.
Hvorfor mister min maskine pude selv med nye varmebånd?
Tab af pude med korrekte temperaturer betyder næsten altid, at smelten glider bagud, enten forbi checkringen eller over slidte flyve. Test ved at skubbe skruen fremad mod en blokeret dyse og se efter krybning. Hvis skruen kryber, er svaret i plastificeringsgruppen frem for varmesystemet.
Kan en leverandør lave sprøjtemaskinedele efter min originale tegning?
Ja, og det er den normale rute for maskinbyggere og for udskiftningsarbejde på ældre udstyr. Lever en komplet tegning inklusive drivende, flyvegeometri, materialespecifikation og varmebehandling. Leverandører, der beder om disse detaljer, før de citerer, er normalt også dem, der vil kontrollere dem efter bearbejdning.
Hvilken leveringstid skal jeg planlægge?
Standard nitrerede skruer kan være tilgængelige fra lager, mens brugerdefinerede geometri og bimetalliske opbygninger laves på bestilling og kører typisk i uger frem for dage. Planlæg købet ud fra din slidtrend snarere end fra fejldatoen, og bekræft, hvilken tidsplan der gælder for den nøjagtige specifikation, du bestiller.
Følger parallelle dobbeltskruer og koniske dobbeltskruer de samme regler?
Logikken er ens, men geometrien er det ikke. Sammengribende dobbeltskruer er afhængige af præcise flyveprofiler og centerlinjeafstand, så udskiftningstolerancerne er snævrere end på en enkelt skrue. Slidmåling fokuserer stadig på flyveland og boringsflader, men de acceptable frihøjdeværdier er mindre og bør altid komme fra maskinbyggerens tegning.
De fleste problemer med pude, korte skud og pletter går tilbage til én målt frigang, så mål før du bestiller.
Hvor skal man hen
Hvis du arbejder gennem en slitagebeslutning nu, er to ressourcer værd at åbne, før du anmoder om et tilbud. Man gennemgår de symptomer og årsager, der viser sig oftest på støbemaskiner; den anden viser standardsortimentet af plastificeringskomponenter til rådighed til injektionsudstyr.
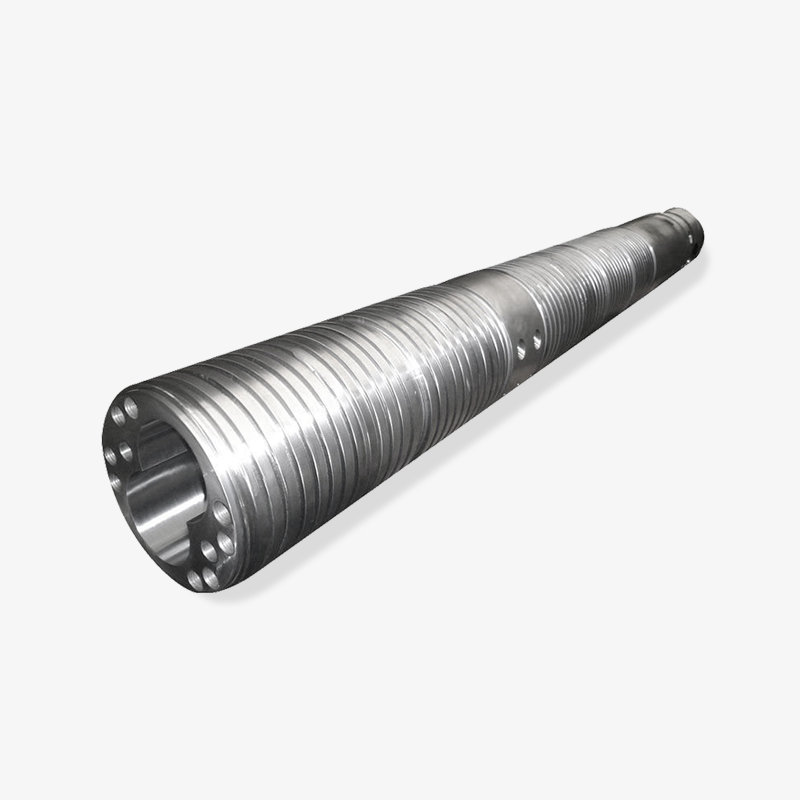
Almindelige problemer med sprøjtestøbemaskineskruer og -tønder Sprøjtestøbemaskine skrue og tønde række
Zhoushan Microwave Screw Machinery har produceret skruer, tønder og plastikmaskinkomponenter siden 1990 fra en produktionsbase på mere end 10.000 kvadratmeter og har leveret maskinbyggere og reservedelskøbere i USA, Tyskland, Dubai, Vietnam og Thailand. Brugerdefineret geometri, matchede skrue- og cylindersæt og forbrugsmateriale kan citeres fra din tegning.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
