

Forfatter: Weibo
Dato: Nov 17, 2026
Dele til plastinjektionsmaskine: Købsvejledning for skrue, tønde og sliddele
En 250-tons maskine stopper midt på skiftet. Skudvægten har drevet i tre uger, smeltetiden løber næsten 20 procent over sætpunktet, og der vises sorte striber på dele, der var rene i sidste måned. Vedligeholdelse kontrollerer først formen, derefter harpiksen og trækker til sidst plastificeringsenheden - og finder, at doseringssektionen af skruen er slidt så hårdt, at materialet glider tilbage forbi checkringen.
Det er den fejltilstand, der faktisk koster output på en sprøjtestøbemaskine. Ikke pumpen, ikke ventilen - skruen, cylinderen, kontrolringen og dysen. Disse fire bæres sammen, men alligevel købes de næsten altid som fire separate linjer, bestilt en ad gangen, hvor den billigste og den først mislykkede får opmærksomhed først.
Det sædvanlige resultat: nogen rejser en indkøbsordre for en tønde, følger den med en skrue og skubber checkringen til næste nedlukning. Maskinen går sammen igen, lækker stadig, driver stadig, og den nye skrue får skylden for det.
Hvis du har søgt i dette emne før, er du sandsynligvis landet på sider, der beskriver sprøjtestøbekomponenter - hulrum, kerner, ejektorstifter, løbere, kølekredsløb. Det er formdele, ikke maskindele. De sidder i en anden forsyningskæde, fejler på forskellige måder og bliver købt af forskellige mennesker. Denne artikel forbliver på maskinsiden: hvilke plastikindsprøjtningsmaskinedele slides, hvordan de er specificeret, hvad skal man tjekke før bestilling, og hvordan man forhindrer en reparation i at blive et gentagelseskøb tre måneder senere.
De plastindsprøjtningsmaskinedele, der koster mest output - skrue, tønde og tjekring - vises sjældent på en reservedelsliste, fordi de fejler ved langsom ydeevneforfald snarere end ved pludselig brud.
Hvilke plastinjektionsmaskinedele bestemmer faktisk dit output
Fjern markedsføringssproget, og delene på en sprøjtestøbemaskine falder i tre grupper. Hver gruppe har sin egen købslogik, og at blande dem er der, hvor de fleste bestillingsfejl begynder.
- Plastificerings- og injektionsenhed: skrue, cylinder, kontrolring (kontraventil), skruespids, dyse, dysehus, fødehals, varmebånd og termoelementlommer. Disse dele ser smeltet polymer under tryk, hver cyklus, i årevis.
- Klemme- og låsesystem: trækstænger, trækstangsmøtrikker, faste og bevægelige plader, vippestifter, bøsninger, hydrauliske cylindre og spændestemplet. Disse dele ser mekanisk belastning og træthed, ikke polymer.
- Drev, hydraulik og kontrol: pumper, proportionalventiler, servomotorer, tryksensorer, positionstransducere og styremoduler. Disse fejler på grund af forurening, varme eller elektronik, ikke på grund af slid.
Plastificerings- og injektionsgruppen er, hvor output bestemmes. En slidt pumpe vil alarmere og stoppe maskinen. En slidt tjekring vil holde maskinen kørende, mens den stille og roligt koster dig cyklustid, skrothastighed og dimensionskonsistens, og ingen indgiver en vedligeholdelsesanmodning, fordi intet teknisk er gået i stykker.
Det er kerneforskellen i, hvordan disse dele fejler. Halvdelen af spændeenhedens fejl melder sig selv - en revnet møtrik, en utæt cylinder, en vippestift, der begynder at hvine. Plastificeringsfejl melder sig selv med data, du skal gå på udkig efter: skudvægtspredning udvides, pudeposition krymper, smeltetemperaturen kryber op, sorte pletter vises på en del, der var fin sidste kvartal.
Det er også værd at adskille maskindele fra formdele ordentligt, for det gør søgeresultaterne sjældent. En hulrumsindsats, en varmløbermanifold, en indløbsbøsning og en udkastermuffe er værktøj. En skrue, tønde og kontrolring er maskine. Værktøjet købes af en formingeniør mod en deltegning; maskindelene købes af et vedligeholdelses- eller indkøbsteam mod et maskinbyggeark og en harpiksspecifikation. De to specifikationer er ikke udskiftelige, og det er leverandørerne heller ikke.
Sorter din reservedelsliste efter fejltilstand, ikke efter pris: plastificeringsdele fejler langsomt og koster output, klemmedele fejler pludseligt og koster produktionsdage.
Skrue- og tøndeparret sidder i centrum af hvert køb
Næsten hver specifikationssamtale starter her, og det burde den. Skruen og cylinderen er de eneste dele i maskinen, der rører polymeren kontinuerligt, og deres tilstand sætter loftet for, hvad maskinen kan holde i tolerance.
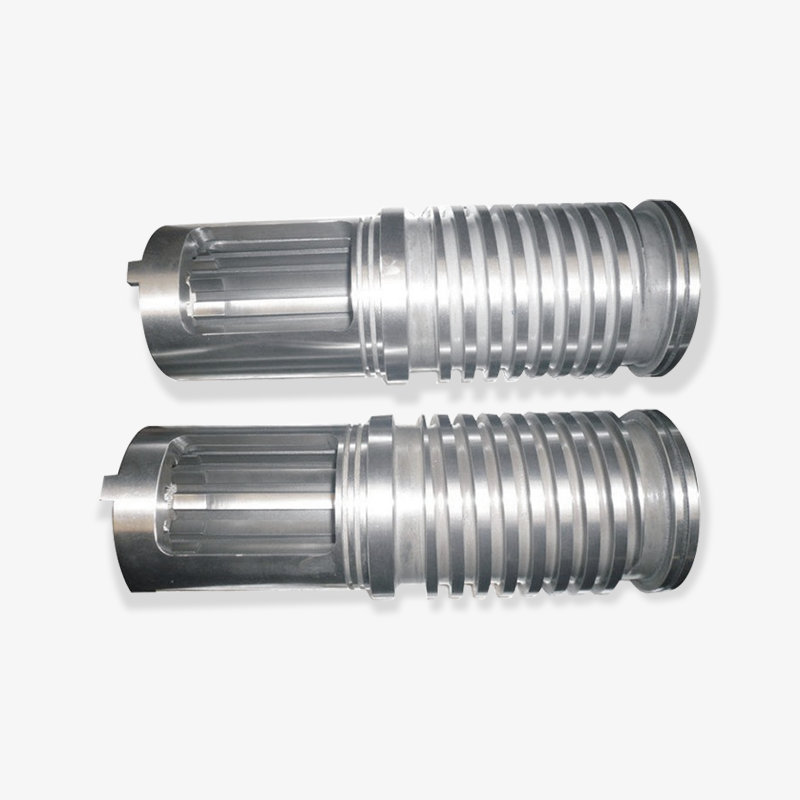
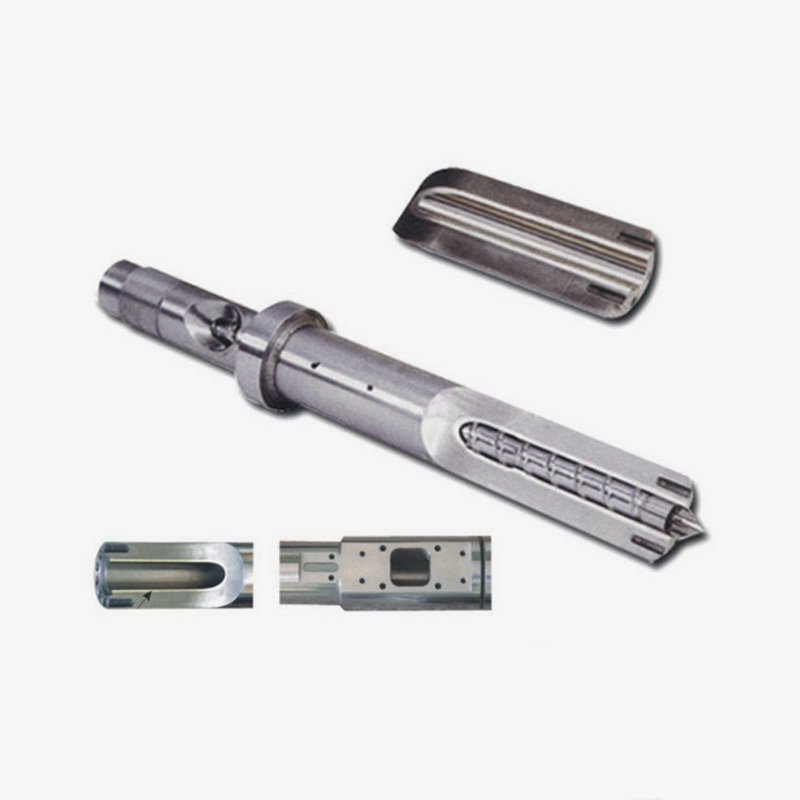
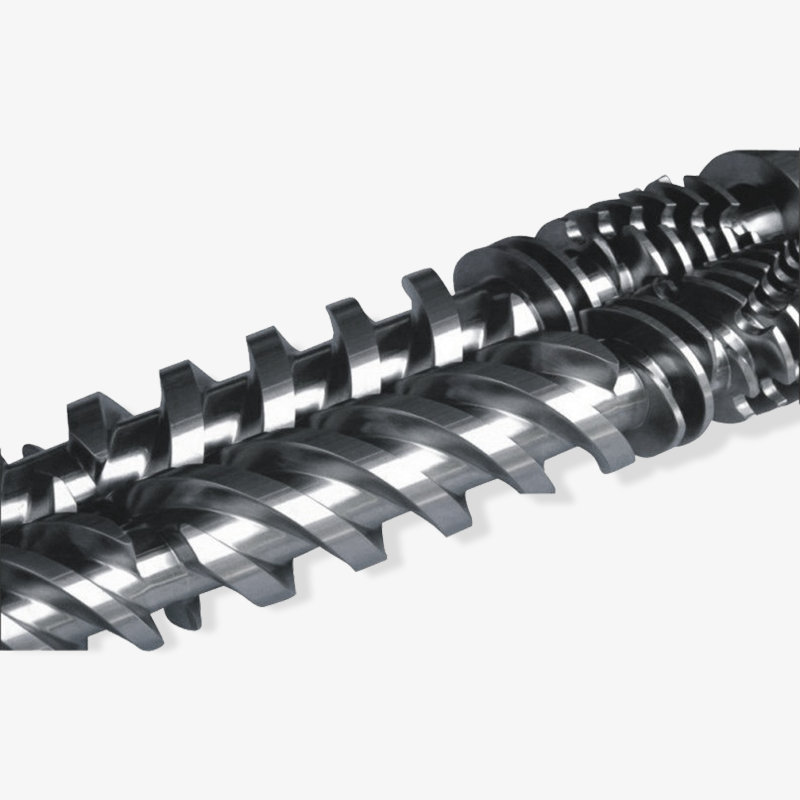
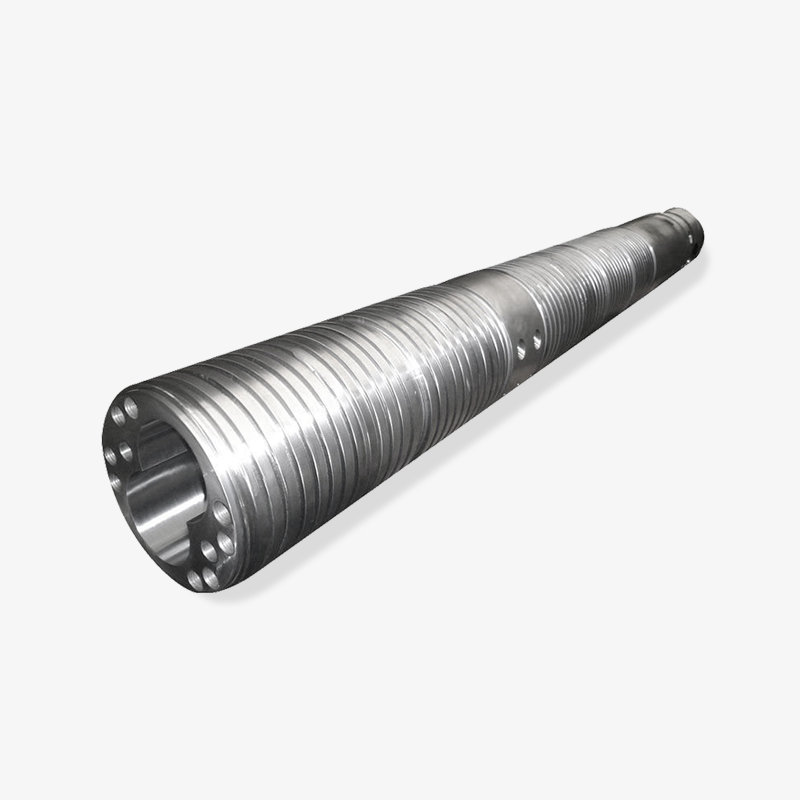
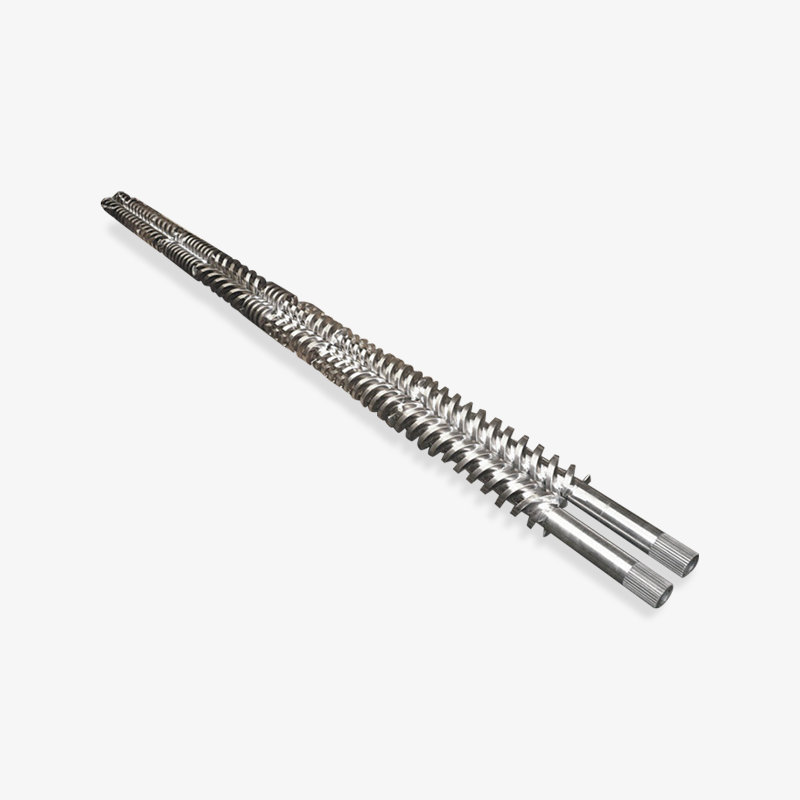
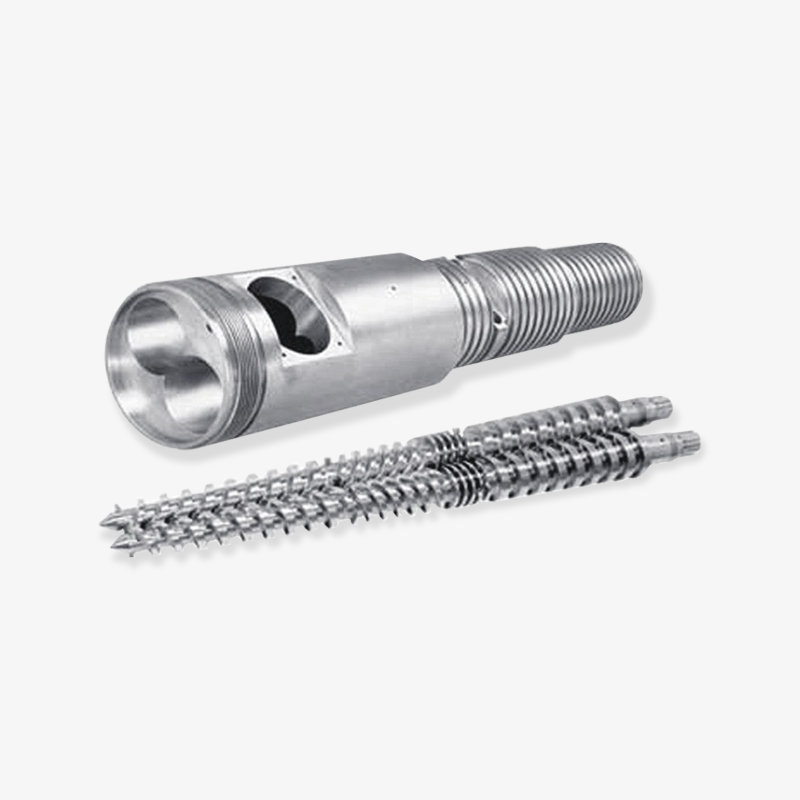
 Brugerdefineret sprøjtestøbningsskrue og tønde Skruen og cylinderen er de eneste dele, der kontinuerligt er i kontakt med polymer, så deres matchede design og tilstand sætter maskinens toleranceloft. Se produkt →
Arbejdsforholdet mellem de to er en kontrolleret clearance. På en indsprøjtningsskrue til generelle formål er den radiale afstand mellem skrueåbningen og cylinderboringen typisk i området 0,1 til 0,2 procent af skruens diameter pr. side, stram nok til at fungere som en tætning og løs nok til ikke at galde. Denne frigang bevæger sig kun i én retning, når maskinen går i produktion. Når den åbner, flyder polymer baglæns hen over flyvningerne i stedet for fremad ind i skuddet, og maskinen kompenserer ved at skubbe skruen længere og længere.
Du kan se rydningsproblemet i procesdataene, før du ser det i delene. Hold øje med en udvidelse af skudvægten over et skift, en pudeposition, der trender mod nul, og smeltetid, der støt stiger, mens tøndetemperaturen forbliver flad. Disse tre signaler tilsammen er den klassiske signatur af en åbning af skrue-til-tønde-afstand eller en utæt checkring.
Geometri betyder lige så meget som slid. De vigtigste parametre, du bliver bedt om at bekræfte, er:
- Skruediameter og længde-til-diameter-forhold: almindelige indsprøjtningsskruer kører normalt mellem 18:1 og 24:1. Korte forhold passer til varmefølsomme harpikser; længere forhold giver bedre blanding og smelteensartethed for tekniske polymerer.
- Kompressionsforhold: lav for amorfe polymerer såsom ABS og PS, højere for semikrystallinske materialer såsom PP og PE, hvor fortætning under smeltning kræver mere kompression.
- Fremføring, kompression og doseringslængder: forholdet mellem de tre zoner styrer, hvor skånsomt materialet transporteres, og hvor stabil smelten er ved slutningen af slaget.
- Tøndevarmezoner og termoelementpositioner: disse skal matche maskinens kontrolkonfiguration, ikke kun de fysiske dimensioner. En tønde, der bolter sig perfekt, men sætter et termoelementhul på det forkerte sted, vil aldrig holde en stabil profil.
Den fejl, der koster flest penge, er at dimensionere en erstatningsskrue udelukkende ved at kopiere den originale tegning. Hvis maskinen har ændret, hvad den kører - en fyldt kvalitet, et højere glasindhold, en hurtigere cyklus - kan den oprindelige geometri være årsagen til, at delen fejlede tidligt. En udskiftning er det ene øjeblik, hvor geometrien kan korrigeres uden ekstra omkostninger.
Udskift skruen og cylinderen på målt frigang og drift i procesdata, ikke på en fast kalender, og brug udskiftningsordren til at rette geometri, der ikke længere matcher den harpiks, du kører.
Sliddele, der skal udskiftes som et sæt
Tjekringen er den billigste del i plastificeringsenheden og den, der oftest efterlades under en ombygning. Den eneste beslutning fortryder det meste af fordelen ved en ny skrue og tønde.
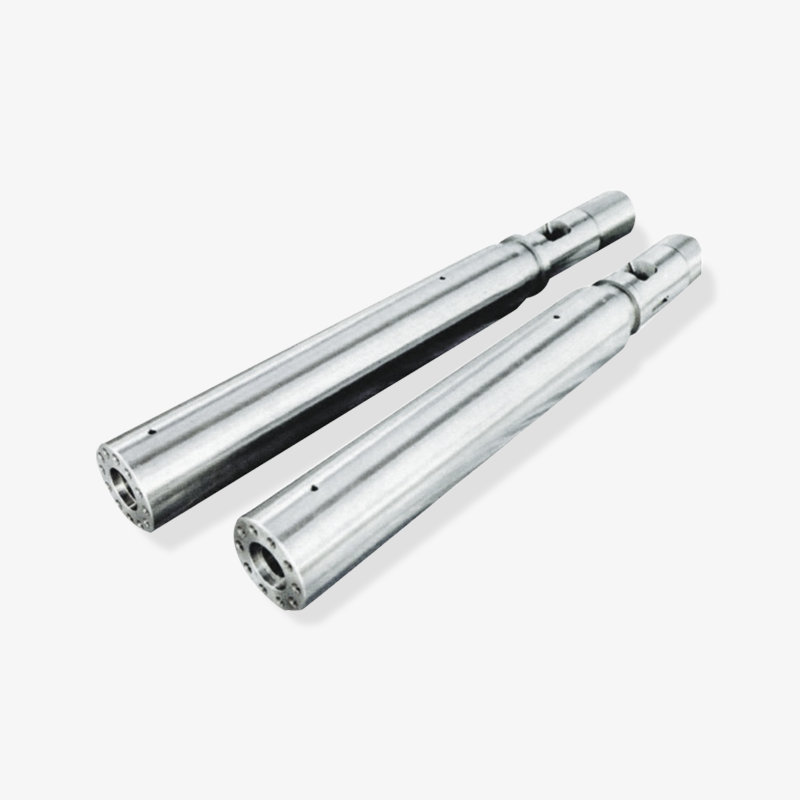
 Specialtilbehør til sprøjtestøbemaskine og kontrolringkomponenter Tjekringen er billig, men kritisk, og dette SKD61-tilbehørssæt inkluderer frontkrop, skruedele og dyse til matchede ombygninger. Se produkt →
En tjekring virker ved at glide på skruehovedet og tætne mod et sæde under indsprøjtning. Både ringen og sædet slides. En ny ring på et slidt sæde efterlader et mellemrum, der åbner sig under indsprøjtningstryk, og det mellemrum opfører sig nøjagtigt som en slidt skrue - inkonsistens i skudstørrelsen, længere holdetider, blink på det ene skud og korte skud på det næste. De dele, der hører til i denne gruppe, er:
- Tjek ring og kontroller ringsæde (kontraventil): den primære tætning mod tilbagestrømning under injektion.
- Skruespids og dysehoved: væskebanen mellem målezonen og formindløbet.
- Dysehus og dysespids: kontaktdele, der ser både termisk cykling og mekanisk kontaktkraft mod formen.
- Foderhals og foderhylster: grænsefladen mellem tragten og tønden, hvor granulat kommer ind, og hvor slid viser sig som ustabil fodring.
- Varmebånd og termoelementer: ikke sliddele i slibende forstand, men de dele der afgør om en ny skrue og tønde rent faktisk kan holde sin temperaturprofil.
Økonomien er ligetil. En tjekring koster en lille brøkdel af et skrue- og cylindersæt, men en utæt en kan tilføje flere sekunder til hver cyklus gennem forlænget holde- og genopretningstid. På en maskine, der kører en 20-sekunders cyklus på tre skift, er en to-sekunders straf omtrent et tab på 10 procent i output. Det tab kører stille i månedsvis, fordi der aldrig går en alarm.
Dysekontaktkraft er et andet stille slidpunkt. Hvis dysen er sat for langt tilbage, og slæden skubber den mod indløbsbøsningen med fuld kraft hver cyklus, vil dysespidsens svampe blive forringet, og tætningsradius forringes. En forringet radius lækker, og en utæt dyse bliver ofte fejldiagnosticeret som en slidt tjekring, fordi symptomerne - savlen, snoring, inkonsekvent skudvægt - ligner hinanden.
Udskift altid tjekringen, sædet, skruespidsen og dysen som ét sæt med skruen og cylinderen - en ny skrue parret med en gammel tjekring vil reproducere det oprindelige problem inden for få uger.
Injection Unit versus Clamp Unit: To forskellige købssamtaler
Køb af dele på injektionssiden og køb af dele på klemsiden kræver forskellige spørgsmål, forskellige dokumenter og forskellige acceptkriterier. At behandle dem som én generisk indkøbsordre er, hvordan dimensionelle uoverensstemmelser slipper igennem.
Indkøb på injektionssiden
Dette er et præstationskøb. Du angiver en smeltekvalitet, en repeterbarhed af skud og en levetid for en navngiven harpiks. Det betyder, at leverandøren har brug for din harpikskvalitet, fyldstofindhold og -procent, din skudvægt, din cyklustid og din tøndeopvarmningskonfiguration. En leverandør, der citerer en skrue uden at bede om fyldprocenten, citerer en generisk del, og en generisk del er normalt årsagen til, at den sidste fejlede tidligt.
Indkøb på klemsiden
Dette er et dimensionelt og metallurgisk køb. Strækstænger, stagmøtrikker og knækstifter er bærende dele fremstillet med snævre tolerancer, og acceptkriterierne er mekaniske: gevindform, hårdhed, koncentricitet, rethed og materialecertificering. En møtrik med det korrekte gevind, men den forkerte hårdhedsklasse, er en udmattelsesfejl, der venter på, at en produktionskørsel skal ske.
Den praktiske tjekliste for dele på klemsiden er kort, men ikke til forhandling:
- Bekræft gevindstigning, gevindform og hårdhedsklasse mod maskinbyggerens tegning, ikke mod en prøvedel.
- Anmod om materialecertificering med varmenummersporbarhed på bærende emner.
- Kontroller retheds- og koncentricitetsgrænserne skriftligt, og bekræft, hvordan de vil blive målt ved ankomst.
- Bekræft, om delen leveres færdigbearbejdet eller som et halvfærdigt emne, der kræver endelig montering på stedet.
Endnu et punkt, der gælder for begge sider: Hold en dimensionsregistrering af, hvad der kom ud af maskinen. Skruediameter ved doseringssektionen, cylinderboring i tre positioner, tjek ring udvendig diameter, dyseradius. Når disse tal skrives ned ved fjernelse, bliver det næste køb en specifikation i stedet for et gæt, og slidhastigheden bliver en målbar værdi frem for en hukommelse.
Injektionssidedele købes mod harpiksdata, klemsidedele mod tegninger og hårdhedscertifikater - send aldrig den samme forespørgsel til begge.
Hvordan slibende og ætsende harpikser omformer delespecifikationen
To maskiner med identiske typeskiltdata kan have brug for helt forskellige skruer afhængigt af, hvad der løber igennem dem. Fyldtype og belastningsprocent ændrer slidmekanismen langt mere, end maskintonnage gør, og den forskel bør drive både materialevalg og inspektionsintervaller.
Skemaet nedenfor sammenligner den relative slidbelastning på tværs af almindelige materialefamilier. Det er en teknisk tilnærmelse for skruer til generelle formål, ikke en specifikation, og den faktiske levetid vil skifte med skruehastighed, modtryk, smeltetemperatur og om fyldstoffet er fuldstændig sammensat.
Ufyldt PP / HDPE
1.0
Ufyldt ABS / PS
1.3
30% talkumfyldt PP
2.4
30% glasfyldt PA66
6.5
50% glasfyldt PBT
7.2
Læs skemaet som en trykindikator i stedet for en levetidstabel. Flytning fra ufyldt PP til en 30 procent glasfyldt PA66 øger den relative slidbelastning med en faktor på ca. seks, hvorfor den samme skrueprofil, der giver mange års brug på en husholdningsgodslinje, kan færdiggøres i løbet af få måneder på en bildel under motorhjelmen. Det forklarer også, hvorfor et anlæg, der kører begge på samme etage, ikke bør standardisere på én skruespecifikation.
For købere, der arbejder med en skrue- og tøndeproducent, er den praktiske løsning, at fyldstofdata skal være en del af forespørgslen. Glasindhold over cirka 20 procent skubber normalt samtalen mod bimetalliske tønder og hærdede eller overfladebehandlede skruer, og det ændrer den anbefalede frigang, fordi en bredere frigang, der passer til en fyldt kvalitet, vil lække dårligt på en ufyldt.
Korrosion er en separat akse og fortjener sin egen behandling. PVC, flammehæmmende kvaliteter indeholdende halogenerede tilsætningsstoffer og nogle acetalformuleringer angriber tøndeboringen kemisk snarere end mekanisk. Disse tilfælde kræver korrosionsbestandige legeringer eller passende plettering, og de ændrer også nedlukningsrutinen, fordi det er langt mere skadeligt at lade PVC sidde varmt i en tønde end at forlade PP.
Send fyldstoftype og procentdel med hver skrueforespørgsel - slibende og ætsende harpikser har brug for forskellige tøndematerialer, forskellige afstande og kortere inspektionsintervaller.
Matchende skruegeometri til den polymer, du faktisk kører
Valg af geometri er det sted, hvor en god leverandør tjener sin pris. En skrue, der er dimensionsmæssigt korrekt, men geometrisk forkert, vil køre, vil producere dele og vil aldrig helt levere en stabil proces.
For generelle skruer samler de praktiske udgangspunkter sig omkring et par velkendte kombinationer:
- PP, PE og andre polyolefiner: en barriere eller universalskrue med moderat til høj kompression, god fodersektionslængde og en doseringssektion, der er dyb nok til at undgå overskæring. Disse harpikser er termisk tilgivende, men forskydningsfølsomme ved høje hastigheder.
- ABS, PS og andre amorfe harpikser: lavere kompression, blidere overgang og opmærksomhed på smeltetemperaturstabilitet frem for blandingsintensitet.
- PC og PC blandinger: høj viskositet og smalt forarbejdningsvindue, hvilket kræver en længere overgangszone og generøs doseringsdybde for at undgå overdreven forskydningsopvarmning.
- Glasfyldt PA, PBT og POM: slidstærk konstruktion først, geometri dernæst. Blandingssektioner med skarpe kanter og smalle afstande bliver slidacceleratorer snarere end præstationsegenskaber.
- Stiv PVC: kort kompressionszone, lavt kompressionsforhold og korrosionsbestandig metallurgi, fordi PVC nedbrydes på opholdstid og angriber ubeskyttet stål.
Diametervalg interagerer med alt dette. En større skrue giver mere skudkapacitet pr. slag og lavere skruehastighed for samme effekt, hvilket reducerer forskydning. En mindre skrue giver finere skudkontrol og bedre opholdstidsadfærd for små dele. Planter, der kører en bred vifte af skudvægte på én maskine, ender ofte med en kompromisskrue, der er middelmådig overalt - hvilket er en købsbeslutning, ikke en maskinbegrænsning.
Den ene parameter, der oftest overses, er målesektionsdybden. En lavvandet doseringssektion giver bedre trykopbygning og mere ensartet smeltning, men det øger forskydnings- og smeltetemperaturen. En dyb doseringssektion er blidere, men giver afkald på en vis trykstabilitet. Når en maskine begynder at vise inkonsekvent skudvægt ved høje genvindingsrater, er måledybden normalt en del af samtalen.
Angiv skruegeometrien i forhold til den harpiksfamilie, du kører mest, ikke i forhold til den originale tegning - kompressionsforhold og måledybdedrevsstabilitet mere end diameter gør.
Materialer og overfladebehandlinger, der sætter levetiden
To skruer med identisk geometri kan afvige med en faktor tre i levetid afhængigt af basisstål og overfladebehandling. Det er her købere oftest accepterer en vag beskrivelse og fortryder det senere.
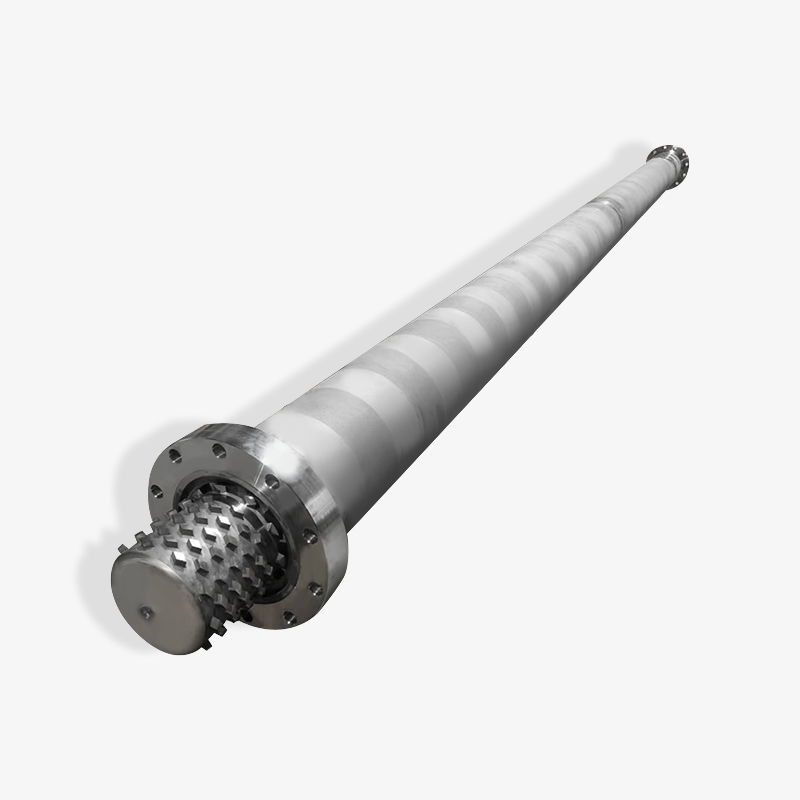
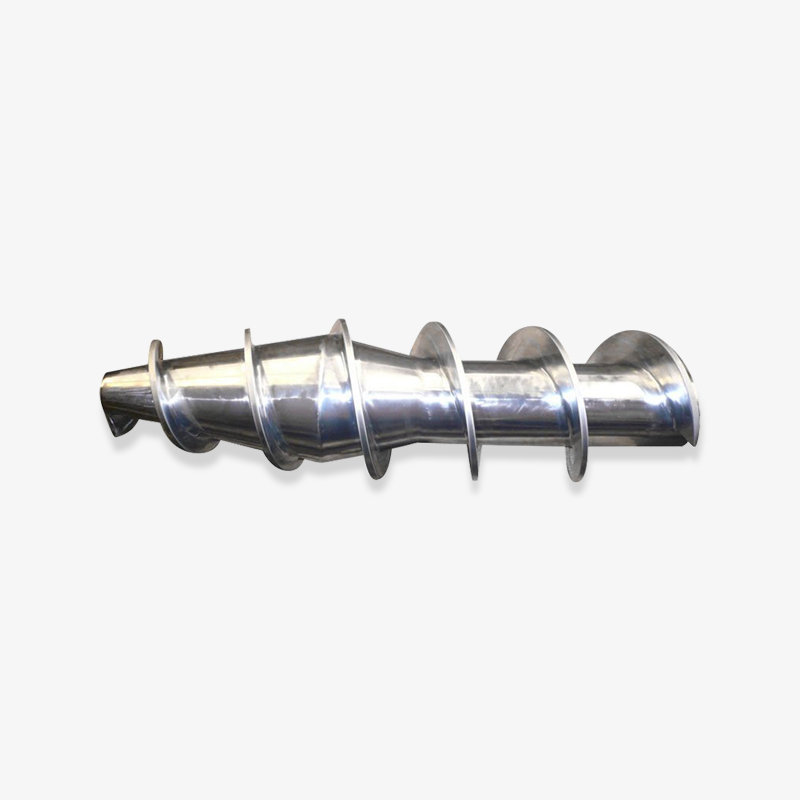
 Brugerdefineret bimetallisk skrue til fyldt og forstærket plast Bimetallisk konstruktion bruger en speciel legeringsoverflade til slid, korrosion og højtemperaturbestandighed, hvilket gør den velegnet til glasfiberforstærket og anden ingeniørplast. Se produkt →
Nitrling er standarden til almindeligt arbejde og er fortsat det mest omkostningseffektive valg for ufyldte råvareharpikser. Den er ikke egnet til slibende fyldstoffer, fordi en nitreret kasse er hård, men tynd, og når den først er slidt igennem, slides det underliggende stål hurtigt. Bimetallisk konstruktion er standardsvaret for fyldte og forstærkede materialer: en højlegeret foring støbt ind i cylinderlegemet, der typisk opnår en hårdhed i intervallet HRC 58 til 62 med bedre slidstyrke end en nitreret kasse.
| Byggeri | Grundmateriale | Typisk behandling | Egner sig bedst til | Relativ omkostning | Hvad skal verificeres |
|---|---|---|---|---|---|
| Nitreret skrue og tønde | 42CrMo eller lignende legeret stål | Gasnitrering, kassedybde typisk 0,3 til 0,6 mm | Ufyldt PP, PE, PS, ABS | Baseline 1.0 | Sagsdybderapport og overfladehårdhed |
| Bimetal tønde med bimetal skrue | Stålhus med centrifugalstøbt legeringsforing | Legeret foring, hårdhed omkring HRC 58 til 62 | Glasfyldt PA, PBT, høj mineralbelastning | 1,6 til 2,2 | Foringstykkelse, bindingsintegritet, legeringskvalitet |
| Gennemhærdet værktøjsstålskrue | H13-type stål | Hærdning og hærdning, valgfri PVD-belægning | Kombineret slibende og ætsende virkning | 2,0 til 2,8 | Ensartet hårdhed og belægningstykkelse |
| Hårdforkromet skrue | Nitreret stål med kromlag | Hårdforkromning, ca. 20 til 40 mikron | Korrosionskontrol i almen brug | 1,1 til 1,3 | Plettering vedhæftning og dækning ved flyverødder |
Bekræftelseskolonnen betyder mere end udvælgelseskolonnen. En bimetallisk tønde er kun så god som dens linerbinding, og linertykkelsen er det, der bestemmer, hvor mange års service du får før en ombygning. Spørg efter inspektionsprotokollen, ikke kun legeringsnavnet.
Overfladefinish er den anden halvdel af historien. En poleret flowoverflade reducerer materialevedhæftningen og hjælper med farveændringer og udrensning. En ru overflade i målezonen holder nedbrudt materiale og bliver kilden til sorte pletter, som ingen mængde af udrensning vil fjerne.
Tilpas konstruktionen til spartelmassen, og kræve derefter inspektionsprotokollen - foringstykkelse og kassedybde er det, du faktisk betaler for.
En tjekliste for størrelse og kompatibilitet, før du bestiller
De fleste bestillingsfejl er dimensionelle, og de fleste dimensionelle fejl kan undgås med et fotografi og en skydelære. Gennemgå denne liste, før du bekræfter en købsordre.
- Skruediameter og samlet længde , målt ved drivenden og doseringssektionen, ikke kun antaget fra maskinens typeskilt.
- Tøndeflangedimensioner: bolthulantal, stigningscirkeldiameter og hulstørrelse. Disse varierer mellem maskinbyggere selv ved samme tonnage.
- Fremføringshalsåbning og tragtmonteringsmønster. En tønde, der matcher alle steder undtagen foderåbningen, er skrot.
- Antal varmezone, båndbredde og spænding. Bekræft, om maskinen bruger 220 V- eller 380 V-bånd, og hvor mange zoner controlleren forventer.
- Termoelementlommeposition og dybde , herunder om maskinen bruger J eller K type og hvor dybt sonden sidder.
- Dyseradius og åbningsdiameter , tilpasset til indløbsbøsningens radius på formen. En mismatch her giver flash ved indløbet og for tidlig dyseslitage.
- Tjek ringtype: glidering, kugletjek eller tredelt design, og sædevinklen, der matcher skruehovedet.
- Skruetrækforbindelse: not-, not- eller firkantdrev, med koblingsmålene bekræftet i forhold til gearkassens udgang.
To ekstra elementer hører til på listen, selvom de ikke er dele. Den første er en dimensionsregistrering af maskinen, som den står, inklusive tøndeboringsmålinger taget ved fremførings-, midter- og doseringspositioner. Den anden er en note om, hvilke harpikskvaliteter maskinen vil køre over de næste to år. Begge reducerer chancen for at bestille en del, der er korrekt for maskinens historie og forkert for dens fremtid.
For importerede maskiner skal du tilføje et trin til dokumentation. Maskinbyggere skifter underleverandør, og et byggeark fra 2019 beskriver muligvis ikke en 2021-maskine af samme model. Fotografier af den faktiske cylinderflange, taget med en lineal i rammen, løser de fleste af disse spørgsmål i en enkelt e-mail-udveksling.
Mål flange, indføringshals, termoelementlommer og drevforbindelse på selve maskinen - typeskiltets tonnage alene vil ikke give dig en del, der passer.
Hvad skal du spørge en producent eller grossist, før du forpligter dig
Der er en reel forskel mellem en producent og en handelsleverandør, og den dukker op ved den anden ordre frem for den første. En producent kan justere geometrien, holde en tolerance og levere en materialeregistrering. En grossist, der blot flytter kasser, kan normalt ikke, og hullet bliver synligt, når en del skal modificeres, eller når et slitagekrav skal afgøres.
Spørgsmål der er værd at stille tidligt i samtalen:
- Kan du skriftligt bekræfte basisstålkvaliteten og overfladebehandlingens tykkelse?
- Bearbejder du skruegeometrien til min harpiksspecifikation, eller leverer du kun en standardprofil?
- Hvilken dimensionsinspektion udføres før afsendelse, og hvilken rapport følger med delen?
- Kan du levere det matchede sæt - skrue, cylinder, kontrolring, sæde og dyse - som en enkelt verificeret samling?
- Hvordan håndterer du et slitagekrav: udskiftning, efterbearbejdning eller en dimensionsanalyse af den returnerede del?
- Hvad er din erfaring med fyldstofprocenten og harpiksfamilien, jeg har?
Svarene fortæller dig mere end prisen. En leverandør, der beder om din skudvægt, fyldstoffyldning og konfiguration af tøndeopvarmning inden tilbud, udfører specifikationsarbejde. En leverandør, der citerer fra en diameter og en længde, sælger en råvaredel, og råvaredele er det, der fejler tidligt på slibepligten.
Leverings- og eksportoplevelse har også betydning, når du køber på tværs af grænser. Dele, der sendes uden beskyttende pakning på flyene og dysesædet ankommer med håndteringsskader, som er svære at bevise i efterhånden. Spørg hvordan delen er pakket, om dysen og checkringen er individuelt beskyttet, og hvilken dokumentation der følger med forsendelsen af told- og garantiformål.
En leverandør, der spørger om din påfyldnings- og opvarmningskonfiguration inden tilbud, udfører specifikationsarbejde; en, der citerer fra diameter alene, sælger en varedel.
Fejlmønstre og hvad de fortæller dig
Hver plastificeringsfejl efterlader en signatur i procesdataene eller på delens overflade. Hvis du læser disse signaturer korrekt, slipper du for at erstatte den forkerte komponent.
- Sorte pletter eller brune striber på delen: nedbrudt materiale holdt i et ujævnt område, sædvanligvis målezonen, tjekringens sæde eller bag skruespidsen. Rensning rydder det kort, så vender det tilbage.
- Skudvægtsspredning udvides over et skift: tilbagestrømning på tværs af flyvningerne eller forbi checkringen. Bekræft ved at måle pudens position på tværs af på hinanden følgende cyklusser.
- Smeltetidsstigning med stabile temperaturer: reduceret transporteffektivitet, typisk slid i tilførselssektionen eller en åbningsskrue-til-tønde spillerum.
- Korte billeder, der vises tilfældigt på en stabil proces: kontroller ringlækage eller en dysebegrænsning, normalt ikke skruen.
- Blink på det ene skud og kort skud på det næste: inkonsekvent skudstørrelse fra en utæt kontraventil, nogle gange kombineret med et slidt sæde.
- Savlen eller snoren ved dysen: forringet dysespidsradius, slidt sædekontakt eller forkerte dekompressionsindstillinger.
- Tøndetemperatur, der ikke holder i én zone: mislykket varmebånd, forkert termoelementkontakt eller en termoelementlomme, der ikke længere sidder ordentligt fast på sonden.
En metodisk diagnostisk sekvens sparer penge her. Start med de billigste dele: varmebånd og termoelementer, derefter dyse og kontrolring, derefter måling af skrue- og tøndefrigang. At vende den rækkefølge betyder at betale for en skrueudskiftning for at løse et problem, som en dysespids ville have løst.
Når symptomerne peger på skruen og tønden, en mere detaljeret gennemgang af sprøjtestøbning maskine skrue tønde almindelige problemer kan hjælpe dig med at adskille slitage fra indstillingsproblemer, før du forpligter dig til en erstatningsordre. Mange tilsyneladende slidfejl viser sig at være en kombination af en utæt kontrolring og en modtryksindstilling, der er blevet hævet gennem årene for at kompensere for det.
Diagnostiser fra billigste til dyreste: varmebånd, dyse, kontrolring, derefter skrue- og tøndemåling - start aldrig ved skruen.
Ofte stillede spørgsmål
Hvad er de vigtigste plastinjektionsmaskinedele, der slides?
Den højest slidte gruppe er plastificeringsenheden: skrue, cylinder, tjekring, tjekringsæde, skruespids og dyse. På klemmesiden slides boltemøtrikker, vippestifter og bøsninger over længere intervaller. Varmebånd og termoelementer fejler ved termisk cykling snarere end slid, men de udskiftes oftere end nogen mekanisk del.
Hvordan ved jeg, hvornår skruen og cylinderen skal udskiftes?
Mål frem for at gætte. Hvis den radiale afstand mellem skrueåbningen og cylinderboringen er vokset til ca. tre gange den oprindelige specifikation, er udskiftning normalt berettiget. Det understøttende bevis er procesdata: udvidet skudvægtspredning, krympende pude, stigende smeltetid og øget modtryk, der er nødvendigt for at holde det samme skud.
Skal skruen og cylinderen altid udskiftes sammen?
I de fleste tilfælde, ja. En ny skrue, der løber i en slidt tønde, vil ikke tætne ordentligt, og den nye del slides hurtigere som følge heraf. Den samme logik gælder for tjekringen og sædet. Udskiftning af et element i et matchet sæt giver normalt en maskine, der kører bedre i et par uger og derefter driver tilbage til, hvor den startede.
Hvad er forskellen mellem en nitreret og en bimetallisk tønde?
En nitreret tønde har en hærdet kasse, der er diffunderet ind i ståloverfladen, typisk 0,3 til 0,6 mm dyb. En bimetallisk cylinder har en højlegeret foring støbt ind i boringen, med hårdhed omkring HRC 58 til 62 og meget bedre modstandsdygtighed over for slibende fyldstoffer. Nitrering passer til ufyldte råvareharpikser; bimetallisk konstruktion passer til glasfyldte og mineralfyldte ingeniørharpikser.
Kan jeg udskifte skruen uden at udskifte cylinderen?
Det kan du, og nogle gange er det den rigtige beslutning, når tøndeboringen stadig er inden for tolerancen, og frigangen kan genoprettes med en lidt overdimensioneret skrue. Det kræver først en nøjagtig boringsmåling. Uden den er en overdimensioneret skrue i en slidt boring et spil, der normalt ender med gnidning eller for tidligt slid.
Hvor længe skal sprøjtestøbemaskineskruer holde?
Der er ikke noget entydigt svar, fordi fyldstofindholdet dominerer. Ufyldte råvareharpikser kan give mange års drift på en velholdt maskine, mens kraftigt glasfyldte ingeniørharpikser kan slide en almindelig skrue betydeligt hurtigere. Den praktiske tilgang er at måle frigang med planlagte intervaller og lade slidhastigheden, ikke kalenderen, sætte udskiftningspunktet.
Skal jeg købe fra en producent eller en grossist?
Køb fra en producent, når geometrien skal matche en specifik harpiks, når tolerancerne er snævre, eller når du har brug for materiale og inspektionsdokumentation. En grossist kan arbejde for standarddele på ikke-kritisk pligt, men muligheden for at justere en profil eller undersøge en slitagepåstand ligger normalt hos producenten.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
