

Forfatter: Weibo
Dato: Nov 09, 2026
Sprøjtestøbemaskine med to plader: klemmedesign, skruetønde og købstjek
Da en støber i Vietnam prissatte en 1.300 tons celle til batterihuse, var det antal, der afgjorde projektet, ikke maskinprisen. Det var gulvplads. Toggle-clamp layoutet havde brug for lidt over elleve meter bugtlængde, og bygningen havde kun ni. Flytning til en sprøjtestøbemaskine med to plader bragte den samme klemkraft ind i et fodaftryk, som fabrikken faktisk kunne rumme, hvilket holdt kranen, kølekørslerne og de eksisterende formvogne præcis, hvor de var.
Det er den sædvanlige grund til, at købere begynder at se på to pladedesigns: ikke nyhed, men plads, olievolumen og omkostningerne ved at vedligeholde en vippekobling, når tonnagen stiger. Over ca. 800 tons klemkraft vinder en to-pladeklemme normalt på maskinlængde og på antal dele. Under omkring 400 tons er en vippemaskine normalt billigere at købe og hurtigere i tørcyklus. Mellem disse to punkter hviler beslutningen på støbeformens højdeområde, cyklustidsmål og hvor meget af dit vedligeholdelsesbudget du vil bruge på stifter, bøsninger og smørelinjer.
Der er en anden halvdel af beslutningen, der får langt mindre opmærksomhed: injektionsenheden. En maskine med to trykplader med den forkerte skruediameter, den forkerte cylinderforing eller en tjekring, der slides på otte måneder, vil ikke levere den produktivitet, som spændedesignet lovede. Denne artikel dækker begge halvdele, fordi de er bestilt sammen, og de er citeret sammen.
En to-pladeklemme tjener hovedsageligt på over 800 tons, hvor sparet faglængde og færre sliddele opvejer de højere kapitalomkostninger.
Hvordan en sprøjtestøbemaskine med to plader opbygger klemkraft
Klemmeenheden på en maskine med to trykplader indeholder kun to store plader: en fastgjort til maskinrammen, en, der bevæger sig på forbindelsesstængerne eller på en lineær føring. Der er ingen tredje plade og ingen vippekobling bag den bevægelige plade. Kraften kommer direkte fra hydrauliske cylindre, og trækstængerne bruges til styring og til låsning i stedet for til at multiplicere kraft gennem en mekanisk forbindelse.
Den bevægelige trykplade bevæger sig hele åbningsslaget under lavt tryk og højt flow fra de lange slagcylindre. Når formfladerne mødes, flækkes møtrikker inde i den bevægelige plade tæt på rillerne, der er bearbejdet i forbindelsesstængerne. Kortslagscylindre trækker derefter den bevægelige plade frem et par millimeter mod den faste plade, strækker forbindelsesstængerne og opbygger klemkraft. Åbning vender omvendt rækkefølge: trykket udløses, møtrikkerne trækkes tilbage, og de lange cylindre tager trykpladen tilbage.
Klemmecyklussen i fire trin
- Hurtig lukning: cylindre med lang slag bevæger stempelpladen ved lavt tryk, indtil formbeskyttelseszonen er nået.
- Formbeskyttelse: Lukkekraften er begrænset, så en forkert anbragt indsats eller en fastsiddende del stopper trykpladen i stedet for at knuse formen.
- Låsning: Delte møtrikker griber ind i forbindelsesstangens riller, og kortslagscylindre bygger den indstillede klemkraft.
- Slip og åbn: klemmetrykket falder, møtrikkerne trækkes tilbage, og trykpladen vender tilbage med kontrolleret hastighed for at beskytte delen og udstødningssystemet.
Hvorfor bindestangens låsesystem er detaljen, der betyder noget
Fordi klemkraft påføres over et meget kort slag, bestemmer nøjagtigheden af møtrikkens indgreb, hvor jævnt kraften når de fire hjørner af trykpladen. Hvis en møtrik går i indgreb en brøkdel sent, vipper pladen, og en vippet trykplade viser sig som blink på den ene side af formen og korte skud på den anden. Bedre kontroller måler spændingsstangens belastning direkte og trimmer de individuelle cylindertryk, hvilket holder pladens parallelitet inden for en arbejdstolerance, der normalt angives omkring 0,1 til 0,2 mm pr. meter.
Den praktiske vedligeholdelseskonsekvens er ligetil. Du servicerer ikke længere vippestifter, bøsninger og en smørefordelingsblok med nogle få ugers mellemrum, men du skal holde trækstangens riller rene, kontrollere slid på møtrikken og kontrollere belastningskalibreringen en gang om året. I anlæg med støvet genslibning eller tunge glasfyldte forbindelser er rilleforurening den mest almindelige årsag til en klemme, der pludselig nægter at bygge fuld tonnage.
Kraften til to trykpladeklemme kommer fra cylindre med kort slaglængde, så forbindelsesstangens møtrik, ikke en vippeforbindelse, bliver det vedligeholdelseskritiske element.
To plade vs vippeklemme: som passer til dit støbegulv
De fleste købere, der sammenligner disse to arkitekturer, sammenligner virkelig tre ting: hvor meget bygning maskinen bruger, hvor meget vedligeholdelsesarbejde den absorberer, og hvor meget fleksibilitet den efterlader til fremtidige forme. Tabellen nedenfor viser de forskelle, der viser sig i rigtige citater.
| Hensyn | To pladeklemme | Skift (tre plade) klemme |
|---|---|---|
| Maskinlængde for samme tonnage | Kortere, ofte 15 til 25 procent mindre bugtlængde ved høj tonnage | Længere, fordi vippestøttepladen tilføjer længde bag den bevægelige plade |
| Sliddele i klemmen | Få: møtriktænder, styrebøsninger, cylindertætninger | Mere: vippestifter, bøsninger, koblingsplader, smøreledninger |
| Tørcyklushastighed | Godt, men normalt lidt langsommere end en velafstemt toggle ved lille tonnage | Hurtig, især under 500 tons, hvor den bevægelige masse er lav |
| Fleksibilitet i formhøjde | Bred, fordi slaglængde er hydraulisk, og justering af formhøjde er enkel | Begrænset af vippegeometri og det motoriserede formhøjdeområde |
| Kapitalomkostninger under 400 tons | Højere pr. ton klemkraft | Lavere, hvilket er grunden til, at små maskiner for det meste skifter |
| Kapitalomkostninger over 1.000 tons | Konkurrencedygtig og ofte lavere, når bygge- og fundamentarbejde er talt med | Højere plus mere stål og mere gulvbelastning |
| Olievolumen og hydraulik | Lav oliebevægelse under fastspænding, fordi slaget er kort | Klemmecylinderen er lille, men koblingen skal smøres separat |
| Service og reservedele | Færre dele, men store cylindre og møtrikker er dyre, når de fejler | Billige enkeltdele, udskiftet oftere |
Tørcyklusgabet er værd at kvantificere snarere end at antage. På en 300-tons maskine, der kører en 12-sekunders cyklus, kan en vippe have en halv sekunds fordel, som er omkring fire procent output. På en 1.300 tons maskine, der kører en 45-sekunders cyklus for en stor del, er det halve sekund tættere på én procent, og den sparede båslængde plus reduceret vedligeholdelse er langt mere værd end cyklusforskellen.
Formhøjdeintervallet fortjener mere opmærksomhed, end det normalt får, især for jobbutikker. En hydraulisk to stempelklemme accepterer en bredere spredning af formstabelhøjder uden at ændre maskinkonfigurationen, hvilket betyder noget, når en støber vinder en kontrakt med en støbeform, der er bygget til en anden presse. Toggle-maskiner håndterer dette gennem motoriseret formhøjdejustering, og på meget høje forme retter vipsen muligvis ikke helt ud, hvilket reducerer den opnåelige klemkraft.
Der er også spørgsmålet om fundamenter. En 2.000-tons vippemaskine koncentrerer belastningen anderledes end en to-plademaskine af samme størrelse, og i ældre bygninger kan forskellen afgøre, om du har brug for en ny brønd eller en forstærket plade. Spørg begge leverandører om gulvbelastning og brønddybdetegninger, før du skriver under på noget.
Sammenlign to plade- og vippemaskiner på båslængde, formhøjdeområde og fem års vedligeholdelsesomkostninger, ikke på tørcyklus alene.
Dimensionering af klemkraft, plade- og formrum, før du køber
Klemmekraft er ikke et tal, du vælger, fordi maskinen ved siden af har det. Det beregnes ud fra det projicerede areal af delen og løberne ganget med det nødvendige hulrumstryk for at fylde og pakke formen. En brugbar estimeringsformel i metriske enheder er klemkraft i tons svarende til det projicerede areal i kvadratcentimeter ganget med hulrummets tryk i bar, divideret med 1.000. Mange støbere bruger ganske enkelt en tommelfingerregel på 0,5 til 0,8 tons pr. kvadratcentimeter projekteret areal til råvaredele, som lander samme sted.
Fire kontroller, der afgør, om maskinen passer til formen
- Klemmekraft med margen: beregn behovet, og tilføj derefter 10 til 20 procent til pakning, hulrum uden for midten og fremtidige forme med større projiceret areal.
- Mellemstangsafstand og stempelstørrelse: Formlegemet, klemmepladerne og eventuelt hydraulisk kernetræk skal fysisk passere mellem båndstængerne og lande inde i stempelboltmønsteret.
- Formhøjde og dagslys: Den lukkede stakhøjde skal ligge mellem minimum og maksimum formhøjde, og det åbne dagslys skal frigøre delen plus robotgriberen.
- Udkastning: udkasterslag og udkasterkraft skal passe til deldybden, især for dybtrukne huse, hvor et kort slag efterlader delen hængende på kernen.
| Del og materialetype | Kavitetstryk til estimering (bar) | Kommentar |
|---|---|---|
| PE eller PP, tyk væg, kort flowlængde | 300 til 400 | Let påfyldning, generøs vægsektion |
| Generelle ABS, PS, HDPE dele | 400 til 500 | Standard arbejdsområde til estimering |
| Tyndvæg PP emballage | 600 til 800 | Høj strømningslængde til vægtykkelsesforhold |
| Glasfyldte PA eller PBT tekniske dele | 700 til 1.000 | Høj viskositet plus fyldstoffyldning |
| Præcisionsdele med snæver tolerance | 800 til 1.200 | Fuld pakning og lavt svind påkrævet |
Pladeafbøjning er det andet tal, der bestemmer delens kvalitet. En plade, der bøjes under belastning, lader formfladerne adskilles i midten, og resultatet er en del med blitz i midten og korte billeder i kanterne. Maskinbyggere angiver afbøjningsgrænser, og det er rimeligt at bede om værdien ved nominel klemkraft. Det er lige så rimeligt at spørge, hvordan værdien ændrer sig, når formen monteres uden for midten, hvilket er normalt i jobbutikker, der kører blandet arbejde.
For meget store støbeforme bliver afstanden mellem stangen i stedet for tonnage ofte den begrænsende faktor. Det er almindeligt at finde en maskine med nok klemmekraft, men ikke nok plads mellem stængerne til støbeformens base, hvilket tvinger et spring til næste størrelse og et meget større kapitalforpligtelse. At tegne formkonvolutten på papir inden maskinforespørgslen sparer ugers forhandling senere.
Beregn klemkraften ud fra det projicerede område og hulrummets tryk, og bekræft derefter spændestangsafstanden, formhøjden og udstøderslaget, før maskinen bestilles.
Hvor to plademaskiner ændrer anlægslayout og energiforbrug
Layoutændringer er nemmest at se, når maskinens længde er tegnet i skala for en hel bugt. Skemaet nedenfor sammenligner vejledende overordnede maskinlængder for den samme klemmekraftklasse ved at bruge typiske katalogmål frem for en specifik bygherretegning. Det er beregnet til at vise tendensen, ikke at erstatte en tilbudstegning.
Vejledende maskinlængde efter klemkraftklasse (meter)
Skift klemme To pladeklemme
450 t skifte
7.2
450 t to plade
6.0
900 t skifte
9.4
900 t to plade
7.8
1.300 t skifte
11.2
1.300 t to plade
9.1
2.000 t skifte
14.5
2.000 t to plade
11.6
Kløften bliver større, efterhånden som tonnagen stiger, og det er netop grunden til, at to pladelayouts dominerer nye højtonnage installationer. At spare to til tre meter bugts længde er sjældent kun en byggeomkostning; det afgør ofte, om en ekstra maskine passer ind i et eksisterende kranspænd, og den ekstra maskine kan være mere værd end prisforskellen mellem klemmedesign.
Energiadfærd følger samme mønster. Fordi klemkraft genereres over et kort slag, er mængden af olie, der flyttes under fastspænding, lille, og pumpen udfører mindre arbejde pr. cyklus ved høj tonnage. Den fordel er nemmest at indfange med en servodrevet pumpe eller et lukket kredsløb med variabel forskydning, parret med en akkumulator, hvor klemme- og indsprøjtningsspidserne overlapper hinanden. På maskiner uden den styringsstrategi kan den teoretiske besparelse forsvinde.
Køling, hydraulik og serviceadgang skifter også. En kortere maskine betyder normalt kortere hydrauliske løb og færre lækagepunkter, men cylindrene sidder tæt på forbindelsesstængerne, så adgang til tætningsudskiftning skal overvejes i layoutfasen. Efterlad mindst en meter fri plads på den side, der ikke er operatør, og kontroller, at krankrogen kan nå tønden til skrueafmontering uden at afmontere sikkerhedshegnet.
Over 900 tons er den sparede båslængde og reducerede oliebevægelser de to layoutfordele, der oftest retfærdiggør en maskine med to plader.
Indsprøjtningsenheden bestemmer stadig delkvaliteten på en maskine med to plader
Købere bruger måneder på klemmen og accepterer derefter den injektionsenhed, der er i standardkataloget. Det er en fejl, for på en stor maskine med to plader er indsprøjtningsenheden det sted, hvor de fleste kvalitetsproblemer opstår, når produktionen starter. Skudvægt, indsprøjtningshastighed, blødgøringskapacitet og smeltehomogenitet kommer alle fra kombinationen af skrue, løb og dyse, og ingen af disse bestemmes af klemmedesign.
Skruediameter er den første afvejning. En større skrue giver mere skudvægt for samme slag, men for et givet hydraulisk tryk giver den lavere specifikt indsprøjtningstryk ved dysen. At gå en skruestørrelse op for at få skudkapacitet kan koste tyve til tredive procent af det tilgængelige injektionstryk, hvilket er nok til at forvandle et behageligt procesvindue til et marginalt på en tyndvægget del. Den korrekte fremgangsmåde er at dimensionere skruen på skudvægt og derefter bekræfte, at det resulterende injektionstryk, multipliceret med forstærkningsforholdet, stadig dækker støbeformens behov med margin.
Plastificeringskapacitet er den begrænsning, der fanger job med høj kavitation. Skruen skal smelte og homogenisere skuddet under afkølingstiden i den foregående cyklus, så genvindingshastigheden sætter loftet for output. En skrue med en ordentlig barrieresektion og en veldesignet fødezone genvinder sig hurtigere ved lavere skruehastighed, hvilket reducerer smeltetemperaturvariation og beskytter polymeren mod forskydningsskader.
Tøndelængde og varmezoneantal følger skruen. En enhed til generelle formål kan køre med fire eller fem zoner; en bredbearbejdningsmaskine, der håndterer ingeniørharpikser, har ofte brug for flere zoner plus en separat dysevarmer og en smeltetryksensor ved dysen. Sensorpositionen har betydning, fordi en transducer, der er monteret for langt fra spidsen, aflæser et forsinket tryk, som controlleren derefter overkorrigerer.
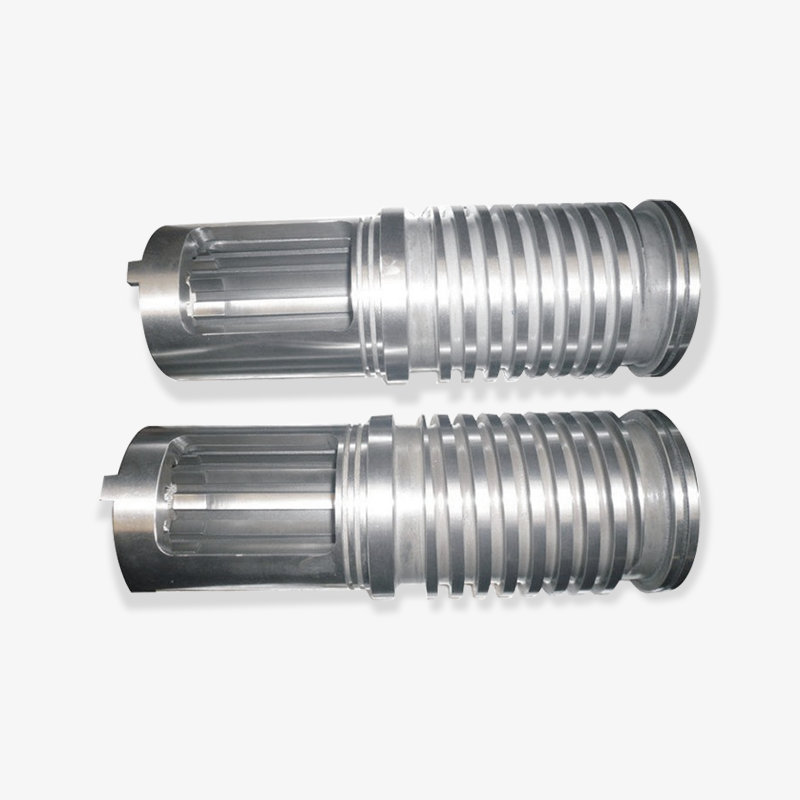
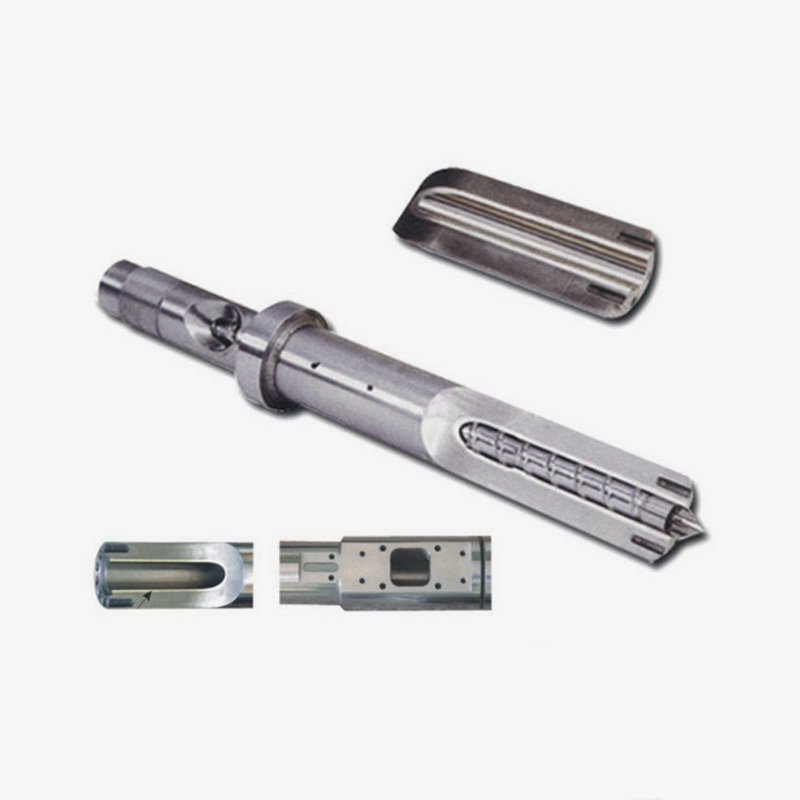
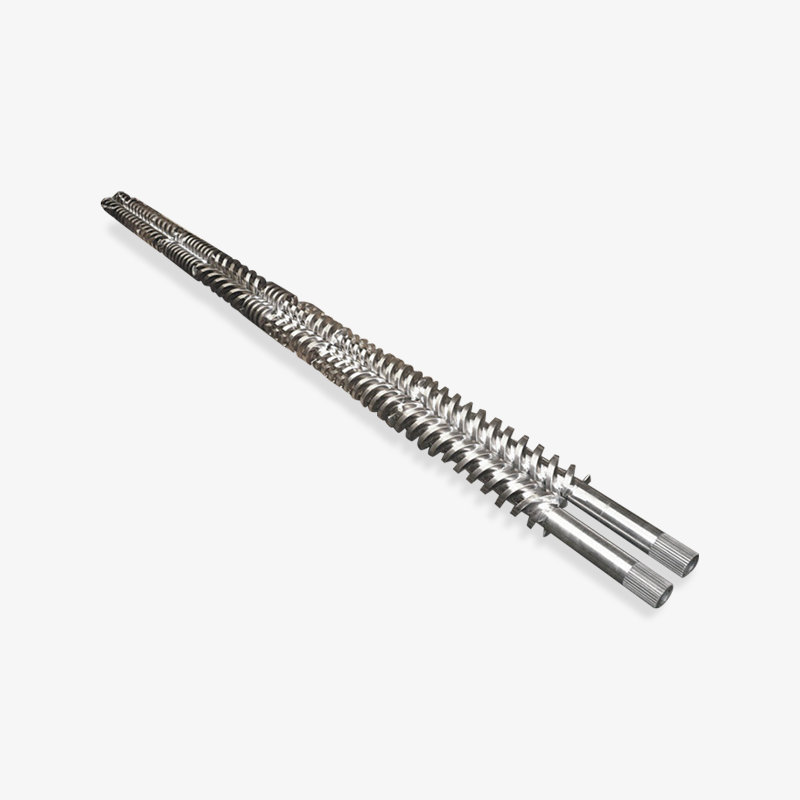
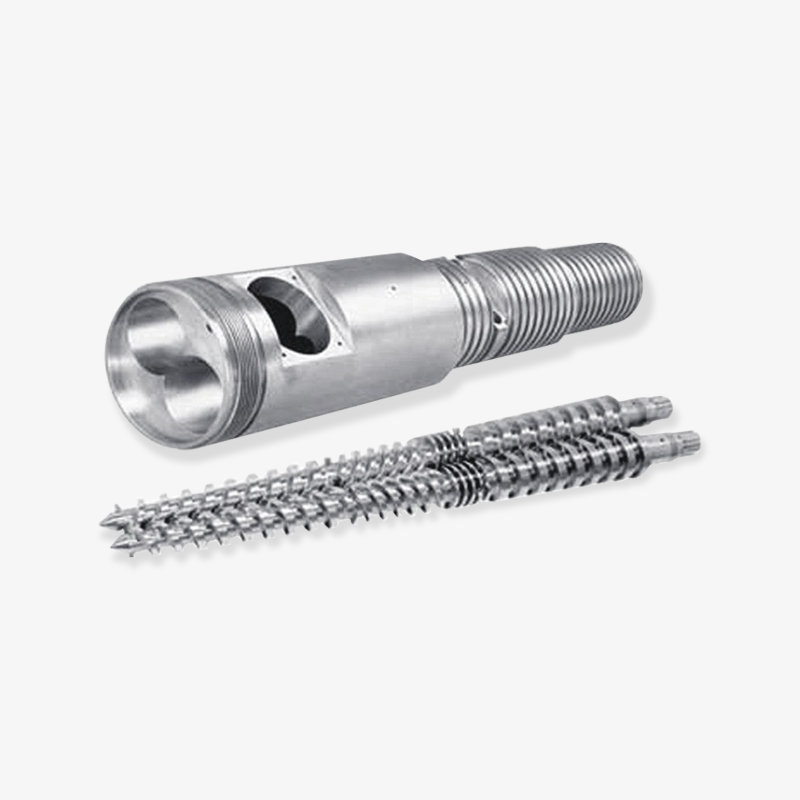
 Brugerdefineret sprøjtestøbningsmaskine skruetønde Matchet skrue- og cylindersamling med tilpassede specifikationer og behandlinger for stabil plastificering; gennemgå dimensioner og håndteringsdetaljer ved konfiguration af store maskiner. Se produkt →
På maskiner i 1.000-tons-klassen løber skruer almindeligvis fra 90 til 130 mm i diameter, og tønden er en lang, tung komponent, der er svær at håndtere uden ordentlige løftepunkter. Angiv disse løftepunkter og fjernelsesretningen på bestillingsstadiet. Det lyder trivielt, indtil det første skrueskift sker på en fredag aftenvagt med kranen allerede forpligtet til et skimmelskifte.
Klemmetonnage bestemmer maskinstørrelsen, men skruediameter, plastificeringskapacitet og dysetryk afgør, om maskinen rent faktisk holder tolerance i produktionen.
Skrue- og tøndespecifikationer, der matcher store klemeenheder
Når klemkraften passerer 700 tons mærket, bestilles indsprøjtningsenheden separat i mange projekter, enten som erstatning for en slidt enhed eller som en brugerdefineret konfiguration. Tabellen nedenfor giver omtrentlige skudvægte for skruer til generelle formål, nyttigt som en første fornuftskontrol, når der kommer et tilbud med en skruediameter, der ser for lille eller for stor ud til delen.
| Skrue diameter (mm) | Omtrentlig skudvægt, PS (g) | Klemmekraftklasse normalt parret (t) | Typisk anvendelse |
|---|---|---|---|
| 45 | 230 | 100 til 180 | Små tekniske dele, multi-kavitet arbejde |
| 60 | 540 | 250 til 400 | Apparatdele, automotive trim |
| 75 | 1.070 | 450 til 650 | Kasser, skraldespande, store huse |
| 90 | 1.840 | 700 til 1.000 | Bil- og logistikdele |
| 110 | 3.370 | 1.100 til 1.600 | Batterihuse, paller, store tekniske dele |
| 130 | 5.560 | 1.800 til 2.500 | Meget store dele, lav kavitation |
Forholdet mellem længde og diameter styrer, hvor meget opholdstid polymeren får, og hvor stabil smelten bliver. Et forhold på 20:1 til 22:1 dækker det meste råvarearbejde, mens 24:1 og derover passer til ingeniørharpikser og forbindelser, hvor blanding og temperaturensartethed betyder noget. Kompressionsforholdet falder normalt mellem 2,0 og 3,0 for injektionsskruer, lavere for forskydningsfølsomme materialer og højere for krystallinske harpikser, der har brug for en hurtig overgang.
Måleafsnittet fortjener sin egen beslutning. En almindelig målezone og et barrieredesign opfører sig anderledes med hensyn til genopretningsstabilitet, og på en maskine med to plader, der kører et stort slag, påvirker genopretningsstabiliteten direkte ensartetheden af delvægten på tværs af hulrum. Hvor delen har en snæver vægttolerance, betaler en skrue med en blandesektion i målezonen sig ofte hurtigere end noget efterfølgende inspektionsudstyr.
Kontraventilen, eller kontrolringen, er den billigste komponent på indsprøjtningsenheden og den, der forårsager mest skrot. En slidt ring lader smelten glide tilbage under indsprøjtning, så maskinen holder position ved at skubbe mere materiale, og skudvægten glider mellem cyklusser. Angiv ringmaterialet til fyldstoffyldningen i din blanding, og hold en reserve på hylden. På glasfyldt arbejde kan ringen være den første genstand, der skal udskiftes, nogle gange inden for et år.
Dimensionér skruen efter skudvægt og påkrævet indsprøjtningstryk, bekræft derefter L/D, kompressionsforhold, og kontroller ringmaterialet mod den faktiske blanding.
Slid, materialer og omkostningerne ved at få fat i tønden
Tøndevalg er, hvor et indkøbsteam kan spare penge hurtigt og miste dem endnu hurtigere. En nitreret tønde er standardvalget for ufyldte råvareharpikser: et nitreringslag på ca. 0,4 til 0,7 mm med en overfladehårdhed omkring 900 til 1.000 HV, påført et nitrerende stållegeme. Den fungerer godt til polyolefiner, PS, ABS og almindeligt arbejde med beskedent fyldstofindhold.
Når først sammensætningen bærer mere end omkring 20 til 25 procent glasfiber, mineralfyldstof eller slibende pigment, ændres slidmekanismen fra langsom polering til hurtig erosion. En bimetal tønde med en centrifugalstøbt foring indeholdende hårdmetalpartikler modstår den erosion langt bedre, og omkostningspræmien lander typisk mellem to og tre gange prisen for en nitreret tønde af samme størrelse. Om det betaler sig, afhænger af tonnage, cyklustid og fyldstofbelastning, og beregningen er ligetil: sammenlign udskiftningsintervallet for en nitreret tønde med den bimetalliske, tilføj nedetidsomkostningerne, og se, hvilket tal der er mindre.
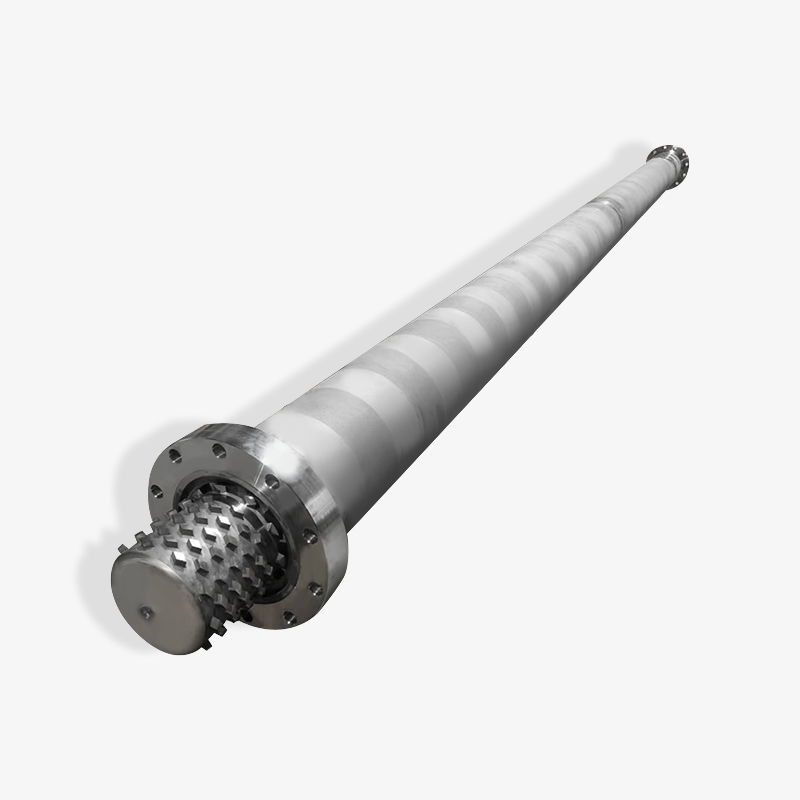
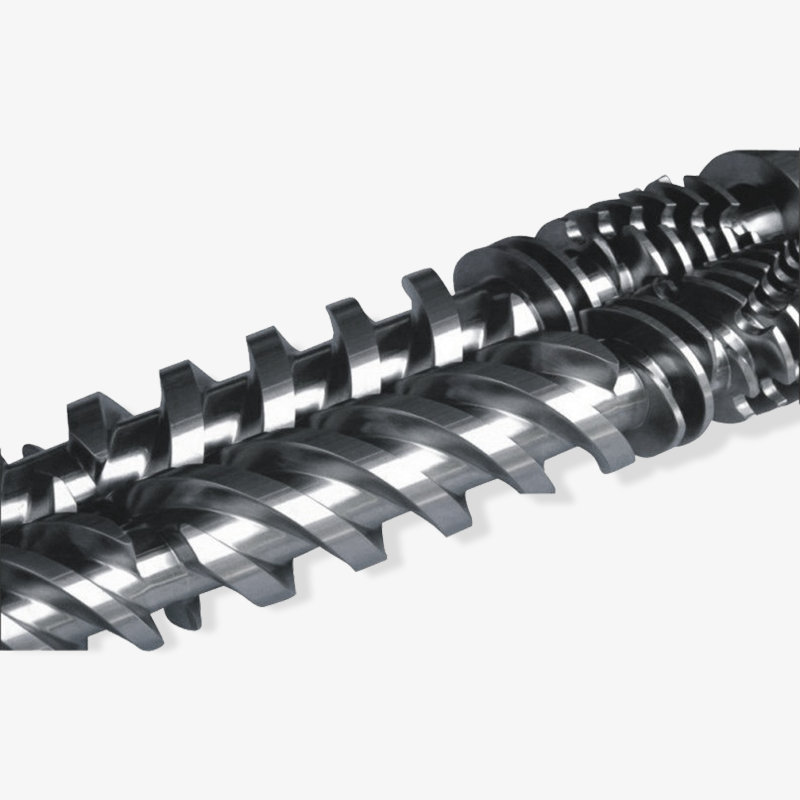
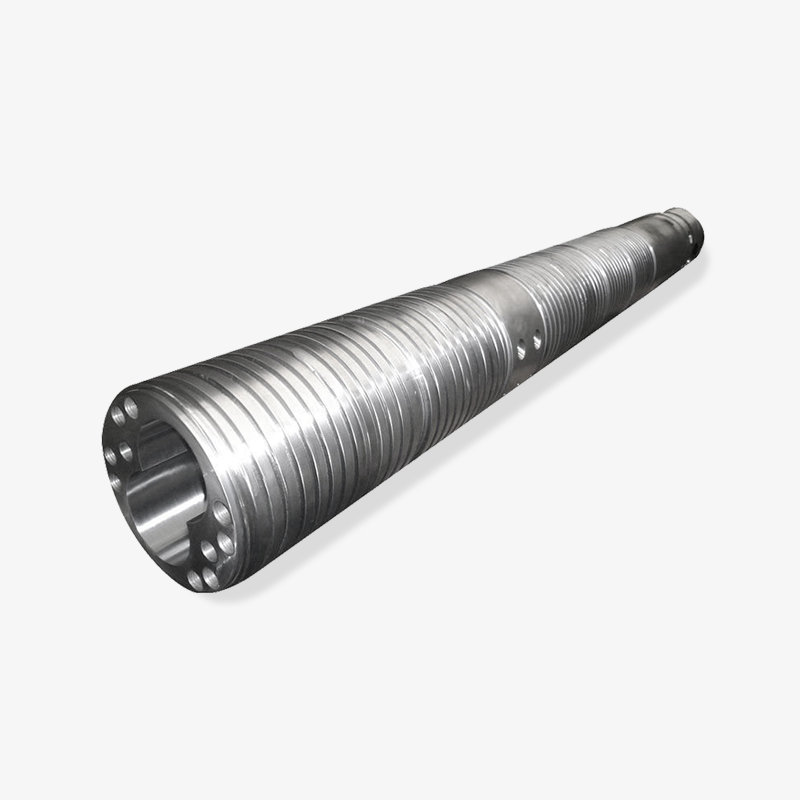
 Brugerdefineret bimetallisk skruetønde til plastmaskiner Bimetalliske tønde- og skruemuligheder rettet mod slid og korrosionsbestandighed med CNC-matchede komponenter og tilpassede legeringer til fyldt eller speciel teknisk plast. Se produkt →
Korrosion er et separat problem fra slid og kræver et separat svar. PVC, POM, flammehæmmende kvaliteter og materialer med sure rester angriber tøndevæggen og skrueoverfladen, selv når der ikke er fyldstof til stede. I disse tilfælde betyder en korrosionsbestandig foring eller et korrekt afstemt tønde- og skruemateriale mere end hårdheden alene.
Hvor slid faktisk viser sig først
- Tjekringen og sædet, fordi de ser det højeste tryk og den mest glidende kontakt.
- Skruens fødezone, hvor flydedybden gradvist øges, og transporthastigheden af faste stoffer falder.
- Doseringssektionen, hvor tøndeboringen vokser og flyvespidserne mister deres skarpe kant.
- Dysen, især med fyldte materialer og små åbningsdiametre.
Måling af slid er enkel og udføres sjældent ofte nok. En boringsmåler på tre positioner langs cylinderen, et mikrometer på skruegliderne og et visuelt tjek på ringsædet vil fortælle dig, om enheden skal udskiftes eller blot til en ny ring. Registrering af disse tal hvert år forvandler vedligeholdelse fra gætværk til planlægning og giver en leverandør nok information til at citere en erstatning nøjagtigt.
Vælg nitreret stål til rene råvareharpikser og en bimetallisk foring, når fyldstofindholdet passerer omkring 20 procent, men kontroller korrosion separat fra slid.
RFQ-tjekliste for købere, der arbejder med en skrue- og tøndeproducent
De fleste forsinkede skrue- og tøndeordrer er ikke forsinket af produktionskapacitet. De forsinkes af manglende information, og det manglende element er normalt en flangedimension eller et termoelementhul, der først dukker op, når den nye tønde tilbydes op til maskinen. Samling af dataene nedenfor, før forespørgslen går ud, fjerner det meste af denne risiko.
Data, der skal medtages i forespørgslen
- Maskinfabrikat, model og nominel klemkraft, plus det originale skruevarenummer, hvis det er tilgængeligt.
- Skruediameter, totallængde og det effektive forhold mellem længde og diameter med en tegning, hvis originalen ikke er standard.
- Tromlængde, flange udvendig diameter, flangetykkelse, boltcirkel og bolthulantal.
- Foderhalsform og -position, om der medfølger foderhylster, og halsåbningens dimensioner.
- Opvarmningszoneantal, varmelegemebåndbredder og -spændinger, plus termoelementhulpositioner og -dybder.
- Dysetype, radius, åbningsdiameter, og om der kræves en afspærrings- eller fjederbelastet dyse.
- Materiale, der skal behandles, fyldstofindhold og eventuelt flammehæmmende eller ætsende tilsætningsstof.
- Påkrævet overfladebehandling, hårdhedsspecifikation og om der forventes en dimensionsrapport.
Det er værd at være eksplicit om inspektion. En seriøs leverandør vil give en dimensionsrapport, hårdhedsaflæsninger, en rethedsregistrering og et tryktestresultat for tønden. Hvis disse dokumenter ikke tilbydes, så spørg, om de kan være det, fordi en leverandør, der måler sit eget output, normalt er en leverandør, der kan holde en tolerance på den anden ordre såvel som den første.
Der er også et kommercielt punkt, som erfarne købere rejser tidligt. Spørg, om virksomheden er en producent med egen bearbejdning, nitrering og slibning, eller en grossist, der samler dele fra flere værksteder. En producent kan normalt kontrollere leveringstiden og løse et tolerancespørgsmål direkte, mens en handelsvirksomhed tilføjer et kommunikationslag. Begge modeller kan fungere, men købsbeslutningen bør afspejle, hvilken du har med at gøre.
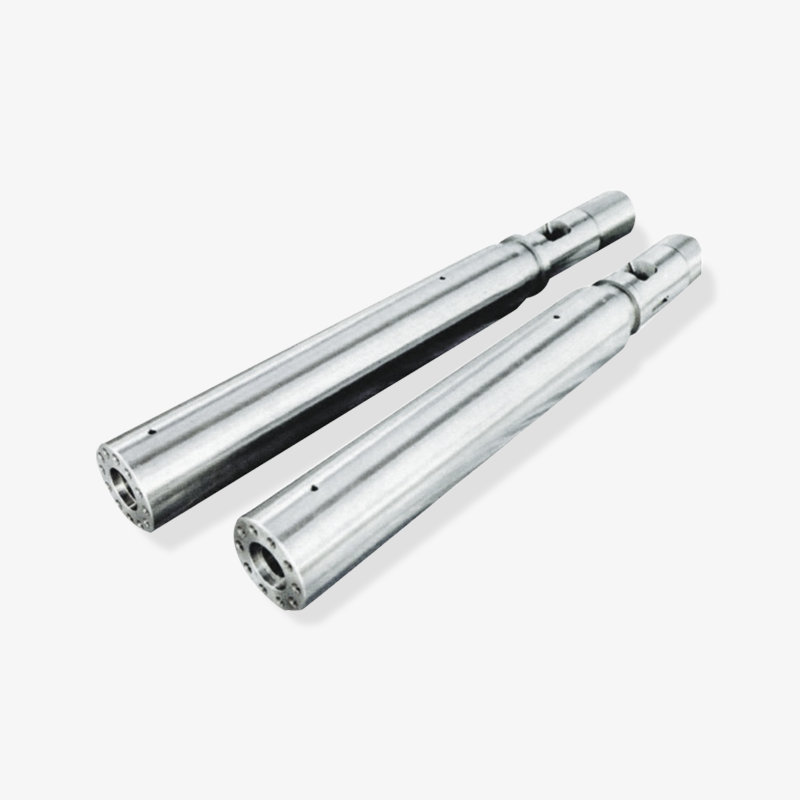
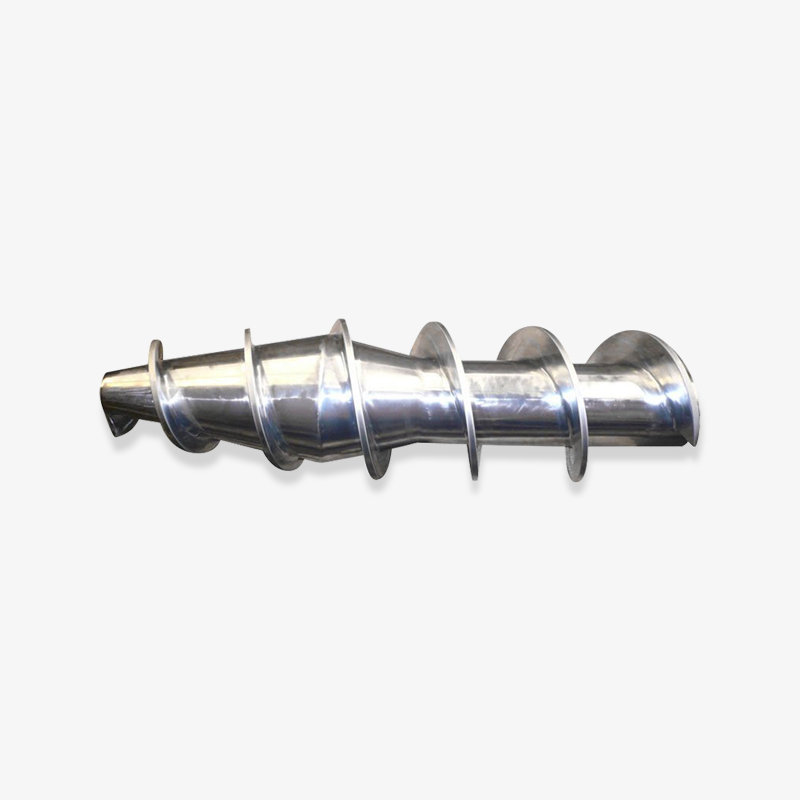
 Brugerdefineret sprøjtestøbningsmaskine skruekomponenter og dyse SKD61 frontkrop, skruekomponenter og dyse til blødgørende stabilitet; nyttig til at specificere matchede sliddele og holde kritiske reservedele med hovedkomponenter. Se produkt →
Bestil endelig de små dele med de store. Skruespidser, tjekringe, sæder, dysespidser og varmebånd er billige i forhold til hovedkomponenterne og er de ting, der stopper en linje, når de fejler. En enkelt forsendelse indeholdende en reservering og en ekstra dyse koster langt mindre end en nødsituation med luftfragt tre måneder senere.
En komplet RFQ med flangedimensioner, termoelementpositioner og fyldningsdetaljer fjerner størstedelen af leveringstidsrisikoen, før ordren afgives.
Pris, leveringstid og leverandørvalg
For et projekt med to plademaskiner er skrue- og tøndepakken en lille del af de samlede omkostninger, men en stor del af tidsplanrisikoen. En standard nitreret skrue og cylinder til en mellemstor injektionsenhed tager typisk flere uger fra tegning godkendelse, og en bimetallisk enhed eller en tilpasset flange kan tage længere tid. De uger ligger mellem maskininstallation og første salgbare del, så de hører hjemme i projektplanen, ikke i en opfølgende mail.
Tre faktorer flytter prisen mere end noget andet. Materiale og behandling kommer først, med en bimetallisk cylinder og skrue, der koster væsentligt mere end et nitreret par. Størrelsen kommer i anden række, fordi en 130 mm tønde bruger meget mere stål og bearbejdningstid end en 60 mm. Kompleksiteten kommer på tredjepladsen: en ikke-standard flange, en usædvanlig fødehals eller en skrue med en specialiseret blandesektion tilføjer alle ingeniørtid, før den første spån skæres.
Valg af leverandør kommer normalt til bevis. Spørg, hvor længe virksomheden har produceret skrue- og tøndesæt, hvor mange kvadratmeter bearbejdningsplads den driver, og hvilke eksportmarkeder den allerede betjener. En producent, der har leveret plastmaskinebyggere i Nordamerika, Europa og Sydøstasien i årtier, har allerede været igennem de leverandørrevisioner, som dit eget kvalitetsteam ville køre.
Zhoushan Microwave Screw Machinery har produceret skruer og tønder til plastmaskiner siden 1990, opereret fra et værksted på mere end 10.000 kvadratmeter og eksporteret til markeder, herunder USA, Tyskland, Dubai, Vietnam og Thailand. Produktsortimentet dækker enkeltskruer, koniske og parallelle dobbeltskruetønder, planetskruetønder, bimetalliske skruetønder, gummiekstruderingsskruer og sprøjtestøbemaskineskruetønder og tilbehør, hvilket betyder, at en køber, der samler en indsprøjtningsenhed til en stor to-plademaskine, kan hente den komplette slidpakke fra én teknisk kontakt i stedet for at koordinere flere værksteder.
Behandl skrue- og tøndeordren som en planvare med sin egen leveringstid, og vælg en leverandør på dokumenteret produktionskapacitet frem for prisen alene.
Ofte stillede spørgsmål: Spørgsmål til sprøjtestøbemaskine med to plader
Er en sprøjtestøbemaskine med to plader bedre end en vippemaskine?
Det er bedre over ca. 800 tons, hvor den kortere spændeenhed, bredere formhøjdeområde og reducerede sliddele opvejer de højere kapitalomkostninger. Under omkring 400 tons er en vippemaskine sædvanligvis billigere og lidt hurtigere i tørcyklus, så fordelen med to plader indsnævres betydeligt.
Hvordan beregner jeg den klemkraft, jeg har brug for?
Multiplicer det projicerede areal af delen og løberen i kvadratcentimeter med hulrummets tryk i bar, og divider derefter med 1.000 for at få tons. Tilføj 10 til 20 procent margen for pakning og fremtidige forme, og bekræft tallet i forhold til formproducentens fyldningsanalyse, før du forpligter dig til en maskinstørrelse.
Er injektionsenheden forskellig på en maskine med to trykplader?
Ikke i princippet, men i omfang. Store klemeenheder parres med skruer i intervallet 90 til 130 mm og skudvægte fra ca. 1,8 til 5,5 kg for polystyren, så plastificeringskapacitet, tøndevarmezoner og skruegenvinding bliver mere kritiske for cyklustiden end på en lille maskine.
Hvor ofte skal skruer og tønder udskiftes?
For rene råvareharpikser på en velkørende maskine kan en nitreret skrue og tønde holde mange år. Med glasfyldte forbindelser kan tjekringen trænge til udskiftning inden for et år og selve tønden betydeligt tidligere, hvorfor slibeapplikationer normalt retfærdiggør en bimetallisk foring fra starten.
Kan jeg montere en ny skrue og cylinder på en ældre maskine?
Normalt ja, forudsat at flangedimensioner, fremføringshals, skruelængde og drivforbindelse er målt nøjagtigt. Mange ældre maskiner har ikke-standard flanger, så en måltegning eller en måling på stedet er afgørende, før udskiftningen fremstilles.
Hvad skal jeg tjekke ved levering?
Bekræft dimensionsrapporten i forhold til tegningen, tjek hårdhedsaflæsningerne, inspicér boringen og flyvefladerne for bedømmelse, og bekræft, at termoelementhullerne og varmebåndets positioner passer til maskinen. Kør enheden gennem en lavtemperaturopvarmning før produktion for at bekræfte varmelegemets dækning og sensorrespons.
De fleste to pladekøbsspørgsmål kommer tilbage til tre tal: nødvendig klemkraft, skudvægt og bekræftelse af, at formen passer mellem bindestængerne.
Relateret læsning og næste trin
Klemmedesignet og injektionsenheden er specificeret i samme projektmøde, men vedligeholdes af forskellige personer, og begge fortjener en dokumenteret beslutning. Inden indkøbsordren udsendes, skal du lægge klemmekraftberegningen, formkonvoluttegningen og skrue- og cylinderspecifikationen i én fil, og sende filen til alle involverede leverandører.
Nyttige sider på denne side
Hvis maskinen stadig vælges, skal du spørge maskinbyggeren om tegningen af injektionsenheden tidligt. Det enkelte dokument fortæller en skrue- og cylinderproducent flangestørrelsen, skruelængden, varmezonens layout og dysegrænsefladen, og det lader ordren med sliddele køre parallelt med maskininstallationen i stedet for efter den.
For købere, der kører en blandet portefølje af store to plademaskiner og mindre vippepressere, hjælper det også med at standardisere skruediametre, hvor sortimentet tillader det. Færre størrelser betyder færre reserveringe, færre varmebåndvarianter og en kortere responstid, når en linje stopper.
Bestil skrue- og tøndepakken ved siden af maskinen ved hjælp af ét dokument, der kombinerer klemmedata, formkonvolut og indsprøjtningsenhedsdimensioner.
Valgt pejsedisplay

 浙公网安备 33090202000520 号
